لیزرهای ورقهای توجه را به خود جلب میکنند، اما لیزرهای لولهای جایی هستند که نیروی کار ساخت در آن پنهان است. یک قاب که به چهل لوله نیاز دارد، به طور سنتی به چهل برش اره، یک جلسه علامتگذاری، دهها سوراخ سوراخکاری، شیارهای فرزکاری شده و یک نصاب نیاز دارد که قبل از جوشکاری آن را کاملاً صاف کند. یک لیزر لولهای این زنجیره را به برنامهها و سه نظامها تقسیم میکند. این راهنما نحوه کار دستگاهها، پیکربندی سه نظام و ظرفیت خرید، ویژگیهای نجاری که سرمایهگذاری را توجیه میکند و محاسبات نیروی کار پشت رشد این دسته را توضیح میدهد.
چرا برش لوله دستگاه مخصوص به خود را دارد؟
لیزر لولهای، دستگاه برش ورق با پیچ و مهرهی چرخشی نیست. جنس ماده، میلهای بلند و سنگین است که باید هنگام تغذیه محوری، دقیقاً بچرخد، بنابراین معماری آن حول سه نظام ساخته شده است: فکهای موتوری که مواد را میگیرند، میچرخانند و از طریق یک ناحیه برش ثابت، پیش میبرند. کنترلکننده، چرخش، تغذیه و سر برش را هماهنگ میکند تا یک کانتور بتواند دور گوشهای از لوله مربعی بپیچد یا در امتداد یک لوله گرد، مارپیچ شود.
تکیهگاه، مشکل مهندسی بیسروصدا است. یک میله ۶ متری اگر فقط از دو سر گرفته شود، دچار ضربه شلاقی و خمیدگی میشود و ضخامت دیواره آن به سبکی لولههای حصارکشی، در اثر بیدقتی در بستن، فرورفتگی پیدا میکند. به همین دلیل است که تعداد سه نظام و طراحی تکیهگاه، کلاسهای مختلف ماشینآلات را از هم جدا میکند:
| پیکر بندی | چه چیزی اضافه میکند؟ | بهترین برای | اندازه گیری |
|---|---|---|---|
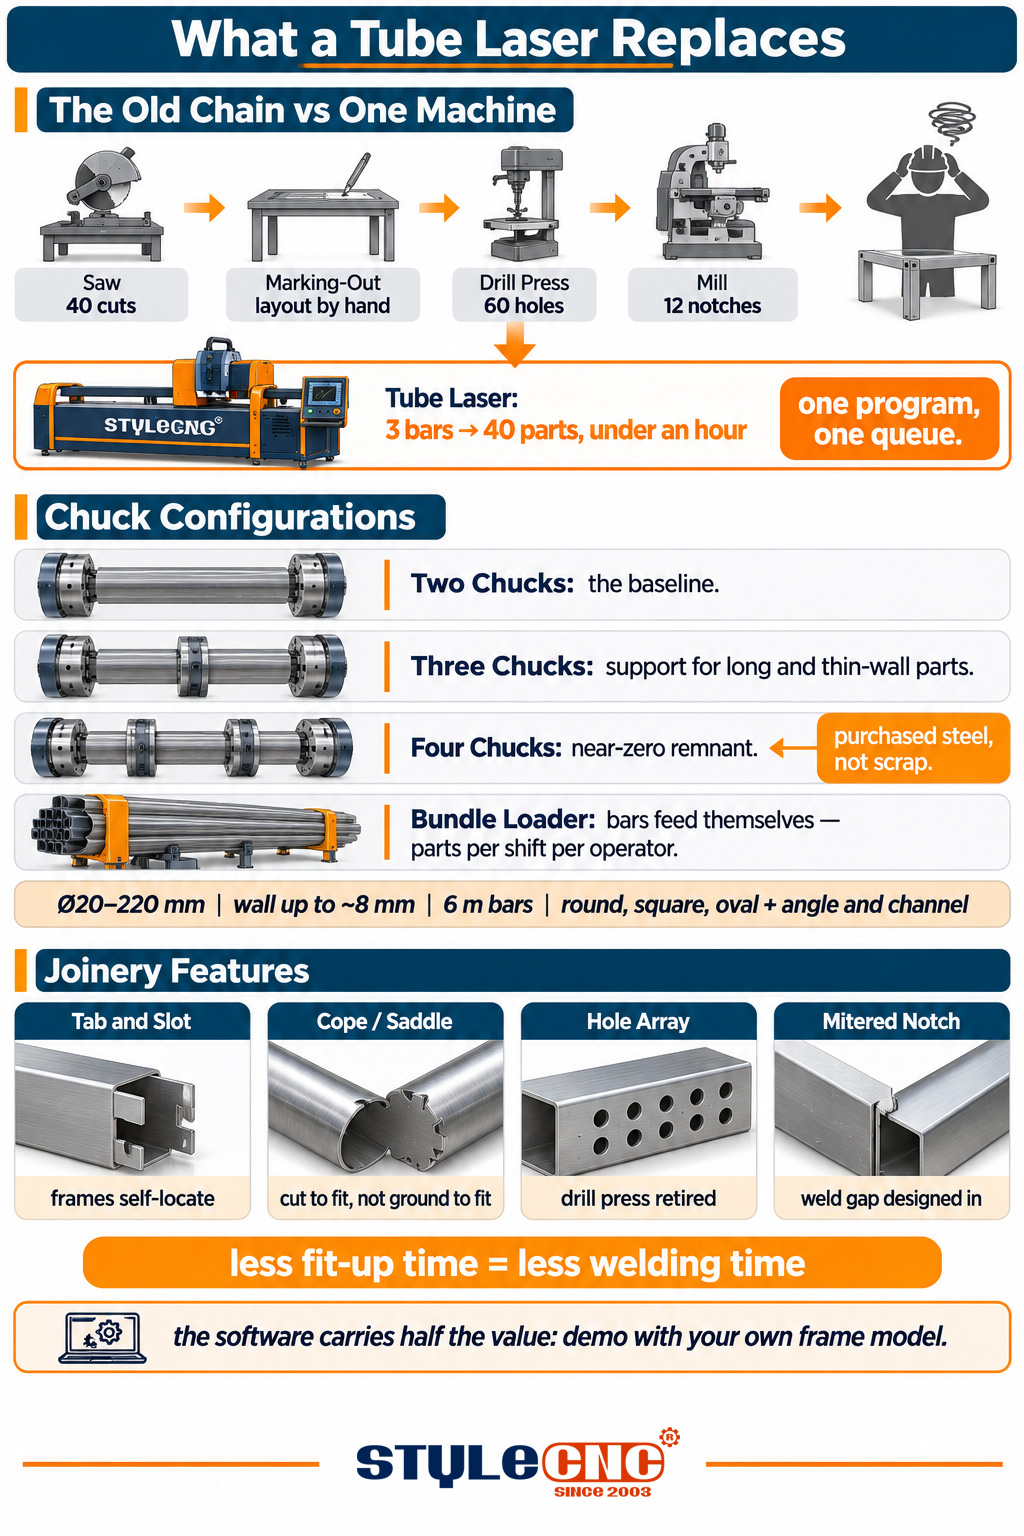
| ۳۳۱۹۸ عدد کارتریج | خط پایه: سه نظام جلو تغذیه و چرخش میکند، سه نظام عقب قنداق را میگیرد | ساخت عمومی بر روی اندازهها و طولهای رایج لوله | کوتاهترین باقیماندهای که دستگاه به ازای هر بار باقی میگذارد |
| ۳۳۱۹۸ عدد کارتریج | یک سه نظام میانی، لوله را در طول ناحیه برش نگه میدارد. | قطعات بلندتر، دیوارههای نازکتر و کنترل دقیقتر بقایای مواد | لرزش و کیفیت برش در نزدیکی انتهای میلهها |
| ۳۳۱۹۸ عدد کارتریج | پشتیبانی کامل در امتداد میله با طرحهای تقریباً بدون باقیمانده | کارگاههای تولیدی که در آنها بازده مواد، پول است | برش طول قابل استفاده از هر میلگرد خریداری شده |
| بارگیری خودکار بسته | یک قفسه، میلهها را وارد میکند و قطعات بدون اپراتور در کنار سه نظام، از آن خارج میشوند. | تولید در حالت خاموشی و با حجم بالا | قطعات در هر شیفت به ازای هر اپراتور |
طول باقیمانده شایسته توجهی است که جدول به آن نشان میدهد. هر شمش با یک ته میله (stub) به پایان میرسد که سه نظامها نمیتوانند از آن عبور کنند، و در هزاران شمش، آن ته میله، فولاد خریداری شده در سطل ضایعات است. طرحهایی که ته میله را تا چند سانتیمتر یا نزدیک به صفر در دستگاههای ۴ سه نظام برش میدهند، بیسروصدا هزینه اضافی خود را با بازده مواد اولیه جبران میکنند.
ظرفیت: قطر، دیواره و طول
⦿ محدوده قطر: ماشینهای رایج تقریباً 20 تا 220 میلیمتر را در مقاطع گرد، مربع، مستطیل و بیضی پوشش میدهند؛ مدلهای سنگین برای کارهای سازهای بسیار فراتر میروند.
⦿ ضخامت دیواره: تا حدود ۸ میلیمتر در پیکربندیهای معمول، که توسط توان لیزر تنظیم میشود؛ دیوارههای ضخیمتر به وات بالاتری نیاز دارند.
⦿ طول انبار: دستگاههای استاندارد، میلگردهای ۶ متری را بارگذاری میکنند، با گزینههای تخت بلندتر؛ طول قطعه توسط سمت تخلیه دستگاه محدود میشود.
⦿ پروفیلهای فراتر از لوله: بسیاری از ماشینها همچنین زاویه، ناودانی و میلگرد تخت را برش میدهند که باعث افزایش عرض کاری میشود که یک ماشین میتواند ارائه دهد.
ظرفیت را با کاتالوگ مطابقت دهید، نه با بروشور: دستگاه باید بزرگترین مقطع معمولی شما را با فضای گیره اضافی ببلعد، و قدرت لیزر باید ضخیمترین دیوار شما را با سرعت تولید حمل کند. رابطه وات به ضخامت همان رابطهای است که در راهنمای ضخامت، سرعت و قدرت برش لیزر فیبر، به جای صفحه، روی ضخامت دیواره اعمال میشود.
دیوارهای نازک و مقاطع تزئینی
دو جزئیات ظرفیت، دستگاههای مناسب را از دستگاههای ناکارآمد متمایز میکند. لولههای جدار نازک، که در کارهای مبلمان و نمایشگاه رایج هستند، در زیر فکهای تهاجمی فرورفتگی پیدا میکنند و در صورت بیدقتی پارامترها میسوزند، بنابراین کنترل فشار گیره و تنظیمات آزمایششدهی دیواره نازک، بیش از ظرفیت کلی اهمیت دارند. بخشهای تزئینی، لولههای ضد زنگ صیقلی و پیشساخته، به پوششها و تکیهگاههای فک نیاز دارند که خراش برندارند؛ درخواست کنید که یک قطعه صیقلی را از دستگاه جدا کنید، نه فقط فولاد نرم.
ویژگیهای نجاری: نقطه قوت واقعی برای فروش
برش به طول، کمترین کاری است که این دستگاه انجام میدهد. ویژگیهایی که یک کسب و کار ساخت و ساز را تغییر میدهند، ویژگیهایی هستند که در لوله برش داده میشوند:
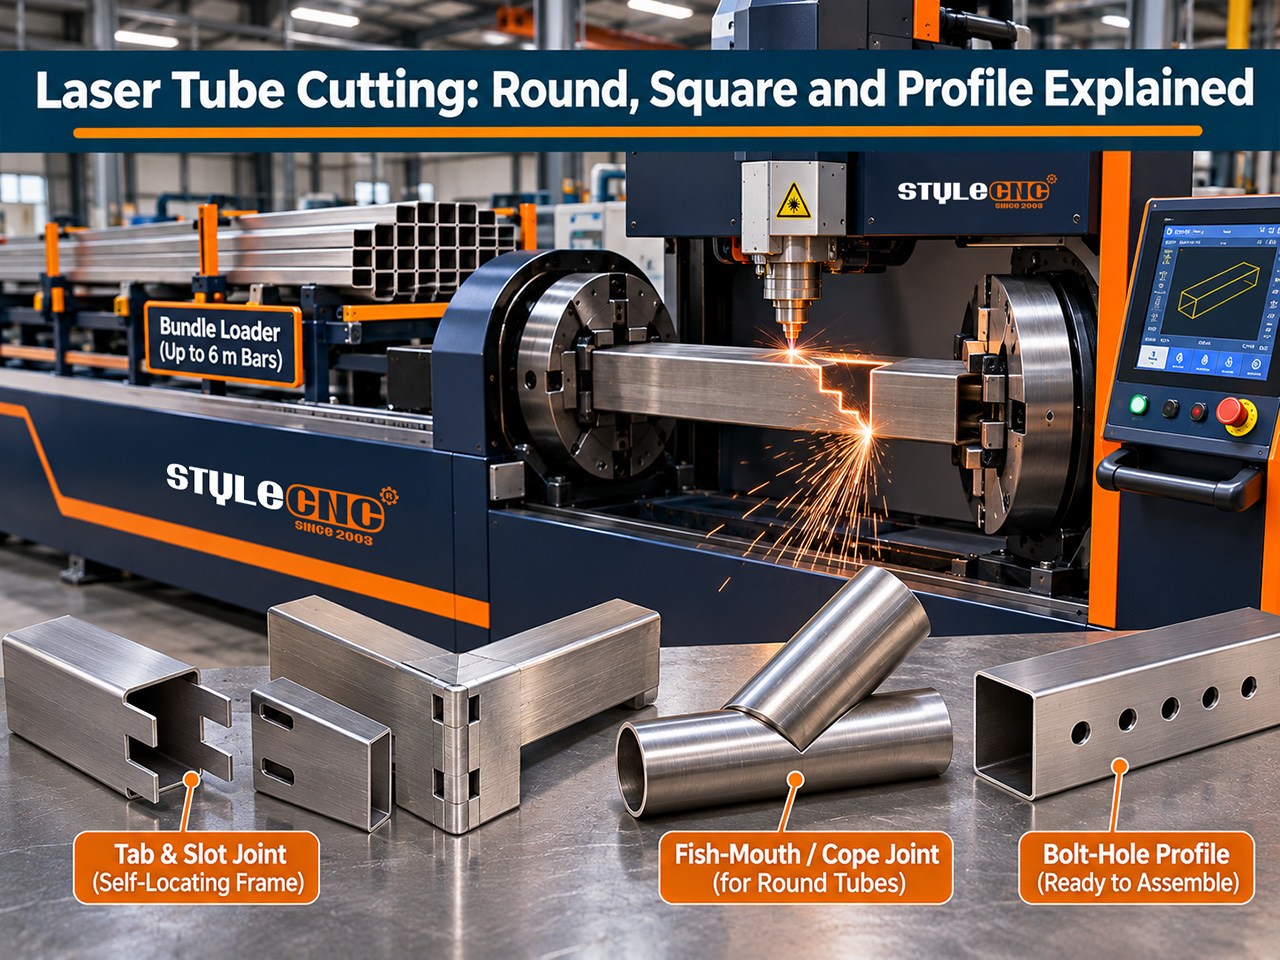
⦿ زبانهها و شیارها: ویژگیهای جفتسازی که قطعات را در مقابل یکدیگر قرار میدهند، بنابراین یک قاب به صورت مربعی خود مونتاژ میشود و علامتگذاریهای نصاب از بین میرود.
⦿ کوپها و زینها: پروفیلهای دهان ماهی که در آن یک لوله به لوله دیگر میرسد، به جای اینکه برای جا شدن سنگزنی شوند، برش داده میشوند تا جا بیفتند.
⦿ سوراخها و آرایهها: الگوهای پیچ و مهره و سوراخهای سختافزاری که توسط برنامه قرار داده شدهاند، جایگزین پرس مته و خطاهای طرحبندی آن میشوند.
⦿ شکافها و فارسیها: اتصالات گوشهای که با زاویهای با شکاف جوش طراحی شده برش داده میشوند.
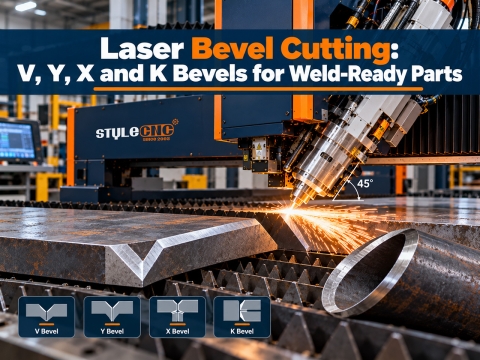
کارگاهها اثر پاییندستی را به همین شکل توصیف میکنند: زمان جوشکاری کاهش مییابد زیرا زمان مونتاژ کاهش مییابد و کیفیت افزایش مییابد زیرا قطعات فقط میتوانند از یک طرف به هم متصل شوند. برای اتصالاتی که نیاز به آمادهسازی کامل جوش در انتهای لولهها دارند، گام بعدی ... 3D دستگاه برش اریب لیزری لولهکه برش مورب زاویهدار را به همان گردش کار چرخشی اضافه میکند.
لبههای آماده جوشکاری و آنچه پس از برش حاصل میشود
قطعات لوله معمولاً مستقیماً به سمت جوشکاری میروند و بریدگی باریک لیزر، لبههایی را ایجاد میکند که بدون سنگزنی روی ضخامتهای دیواره معمولی جوش داده میشوند. نقاط سوراخ و تفاله مانند ورق رفتار میکنند: پارامترهای تنظیمشده، داخل لوله را تمیز نگه میدارند، که این امر در بخشهایی که سیال دارند یا قابل مشاهده هستند، اهمیت دارد. برای تولیدی که نمیتواند هیچ تفاله داخلی را تحمل کند، در طول نمایش به جای پس از تحویل، در مورد تنظیم نازل و گاز برای ضخامت دیواره خود صحبت کنید.
اتوماسیون: وقتی بارگذار بسته نرمافزاری سود میکند
یک دستگاه بارگذاری دستی، اپراتور را در انتهای سه نظام نگه میدارد: یک میله را بارگذاری میکند، برنامه را اجرا میکند، قطعات را میگیرد و این کار را تکرار میکند. یک دستگاه بارگذاری خودکار، دستهای از میلهها را روی هم قرار میدهد که کار میکنند: یک قفسه از میلهها یکی پس از دیگری وارد میشوند، قطعات به یک نوار نقاله یا سطل میریزند و اپراتور سرپرست چندین دستگاه یا جوشکار بین بارها میشود.
این تصمیم، آستانهی حجم تولید است. کارگاهی که روزانه چند شمش برش میدهد، سود کمی میبرد؛ کارگاهی که صدها قطعهی تکراری تولید میکند، به اندازهی نیروی کار یک شیفت و ساعات خاموشی پس از آن سود میبرد. قیمت لودر را با هزینهی نیروی کار بارگیریشدهای که جایگزین آن میشود، مقایسه کنید و توجه داشته باشید که این کار کیفیت را نیز ثابت نگه میدارد، زیرا شمشها هر بار با جهت و سرعت یکسانی تغذیه میشوند.
چه کسی لیزرهای تیوبی را خریداری میکند و کدام پیکربندی
⦿ مبلمان و قابهای نمایشی: بخشهای سبک، تعداد قطعات بالا، زبانهها و شیارها در همه جا؛ یک دستگاه ۲ یا ۳ چاک با لودر سریع درآمد کسب میکند.
⦿ تجهیزات تناسب اندام و صندلیها: بخشهای منحنی و بیضی شکل با سطوح زیبا؛ تکیهگاه با کیفیت و بدون خط و خش.
⦿ نردهها، دروازهها و حصارها: پروفیلها و فارسیهای ترکیبی؛ یک دستگاه بارگذاری دستی انعطافپذیر، انواع مختلف را پوشش میدهد.
⦿ قابها و پایههای ماشین: مقاطع مربعی سنگینتر و آرایههای پیچ و مهره؛ ظرفیت و ضخامت دیواره، مشخصات را تعیین میکنند.
⦿ برش لوله قراردادی: مورد تجاری خدمات، که در آن یک لودر و طراحی تقریباً بدون بقایای مواد، حاشیه سود هستند.
نمونههای تکمیلشده در این صنایع در ... جمعآوری شدهاند. گالری پروژه دستگاه برش لیزریو آنها آموزش سریعتری در مورد چگونگی ظاهر تبها، کپشنها و آرایهها در قطعات واقعی نسبت به هر صفحه مشخصات فنی ارائه میدهند.
نرمافزار نیمی از ارزش را به خود اختصاص میدهد
کتابخانهی اتصالات در نرمافزار وجود دارد، بنابراین آن را به اندازهی سختافزار جدی بگیرید. نرمافزارهای لولهای خوب را وارد کنید. 3D مونتاژها را انجام میدهد و ویژگیهای هر لوله را به طور خودکار باز میکند، زبانهها و کپها را از یک منو قرار میدهد و قطعات را در امتداد میلهها قرار میدهد تا باقیمانده را فشرده کند. نرمافزار ضعیف باعث میشود برنامهنویس هر برش را با دست طراحی کند، که بیسروصدا زحمتی را که دستگاه صرفهجویی کرده است، پس میدهد. از نمایش بخواهید که از مدل فریم خودتان شروع کند، نه از فایل نمونه تأمینکننده.
محاسبات نیروی کار برای جایگزینی ۳ ایستگاه
یک قاب نمایشی از چهل لوله را در نظر بگیرید. به طور سنتی: چهل برش ارهای با جابجایی بین آنها، علامتگذاری، شصت سوراخ دریل، دوازده شیار فرزکاری شده و مونتاژ در میز جوشکاری، این یک روز طولانی با ۳ دستگاه و ۲ نفر است. در یک لیزر لولهای، همان چهل قطعه از ۳ میله در کمتر از یک ساعت تولید میشوند، بدون هیچ خطای طرحبندی طبق تعریف به دست میآیند و برای جوشکاری به هم قفل میشوند.
ساعات صرفهجوییشده فقط نیمی از حساب است. ایستگاههای اره، مته و فرز به نقشهای پشتیبان تبدیل میشوند، فضای کف آنها بازمیگردد و ریسک برنامهریزی ۳ صف به یک صف تبدیل میشود. کارگاههایی که فریمها را هفتگی اعلام میکنند، متوجه میشوند که بازگشت سرمایه دستگاه شبیه به لیزر ورق در یک دهه پیش است: اولین محرک در یک منطقه، کار را در زمان تحویل برنده میشود تا زمانی که همسایگان به آن برسند. پیکربندیها در ظرفیتها و تعداد چاکها در نمودار مقایسه میشوند. برش لوله لیزری فیبر صفحه، در کنار صفحه گستردهتر محدوده دستگاه برش لیزر فیبر.
چک لیست خریدار
✔ بخشهای خود را فهرست کنید: بزرگترین و کوچکترین قطر، سنگینترین دیواره و طولانیترین قسمت، با احتساب فضای بالای گیره.
✔ تعداد سه نظام را بر اساس طول قطعه، ظرافت دیواره و میزان بازدهی باقیمانده که برای شما ارزش دارد، انتخاب کنید.
✔ کتابخانهی اتصالات را تأیید کنید: زبانهها، شیارها، کوپها و میترها که در نرمافزار برنامهریزی شدهاند و در بروشور قولی برای آنها داده نشده است.
✔ لودر را بر اساس تعداد بار روزانه انتخاب کنید و حتی اگر بعداً از راه رسید، جایی برای آن در نظر بگیرید.
✔ کیت فریم خود را در نمایشگاه برش دهید و جوش دهید؛ مونتاژ، حقیقت را میگوید.
اره، مته و فرز را با یک برنامه جایگزین کنید
پیکربندیها، ظرفیتها و لودرهای دستهای سه نظام را با هم مقایسه کنید دستگاه برش تیوب لیزر فیبرو یک پیشفاکتور رایگان متناسب با مقاطع، ضخامت دیوارهها و حجم قطعات خود دریافت کنید.