
یافتن و خرید روتر CNC اتوماتیک با تعویض ابزار برای نجاری
آخرین بروزرسانی: 2026-07-17 09:24:19
یک روتر CNC ATC یک مرکز ماشینکاری CNC حرفهای با تعویض ابزار است که میتواند به طور خودکار بیتهای روتر را در مخزن ابزار بدون عملیات دستی تغییر دهد و در نتیجه نیازهای مختلف تجاری برای ساخت کابینت، کمد، گنجه، در و پنجره، مبلمان، صنایع دستی، دکوراسیون، آلات موسیقی، تابلوها، میز و صندلی و همچنین سایر پروژههای نجاری صنعتی را برآورده کند. اسپیندل معمولاً با یک مخزن ابزار حاوی 4 تا 12 بیت روتر ارائه میشود که میتوانند به طور خودکار برای مدیریت طرحهای مختلف برای بهبود بهرهوری، صرفهجویی در مواد و کاهش هزینههای نیروی کار تغییر داده شوند. محبوبترین دستگاههای روتر CNC ATC در کیتهای CNC خطی ATC، کیتهای CNC درام ATC (کیتهای CNC چرخشی ATC) و کیتهای CNC زنجیرهای ATC عرضه میشوند. در سال 2026، STYLECNC سه دسته از ماشینهای CNC پرکاربرد ATC را برای هر بودجه و نیازی انتخاب کرده است، از کیتهای ATC کوچک سطح مبتدی برای علاقهمندان، مغازههای خانگی و صاحبان مشاغل کوچک گرفته تا روترهای CNC حرفهای ATC برای تولیدکنندگان متوسط تا بزرگ و ماشینهای CNC صنعتی ATC برای 3D مدل سازی و خطوط تولید مبلمان.
میزهای روتر CNC ATC حرفه ای
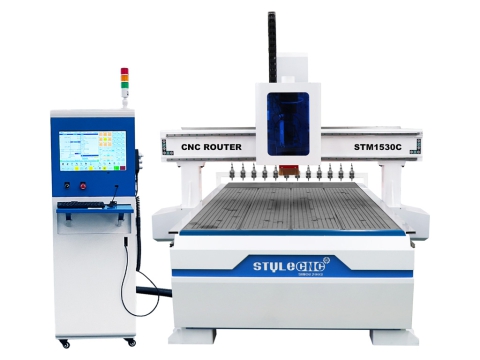
STM1530C
5' x 10' (60" x 120"، 1500mm X 3000mm)
$13,000 - $22,300
2026 بهترین 5x10 روتر CNC با تعویض ابزار برای نجاری
به دنبال خرید یک سایز اصلی هستم 5' x 10' دستگاه CNC برای نجاری؟ بهترین دستگاه سال 2026 را انتخاب کنید 5x10 روتر CNC ATC با تعویض ابزار خودکار و 60x120کیت میز اینچی
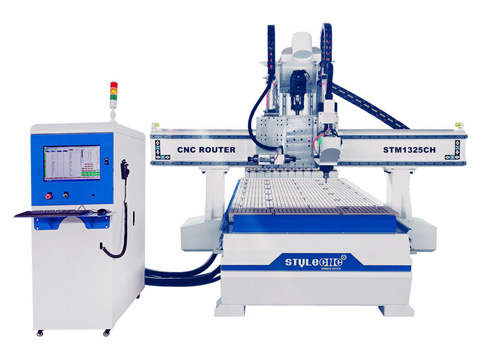
STM1325CH
4' x 8' (48" x 96"، 1300mm X 2500mm)
$14,000 - $18,000
4x8 روتر چوبی CNC خطی ATC برای نجاری در فروش
4x8 روتر چوبی ATC CNC با تعویض ابزار خطی برای کارهای چوبی مانند دکوراسیون، آلات موسیقی، درب، کابینت، پنجره، میز، مبلمان استفاده می شود.
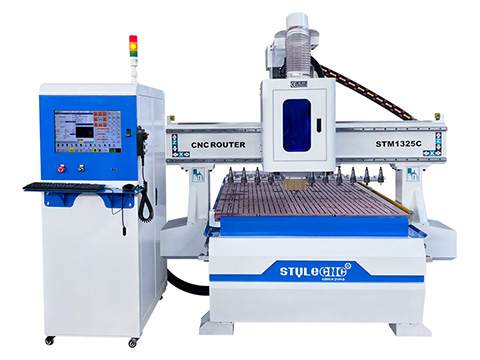
STM1325C
4' x 8' (48" x 96"، 1300mm X 2500mm)
$12,500 - $21,800
4x8 روتر CNC ATC با کیت تعویض ابزار اتوماتیک برای فروش
4x8 دستگاه روتر CNC ATC با کیت تعویض ابزار خودکار خطی برای ساخت کابینت، درب، علائم، تزئینات و پروژه های سفارشی نجاری استفاده می شود.
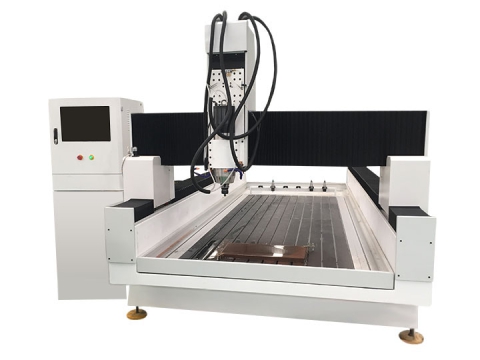
STS1325C
4' x 8' (48" x 96"، 1300mm X 2500mm)
$12,800 - $20,000
دستگاه حکاکی سنگ ATC خطی CNC برای فروش
دستگاه CNC حکاکی سنگ ATC خطی STS1325C برای حکاکی سنگ، مرمر و گرانیت با ابزار تعویض خودکار خطی 6 ابزار استفاده می شود.
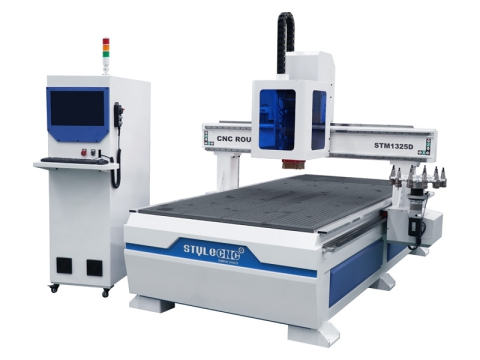
STM1325D
4' x 8' (48" x 96"، 1300mm X 2500mm)
$13,500 - $15,800
اتوماتیک 4x8 دستگاه CNC با تعویض ابزار برای نجاری
اتوماتیک 4x8 دستگاه CNC با تعویض ابزار یک روتر CNC حرفه ای برای نجاری محبوب با کیت میز برش در اندازه کامل و قابلیت فرز دقیق است.
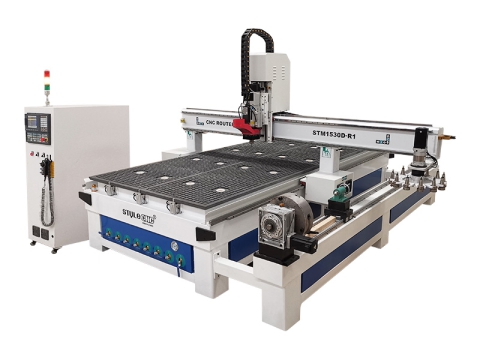
STM1530D-R1
5' x 10' (60" x 120"، 1500mm X 3000mm)
$20,000 - $40,000
5x10 مرکز ماشینکاری چوب CNC با محور چرخشی چهارم در فروش
5x10 از مرکز ماشینکاری چوب CNC با محور چرخشی چهارم استفاده می شود 2D/3D پروژه های محبوب نجاری در حال حاضر بهترین دستگاه CNC چوب برای فروش با قیمت مناسب.
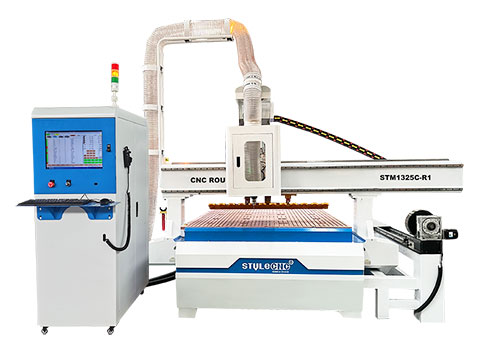
STM1325C-R1
4' x 8' (48" x 96"، 1300mm X 2500mm)
$13,500 - $19,800
ATC 3D روتر نجاری CNC با میز روتاری محور چهارم
4x8 دستگاه روتر چوبی ATC CNC دارای تعویض ابزار اتوماتیک 12 ابزار برای ساخت مبلمان کابینت و میز چرخشی محور چهارم برای 3D نجاری
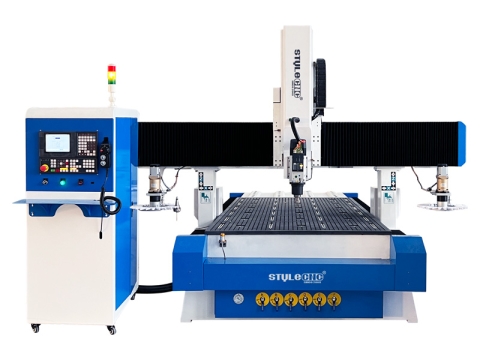
STM1530D2
5' x 10' (60" x 120"، 1500mm X 3000mm)
$20,500 - $23,800
صنعتی 5x10 دستگاه نجاری CNC با کیت دوگانه ATC
صنعتی 5x10 دستگاه نجاری CNC دارای دو کیت ATC چرخشی با 2 مجله ابزار درام شامل 24 بیت روتر برای کابینت و مبلمان است.
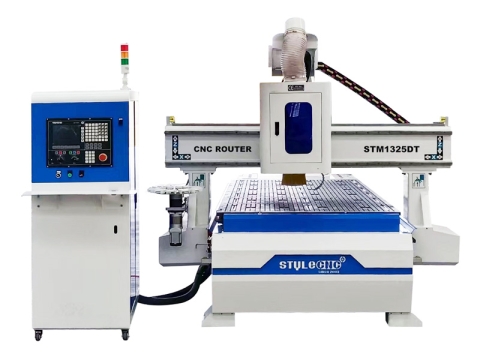
STM1325DT
4' x 8' (48" x 96"، 1300mm X 2500mm)
$16,500 - $18,500
سنگین 4x8 روتر CNC برای آلومینیوم با سر ضربه
وظیفه ی سنگین 4x8 دستگاه روتر CNC ATC با سر ضربه زدن برای حفاری سوراخ های پیچ روی آلومینیوم، برنج، مس و سایر مواد فلزی نرم حرفه ای است.
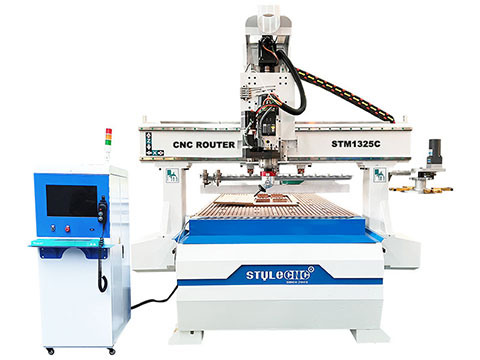
STM1325C
4' x 8' (48" x 96"، 1300mm X 2500mm)
$20,800 - $35,800
کیت میز روتر چوبی ATC CNC با محور C HSD و مصالح
روتر چوبی خطی ATC CNC مقرون به صرفه با محور C HSD و مصالح برای افزایش عملکرد، تطبیق پذیری و بهره وری کیت های میز CNC 3، 4 یا 5 محوره.
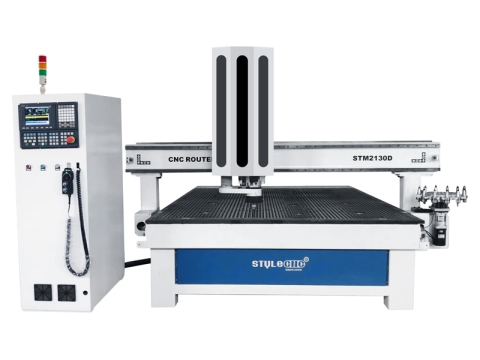
STM2130D
2100mm X 3000mm
$20,800 - $27,000
مرکز ماشینکاری CNC تعویض ابزار اتوماتیک برای نجاری
مرکز ماشینکاری CNC چرخشی اتوماتیک از یک مجله ابزار چرخ و فلک 12 بیتی روتر برای نجاری استفاده می کند تا ابزارها را به طور خودکار در مسیریابی تغییر دهد.

STM1325C3
4' x 8' (48" x 96"، 1300mm X 2500mm)
$14,200 - $21,800
4x8 دستگاه منبت کاری چوب ATC CNC با تعویض ابزار برای فروش
4x8 دستگاه حکاکی چوب ATC CNC یک دستگاه CNC نجاری اتوماتیک با تعویض ابزار برای فرز و برش کابینت، کمد لباس، ساخت مبلمان سفارشی است.
ماشین آلات روتر CNC ATC صنعتی
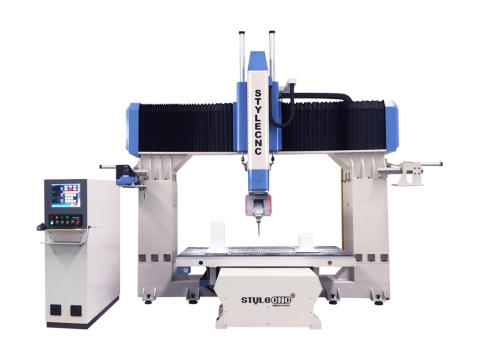
STM1325-5A
4' x 8' (48" x 96"، 1300mm X 2500mm)
$105,000 - $110,000
دستگاه روتر CNC پنج محوره با بالاترین امتیاز در سال 2026 برای فروش
بهترین دستگاه روتر CNC 5 محوره با تعویض ابزار خودکار برای موارد زیر استفاده می شود 2D/3D برش، حکاکی، فرزکاری برای ساخت قطعات دقیق، قالبهای پیچیده و مجسمهها.
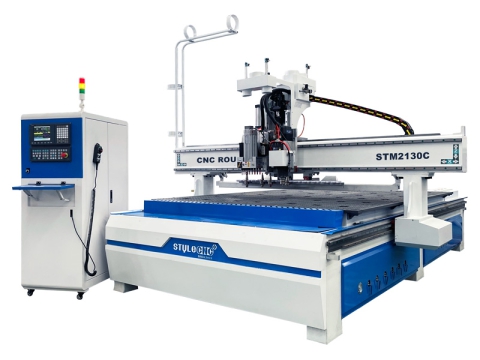
STM2130C
2100mm X 3000mm
$15,800 - $20,800
دستگاه روتر CNC تودرتو هوشمند برای ساخت کابینت سفارشی
دستگاه روتاری CNC هوشمند تودرتو یک مرکز ماشینکاری تودرتو CNC اتوماتیک برای ساخت درب کابینت، کابینت تزئینی، کابینت آشپزخانه، کابینت سازی سفارشی است.
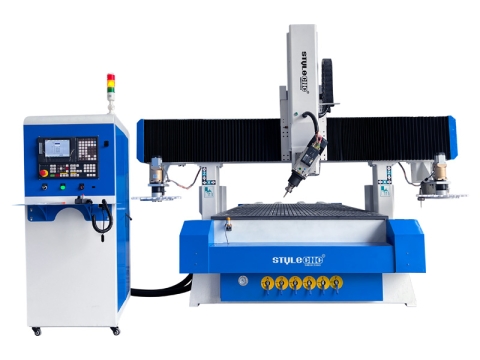
STM1325D2-4A
4' x 8' (48" x 96"، 1300mm X 2500mm)
$19,200 - $21,800
روتر چوبی CNC 4 محوره صنعتی با کیت اسپیندل درام ATC
روتر چوبی 4 محوره CNC با 9KW کیت دوک تعویض ابزار اتوماتیک HSD نوع درام در فروش برای فرزکاری، حفاری، برش برای نجاری محبوب.
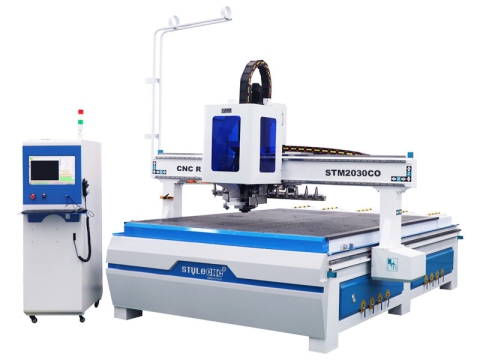
STM2030CO
2000x3000mm
$15,500 - $19,500
بهترین روتر CNC ATC 2026 با برش نوسانی چاقو
بهترین دستگاه روتر CNC هوشمند 2026 با تعویض ابزار خودکار، چاقوی نوسانی ترکیبی و صنعتی ارائه می شود. CCD سیستم موقعیت یابی بصری دوربین
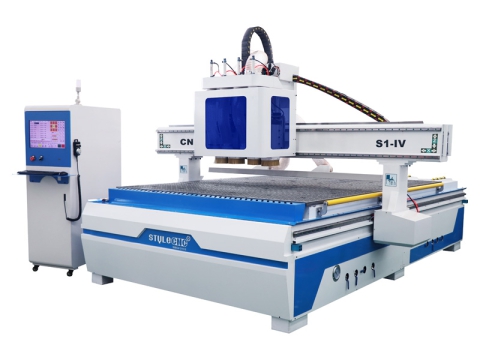
S1-IV
2100mm X 3000mm
$12,700 - $16,000
فروش دستگاه روتر CNC ATC صنعتی با 4 اسپیندل
دستگاه روتر صنعتی ATC CNC با 4 اسپیندل برای مبلمان تابلویی، مبلمان اداری، درهای چوبی، کابینت، میز، صندلی، پنجره، دکوراسیون استفاده می شود.

STM1325D
4' x 8' (48" x 96"، 1300mm X 2500mm)
$20,000 - $30,000
روتر CNC میز متحرک با تعویض ابزار اتوماتیک چرخشی
دستگاه روتر CNC میز متحرک با تعویض ابزار اتوماتیک دوار برای کنده کاری و برش چوب، برنج، آلومینیوم، فوم، پلاستیک، اکریلیک با دقت بالا استفاده می شود.
کیت های روتر ATC CNC سطح ورودی
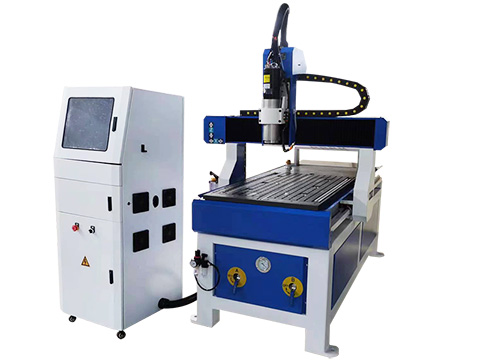
STM6090C1
600mm x900mm
$5,300 - $6,300
روتر CNC دسکتاپ کوچک با تعویض ابزار برای مصارف خانگی
دستگاه روتر CNC رومیزی با ATC یک کیت ابزار CNC سرگرمی کوچک با تعویض ابزار خودکار برای 2D/3D ماشینکاری در مغازه های خانگی و مشاغل کوچک.
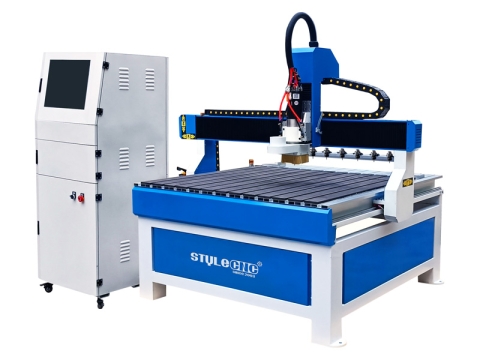
STG1212C
4' x 4' (48" x 48"، 1200mm X 1200mm)
$5,500 - $6,500
4x4 کیت میز روتر CNC با تعویض ابزار برای مبتدیان
4x4 کیت میز روتر CNC با تعویض ابزار اتوماتیک برای مبتدیان برای برش و آسیاب چوب، آلومینیوم، فوم، پلاستیک، اکریلیک در مشاغل کوچک و مغازه های خانگی استفاده می شود.
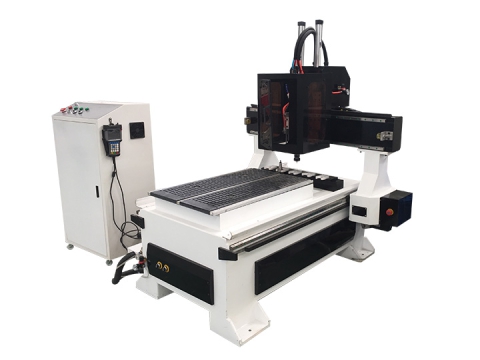
STM6090C
2' x 3' (24" x 36"، 600mm X 900mm)
$5,200 - $6,500
دستگاه روتر CNC کوچک با تعویض خودکار ابزار (ATC)
روتر CNC کوچک با ATC (تغییر خودکار ابزار) و 2x3 اندازه جدول یک دستگاه CNC سطح ابتدایی با طراحی فشرده و سوئیچینگ چند ابزار برای پروژه های کوچک است.
داستانها و مقالههایی که به شما علاقه دارند
ارتقاء روتر CNC معمولی خود با تغییر خودکار ابزار
آیا قصد دارید یک کیت تعویض ابزار خودکار CNC بسازید یا روترهای CNC ATC مقرون به صرفه با کیتهای تعویض ابزار خودکار برای چوب، MDF، آلومینیوم، برنج، مس، فوم، سنگ، پلاستیک با قابلیت فرزکاری، برش، حکاکی، فرزکاری، سوراخکاری و شیارزنی بخرید؟ این راهنمای جامع و کاربردی خریدار را برای ماشینکاران، سازندگان، اپراتورها و مبتدیان بررسی کنید، ما بهترین روترهای CNC با کیتهای ATC سال 2026 را با قیمت تمام شده و خدمات سفارشی متناسب با برنامهها، پروژهها و ایدههای تجاری شما ارائه خواهیم داد. برای انجام چندین فرآیند پردازش در یک گیره قطعه کار، کوتاه کردن زمان کمکی و کاهش خطای ناشی از نصبهای متعدد قطعه کار، دستگاه CNC معمولی شما باید دارای یک تعویض ابزار خودکار باشد که میتواند الزامات اساسی زمان کوتاه تعویض ابزار، دقت بالای تکرار موقعیت ابزار، فضای کافی برای ابزار، فضای کم برای خشاب ابزار، ایمنی و قابلیت اطمینان را برآورده کند.
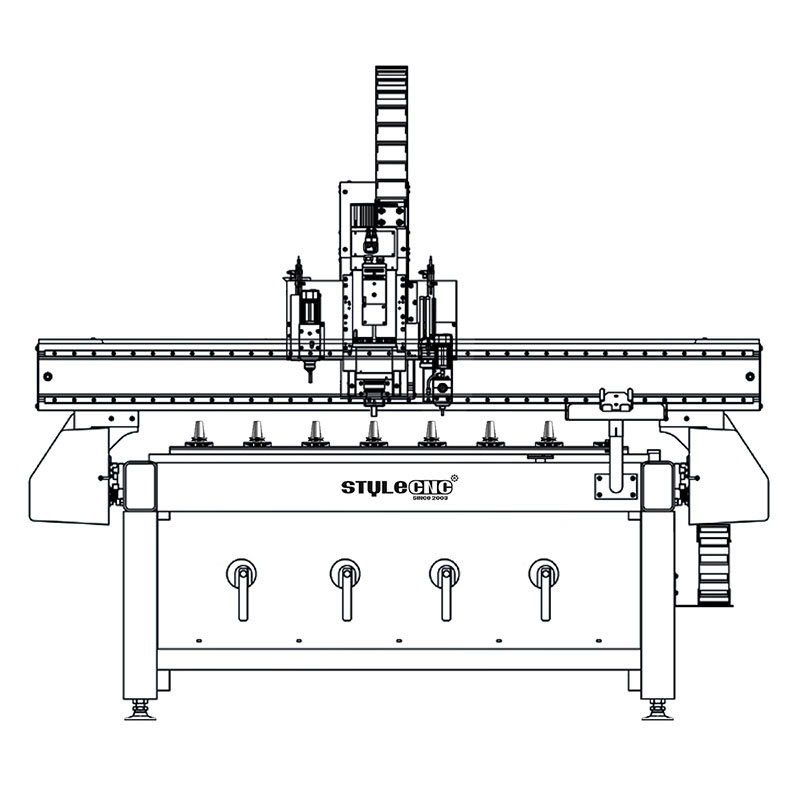
تعریف
Automatic Tool Changer دستگاهی است برای انتقال، بارگیری و تخلیه ابزار بین دوک نخ ریسی و مجله ابزار. Automatic Tool Changer نام کامل ATC در ماشینکاری CNC است.
کیت های تعویض خودکار دستگاه CNC را با کار مداوم هدایت می کند، یعنی پس از اتمام هر فرآیند، ابزار جدید مورد استفاده در فرآیند بعدی به طور خودکار به اسپیندل تغییر می کند و اسپیندل ابزار را برمی دارد، تبادل ابزار به طور کلی انجام می شود. با عملکرد هماهنگ دستکاری کننده، مجله و دوک نخ ریسی تکمیل می شود.
در مقایسه با روترهای CNC چند اسپیندل، ATC فقط به یک اسپیندل در سر استوک نیاز دارد، اجزای دوک دارای استحکام کافی برای برآوردن نیازهای ماشینکاری دقیق مختلف هستند. علاوه بر این، مجله ابزار می تواند تعداد زیادی ابزار را برای ماشینکاری چند مرحله ای قطعات پیچیده ذخیره کند که می تواند به طور قابل توجهی سازگاری و راندمان ماشینکاری ماشین ابزار را بهبود بخشد. سیستم ATC از 2 قسمت تشکیل شده است: یک مجله ابزار و یک دستگاه تعویض خودکار ابزار. 2 مزیت عمده دارد: اولی این است که فقط یک دوک رزرو شده است که برای ساده کردن ساختار دوک و بهبود استحکام دوک مفید است. دوم این است که تعداد زیادی بیت روتر با انواع و عملکردهای مختلف را می توان در کتابخانه ذخیره کرد، که به راحتی مراحل مختلف پردازش پیچیده و چند مرحله ای را کامل می کند.
کیت تعویض ابزار خودکار از مجله ابزار، سیستم انتخاب ابزار، مکانیسم تعویض ابزار و سایر قطعات تشکیل شده است و ساختار پیچیده تر است. وظیفه انتقال بیت بین ژورنال و اسپیندل، فشار دادن بیت برای استفاده به دوک و سپس ارسال بیت جایگزین شده به مجله داخل آن است. اگرچه این روش تغییر مانند روش قبلی ساده نیست، اما از جابجایی ژورنال و دوک برای تعویض ابزار جلوگیری می کند و با یک تعویض خودکار ابزار جایگزین می شود. به این ترتیب، دامنه حرکت اجزای مکانیکی کاهش مییابد، تغییر سریعتر تکمیل میشود و طرح طراحی نیز انعطافپذیرتر میشود.
اصل کار
در سیستم تعویض خودکار ابزار به وسیله ای که انتقال و بارگیری و تخلیه ابزار را بین ژورنال و اسپیندل انجام می دهد، ابزار تعویض نامیده می شود. 2 راه برای تبادل ابزار وجود دارد: حرکت نسبی مجله و دوک نخ ریسی و دستکاری. دستگاهی که از حرکت نسبی ژورنال و دوک برای انجام تعویض ابزار استفاده می کند، ابتدا باید هنگام تعویض ابزار، ابزار استفاده شده را به ژورنال برگرداند و سپس ابزار جدید را از ژورنال خارج کند. 1 عمل را نمی توان همزمان انجام داد و زمان تغییر ابزار بیشتر است.
با این حال، تغییردهنده ابزار دستکاری میتواند همزمان در حین تعویض، بیتهای اسپیندل و مجله را گرفته و بارگیری و تخلیه کند، بنابراین زمان تغییر بیشتر کوتاهتر میشود. روش تبادل ابزار با استفاده از ربات پرکاربردترین است. این به این دلیل است که دستکاری کننده در تغییر انعطاف پذیر، در عمل سریع و ساختار ساده است. دستکاری کننده می تواند یک سری اقدامات مانند گرفتن - کشیدن - چرخاندن - وارد کردن - برگرداندن را انجام دهد. به منظور جلوگیری از افتادن بیت، پنجه متحرک مانیپولاتور مجهز به مکانیزم خود قفلی است.
ویژگی ها و مزایا
اسپیندل تعویض ابزار خودکار با قدرت بالا با عملکرد شروع خوب و گشتاور زیاد استفاده شده است که می تواند به مزایای سرعت بالا و راندمان بالاتر دستگاه بازی کامل دهد. این موتور سروو با گشتاور بالا ساخته شده در ژاپن را به کار می گیرد که از مزایای سر و صدای کم، سرعت بالا و دقت موقعیت یابی بالا برخوردار است. مجهز به یک مجله ابزار منحصر به فرد، می توانید بیت های روتر مورد نیاز را به دلخواه مبادله کنید. زمان تغییر ابزار فقط چند ثانیه طول می کشد. مجله ابزار استاندارد دارای 8 ابزار است و یک مجله ابزار با ظرفیت بزرگتر نیز قابل سفارشی سازی است.
هزینه
هزینه یک دستگاه روتر CNC ATC (تغییر ابزار خودکار) می تواند به طور گسترده ای بر اساس مشخصات، اندازه، ویژگی ها و نام تجاری دستگاه متفاوت باشد، که معمولاً متفاوت است. $10,800 به بالا $100,000. کیت های روتر ATC CNC سرگرمی سطح ابتدایی به طور متوسط هزینه دارند $12,000، در حالی که برخی از میزهای روتر ATC CNC صنعتی سطح بالاتر با قابلیت های پیشرفته، مناطق کاری بزرگتر و ویژگی های اضافی گران تر هستند. در مجموع، میانگین هزینه خرید روتر ATC CNC با ابزار تعویض حدود است $16,000. توصیه می شود برای قیمت گذاری دقیق بر اساس نیاز خود با تولید کنندگان یا تامین کنندگان خاص مشورت کنید.
اکثر کارگران نجاری مشتاق به داشتن یک روتر CNC ATC هستند، اما برخی از آنها نمی دانند که هزینه ارتقاء یک دستگاه CNC معمولی با کیت تعویض خودکار ابزار چقدر است. با توجه به گزارش بازار CNC صنعتی 2026، شما باید هزینه اضافی بپردازید $3000 تا $8000 در بالای یک دستگاه معمولی اگر می خواهید خودتان را انجام دهید.
مشخصات
| نام تجاری | STYLECNC |
| اندازه های جدول | 4' x 4', 4' x 6', 4' x 8', 5' x 10', 6' x 12' |
| محور | 3 محور, محور 4, 4 محور, 5 محور |
| قابلیت | ماشینکاری 2 بعدی، ماشینکاری 2.5 بعدی، 3D ماشینکاری |
| مواد | چوب، فلز، آلومینیوم، مس، برنج، سنگ، فوم، پلاستیک |
| انواع | انواع سرگرمی برای مصارف خانگی و انواع صنعتی برای مصارف تجاری |
| نرم افزار | ArtCAM، Type3، Cabinet Vision، CorelDraw، UG، Solidworks، MeshCAM، AlphaCAM، UcanCAM، MasterCAM، CASmate، PowerMILL، Fusion360، Aspire، AutoCAD، Autodesk Inventor، Alibre، Rhinoceros 3D |
| کنترل کننده | OSAI، Syntec، LNC |
| حدود قیمت | $ 6,000.00 - $110,000.00 |
| خدمات OEM | منطقه کاری محور X، Y، Z |
| قطعات اختیاری | جمع کننده گرد و غبار، دستگاه چرخشی، پمپ خلاء، موتورهای سروو، سیستم خنک کننده، اسپیندل کلمبو |
انواع
ابزار تعویض اتوماتیک به 3 نوع متداول نوع خطی، نوع درام و نوع زنجیر تقسیم می شوند که تک تک آنها را معرفی می کنیم.
نوع خطی
این یک نوع تعویض خطی است که برای مجلات با 4 تا 12 ابزار استفاده می شود. این ویژگی با تغییر سریع ابزار و استفاده آسان است.
نوع درام
این یک نوع چنجر چرخشی است که با نام های CTM نوع ATC و دیسک نوع ATC نیز شناخته می شود. برای مجلات با 8 تا 20 ابزار استفاده می شود.
نوع زنجیره ای
برای ماشین های CNC عمودی با سرعت تغییر ابزار کمتر استفاده می شود. برای مجلات با بیش از 30 ابزار طراحی شده است که بهترین ظرفیت حمل ابزار را دارد.
چگونه ابزار را در ماشینکاری CNC تغییر دهیم؟
نگهدارنده ابزار چرخشی
پایه ابزار چرخشی یکی از سادهترین تعویضکنندهها است که معمولاً در تراشهای CNC استفاده میشود. میتوان آن را به اشکال مختلفی مانند تکیهگاه ابزار محوری مربعی، ششضلعی یا دیسکی طراحی کرد. چهار، شش یا بیشتر ابزار به ترتیب روی نگهدارنده چرخان نصب میشوند و متهها طبق دستورالعمل دستگاه کنترل عددی تعویض میشوند. نگهدارنده ابزار چرخشی باید از نظر ساختاری استحکام و سختی خوبی داشته باشد تا در برابر مقاومت برشی در حین ماشینکاری خشن مقاومت کند. از آنجایی که دقت ماشینکاری تراشکاری تا حد زیادی به موقعیت نوک ابزار بستگی دارد، برای تراشهای کنترل عددی کامپیوتری، موقعیت ابزار در طول فرآیند ماشینکاری به صورت دستی تنظیم نمیشود، بنابراین انتخاب یک طرح موقعیتیابی قابل اعتماد و یک ساختار موقعیتیابی معقول برای اطمینان از ابزار چرخشی ضروریتر است. پس از هر بار ایندکس کردن، قفسه بالاترین دقت موقعیتیابی تکراری ممکن (معمولاً 0.001-0.005mm). در شرایط عادی، عمل تغییر نگهدارنده چرخشی شامل بلند کردن نگهدارنده، نمایه سازی نگهدارنده و فشار دادن نگهدارنده است.
تغییر سر دوک نخ ریسی
تعویض ابزار سر دوک یک روش تعویض ابزار نسبتاً ساده برای ماشینهای CNC با ابزارهای دوار است. این سر دوک در واقع یک مجله ابزار برجک است. دو نوع سر دوک وجود دارد: افقی و عمودی. معمولاً از نمایه سازی برجک برای جایگزینی سر دوک برای تغییر خودکار ابزار استفاده می شود. بر روی هر دوک از برجک، ابزارهای چرخشی مورد نیاز برای هر فرآیند از قبل نصب شده است. هنگامی که فرمان تغییر ابزار صادر می شود، هر سر دوک به نوبه خود به موقعیت پردازش می چرخد و حرکت اصلی روشن می شود، به طوری که اسپیندل مربوطه بیت را به چرخش می کشاند. سایر دوک ها در موقعیت های غیر ماشینکاری از حرکت اصلی جدا می شوند. دستگاه تعویض ابزار اسپیندل مجموعه ای از عملیات پیچیده مانند شل کردن خودکار، بستن، تخلیه، بارگیری و تخلیه را ذخیره می کند و در نتیجه زمان تغییر را کوتاه می کند و قابلیت اطمینان تعویض را بهبود می بخشد. با این حال، به دلیل محدودیت موقعیت فضا، اندازه ساختاری اجزای دوک نمی تواند خیلی بزرگ باشد، بنابراین بر استحکام سیستم دوک تأثیر می گذارد. به منظور اطمینان از صلبیت دوک، تعداد دوک باید محدود باشد، در غیر این صورت اندازه ساختار افزایش می یابد. بنابراین، سر دوک برجک معمولاً فقط برای ماشینهایی با فرآیندهای کم و نیاز به دقت پایین، مانند ماشینهای حفاری و فرز کنترل عددی کامپیوتری مناسب است.
سیستم تغییر خودکار ابزار
از آنجایی که تکیه گاه ابزار چرخشی و تغییر نوع سر برجک نمی توانند تعداد زیادی بیت را در خود جای دهند، نمی توانند نیازهای پردازشی قطعات پیچیده را برآورده کنند. بنابراین دستگاه های CNC ATC بیشتر از تعویض کننده های اتوماتیک با مجلات ابزار استفاده می کنند. دستگاه دارای مجله ابزار از یک ژورنال و یک مکانیسم تعویض ابزار تشکیل شده است و فرآیند تعویض پیچیده تر است. اول از همه، تمام بیت های استفاده شده در فرآیند ماشینکاری باید بر روی نگهدارنده استاندارد نصب شده و پس از تنظیم از قبل اندازه در خارج از دستگاه، آنها را به روشی خاص داخل ژورنال قرار دهید. هنگام تغییر، ابتدا بیت را در مجله انتخاب کنید و سپس تعویض کننده بیت را از مجله یا اسپیندل برای تعویض خارج می کند، بیت جدید را داخل اسپیندل قرار می دهد و بیت قبلی را دوباره در مجله قرار می دهد. این ژورنال ظرفیت بالایی دارد و می توان آن را در کنار یا بالای سر استوک نصب کرد. از آنجایی که تنها یک دوک در قسمت سر دستگاه با مجله تعویض خودکار ابزار وجود دارد، استحکام اجزای دوک باید بالا باشد تا نیازهای ماشینکاری دقیق را برآورده کند. علاوه بر این، تعداد بیت ها در مجله زیاد است، بنابراین می توان پردازش چند فرآیندی قطعات پیچیده را انجام داد، که سازگاری و کارایی پردازش دستگاه را تا حد زیادی بهبود می بخشد. سیستم ATC با ژورنال برای مراکز حفاری و مراکز ماشینکاری مناسب است.
چگونه مجله و ابزار را انتخاب کنیم؟
نوع مجله ابزار
مجله ابزار برای رزرو تعداد معینی از بیتهای روتر استفاده میشود که میتوان آنها را با بیتهای روی اسپیندل از طریق دستکاریکننده مبادله کرد. انواع مختلفی از مجلات مانند مجلات دیسکی و مجلات زنجیره ای وجود دارد. فرم و ظرفیت مجلات باید با توجه به محدوده تکنولوژیکی دستگاه تعیین شود. در مجله ابزار دیسک، جهت بیت روتر هم جهت اسپیندل است. هنگام تغییر بیت، جعبه دوک به یک موقعیت خاص بالا می رود، به طوری که بیت روی دوک با موقعیت پایین مجله تراز می شود، و بیت روتر گیره می شود، اسپیندل تحت کنترل کامپیوتر است، دسته را آزاد کنید. ، مجله ابزار دیسک به جلو حرکت می کند، بیت روتر روی دوک را بیرون می کشد، و سپس مجله بیت مورد استفاده را می چرخاند. فرآیند بعدی به موقعیتی که با دوک تراز شده است، مجله به عقب، بیت جدید را در سوراخ دوک قرار دهید، دوک نگهدارنده را محکم می کند، جعبه دوک به موقعیت کار پایین می آید، کار تعویض ابزار تکمیل می شود، و فرآیند بعدی شروع به کار می کند از مزایای این دستگاه تعویض ابزار ساده در ساختار، هزینه کم و قابلیت اطمینان خوب در تغییر است. عیب این است که زمان تعویض طولانی است و برای مراکز ماشینکاری با ظرفیت مجله کوچک مناسب است. برای مراکز ماشینکاری که نیاز به ظرفیت ژورنال زیاد دارند، از یک مجله ابزار زنجیره ای استفاده خواهد شد. این مجله دارای ساختار جمع و جور و ظرفیت مجله بزرگ است. شکل حلقه زنجیر را می توان با توجه به چیدمان دستگاه به انواع مختلفی درآورد. شکل، موقعیت تغییر همچنین می تواند برای تسهیل تغییر بیرون زده شود. هنگامی که تعداد بیت های روتر باید افزایش یابد، فقط باید طول زنجیره را افزایش داد، که باعث راحتی در طراحی و ساخت مجله می شود.
روش انتخاب ابزار
بیت های زیادی در مجله ذخیره شده است. قبل از هر تغییر، بیت باید انتخاب شود. روش های رایج انتخاب ابزار شامل روش متوالی و روش دلخواه می باشد. ابزارها به نوبه خود با توجه به الزامات فرآیند در نگهدارنده های مجله قرار می گیرند. پردازش این است که بیت ها را به ترتیب تنظیم کنیم. هنگام پردازش قطعات کار مختلف، ترتیب بیت ها در مجله باید دوباره تنظیم شود. مزیت این است که درایو و کنترل مجله نسبتا ساده است. بنابراین، این روش برای تعویض خودکار ابزار ماشینهای کنترل عددی کامپیوتری کوچک و متوسط با دستههای پردازشی بزرگ و تعداد کمی از انواع قطعه کار مناسب است. با توسعه سیستم کنترل عددی، اکثر سیستم های کنترل عددی روش انتخاب ابزار دلخواه را اتخاذ می کنند که به 3 نوع کدگذاری نگهدارنده ابزار، کدگذاری ابزار و نوع حافظه تقسیم می شود.
روش کدگذاری ابزار
کد ابزار یا کد دارنده باید با نصب نوار کد روی ابزار یا نگهدارنده شناسایی شود که عموماً طبق اصل کدگذاری باینری کدگذاری می شود. روش انتخاب ساختار نگهدارنده ابزار خاصی را اتخاذ می کند، و هر بیت کد خاص خود را دارد، بنابراین بیت را می توان مجدداً در فرآیندهای مختلف استفاده کرد و بیت جایگزین شده نیازی به قرار دادن مجدد در نگهدارنده اصلی ندارد. بر این اساس می توان مجله با ظرفیت بزرگ را کاهش داد. با این حال، هر بیت دارای یک حلقه کدگذاری ویژه است، طول آن طولانی تر می شود، ساخت آن دشوار است، و ساختار مجله و دستکاری پیچیده می شود. روش کدگذاری نگهدارنده به این صورت است که یک چاقو با یک نگهدارنده مطابقت دارد. ابزارهایی که از یک نگهدارنده برداشته شده اند باید دوباره روی همان نگهدارنده قرار داده شوند. بیت های انتخاب و مکان دست و پا گیر هستند و زمان زیادی برای تغییر نیاز دارند. در حال حاضر روش حافظه به طور گسترده در مراکز ماشینکاری استفاده می شود. به این ترتیب می توان شماره و موقعیت نگهدارنده در ژورنال را بر اساس آن در PLC سیستم CNC ذخیره کرد. اطلاعات ابزار همیشه در PLC ذخیره می شود، صرف نظر از اینکه ابزار در کدام وسیله قرار می گیرد. مجله مجهز به یک دستگاه تشخیص موقعیت است که می تواند اطلاعات موقعیت هر نگهدارنده را بدست آورد. به این ترتیب می توان ابزار را به دلخواه بیرون آورد و برگرداند. همچنین منشا مکانیکی روی ژورنال وجود دارد، به طوری که هر بار که چاقو انتخاب می شود، نزدیک ترین چاقو انتخاب می شود.
اپلیکیشنها
دستگاه های روتر CNC ATC را می توان در طیف گسترده ای از صنایع مانند مبلمان و بهسازی خانه، صنایع دستی چوبی، کابینت، صفحه نمایش، تبلیغات، آلات موسیقی یا صنایع پردازش پوسته ابزار دقیق استفاده کرد. و مواد قابل فرآوری عمدتاً شامل انواع مواد غیرفلزی مانند چوب، شیشه، سنگ، پلاستیک، اکریلیک و مواد عایق می باشد.
نجاری
درب منزل، 3D ماشین کاری تخته موج، درب کابینت، درهای چوب جامد، درهای چوبی صنایع دستی، درب های بدون رنگ، صفحه نمایش، ساخت پنجره های صنایع دستی، پولیش های کفش، کابینت ها و پانل های ماشین بازی، میز کامپیوتر و ساخت مبلمان پانل.
قالب سازی
می تواند قالب های فلزی مانند مس، آلومینیوم، آهن و غیره و همچنین قالب های غیر فلزی مانند چوب، سنگ، پلاستیک، پی وی سی و غیره بسازد.
تبلیغات و علاقمندان
تابلوسازی، ساخت لوگو، حروف، برش اکریلیک، قالب گیری تاول و تزئینات.
تولید صنعتی
می تواند انواع مجسمه های سایه و مجسمه های برجسته را بسازد که در صنایع دستی و هدایایی کاربرد فراوانی دارند.
فراتر از اصول اولیه: بهرهوری و مراقبت از روتر CNC ATC شما
تعویض خودکار ابزار، زمان آمادهسازی هر قطعه را تا ... کاهش میدهد. 70% و خستگی اپراتور را در کارهای تکراری از بین میبرد. این مزایا را با یک برنامهی نگهداری ساده ترکیب کنید تا خشاب، اسپیندل و گیره برای سالها قابل اعتماد باقی بمانند.
بهرهوری تولید: صرفهجویی در زمان واقعی از تعویض خودکار ابزار
تعویض ابزار دستی طبق استاندارد روتر CNC هر کدام 30 تا 90 ثانیه طول میکشد. یک ATC خطی یا درام، همین تعویض را در 3 تا 8 ثانیه و بدون دخالت اپراتور انجام میدهد. در یک درب کابینت که با 5 تعویض ابزار در هر پنل اجرا میشود، 4 تا 7 دقیقه در هر چرخه صرفهجویی میشود - تقریباً یک پنل اضافی در هر ساعت. همراه با روتر CNC تودرتو هوشمند، در کل شیفتها سود مرکب کسب میکند.
✓ چرخه زمانی سریعتر در کارهای چند ابزاری - سوراخکاری، پروفیلکاری، شیارزنی V شکل در یک مرحله.
✓ کاهش ضایعات ناشی از صفر کردن مجدد خطاها در حین تغییرات دستی.
✓ اجرای بدون نظارت برای تولید انبوه و تودرتو.
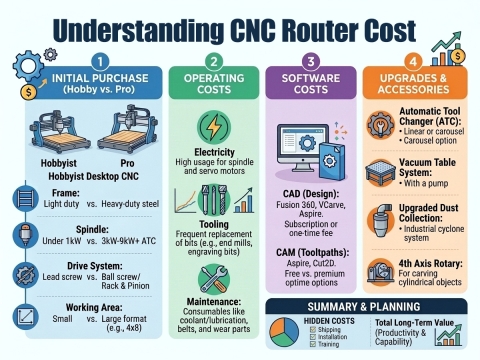
مشاهده ما راهنمای هزینه روتر CNC برای محاسبهی بازپرداخت بر اساس حجم کار.
برنامه تعمیر و نگهداری معمول برای عملکرد قابل اعتماد ATC
ATC از نظر مکانیکی فعالترین بخش روتر شماست. یک روال ساده از بروز خطاهایی که اپراتورها معمولاً فقط در حین توقف کار متوجه آنها میشوند، جلوگیری میکند.
| فاصله | کار | اندازهگیری / نتیجه |
|---|---|---|
| روزانه | گرد و غبار را از جیبهای خشاب پاک کنید، مخروط اسپیندل را پاک کنید | از گیر کردن تراشهها در گریپر جلوگیری میکند |
| هفتگی | راهنماهای مجله و پینهای نگهدارنده ابزار را روغنکاری کنید | کاهش خطاهای حسگر |
| ماهیانه | فشار هوا (معمولاً ۶ تا ۷ بار) و کشش میل مهار را بررسی کنید | از خرابیهای ناشی از افتادن و از کار افتادن (drop-and-crash) جلوگیری میکند |
| فصلنامه | سنسورهای مجاورت را بررسی کنید، نشانگرهای LED را تمیز کنید | قبل از اینکه خط را متوقف کند، ناهمترازی را تشخیص میدهد |
قطعات یدکی موجود بیتهای روتر و لوازم جانبی ATC در تطبیق ابزارگیرها، به طوری که یک مته فرسوده هرگز مانع کار نشود.
پرسش و پاسخهای متداول
خشاب ATC من باید چند ابزار را در خود جای دهد؟
مغازههای مبلمان با ۸ تا ۱۲ ابزار خوب پیش میروند. مغازههای تابلوسازی و 3D ممکن است برای کار به بیش از ۱۶ عدد نیاز باشد. ATC های خطی حدود ۱۲ عدد هستند. انواع درام و زنجیر در مقیاس بالاتری قرار میگیرند.
تفاوت بین نگهدارندههای ابزار BT30 و ISO30 چیست؟
هر دو دارای یک مخروط ۳۰ اینچی هستند اما در ضخامت گل میخ و فلنج متفاوتند. BT استاندارد ژاپنی است؛ ISO/CAT استاندارد اروپایی/آمریکایی است. میل مهار اسپیندل خود را با هم تطبیق دهید - آنها قابل تعویض نیستند.
چرا بازوی ATC به موقعیت اصلی خود برنمیگردد؟
معمولاً یک حسگر متصل به ابزار است که روشن نمیشود، بنابراین کنترلکننده هرگز تعویض را کامل نمیبیند. حسگر مجاورتی نزدیک اسپیندل را بررسی کنید و فشار هوا را در چرخ فلک بررسی کنید.
تعویض ابزار ATC واقعاً چقدر طول میکشد؟
تعویضکنندههای خطی در عرض ۳ تا ۵ ثانیه انجام میشوند. خشابهای درام و دیسک ۴ تا ۸ ثانیه طول میکشد. انواع زنجیری ۶ تا ۱۲ ثانیه طول میکشد اما بیش از ۳۰ بیت را برای مراکز ماشینکاری نگه میدارد.
آیا میتوانم یک ATC را روی یک روتر CNC موجود نصب کنم؟
بله، اگر اسپیندل ابزارگیرهای ISO/BT را بپذیرد و کنترلر از ماکروهای M6 پشتیبانی کند. بودجه $3از ۱۰۰۰ تا ۸۰۰۰ دلار برای یک بهسازی خطی. ارتقاء به ... روتر CNC 5 محورهتأیید کنید که حرکت محور Z امکان برداشتن ابزار را فراهم میکند.
چگونه میتوانم انحراف طول ابزار را در ATC کالیبره کنم؟
از تابع اندازهگیری کنترلر استفاده کنید: هر ابزار را بارگذاری کنید، پروب طول ابزار را اجرا کنید و اجازه دهید سیستم آفستها را در جدول ابزار بنویسد. هر زمان که یک مته تعویض یا تیز شد، دوباره کالیبره کنید.
چرا ATC من ابزارها را رها میکند یا نمیتواند آنها را رها کند؟
ساییدگی انگشتان چنگک، کشش ضعیف میل مهار، یا سطوح مخروطی آلوده، از عوامل معمول هستند. مخروط اسپیندل و نگهدارنده ابزار را تمیز کنید، سپس نیروی کشش میل مهار را در برابر مشخصات موجود در دستگاه خود بررسی کنید. دفترچه راهنمای کاربر روتر CNC.
عیب یابی
روتر CNC با ATC قدرتمندترین طبقه بندی ماشین های کنترل عددی کامپیوتری است. اگرچه قدرت و سرعت ماشین کاری با سایر ماشین های کنترل عددی کامپیوتری قابل مقایسه نیست، اما به عنوان یک تجهیزات مکانیکی کاملاً خودکار، بازرسی و نگهداری روزانه نیز بسیار ضروری است. روتر CNC با ابزار تعویض کاملاً با روش های تشخیص و تشخیص عیب ماشین های کنترل عددی کامپیوتری معمولی متفاوت است.
روش بازرسی عملیات ماشین
روش بازرسی عملیات روشی برای مشاهده و نظارت بر عملکرد واقعی دستگاه برای تعیین موقعیت خرابی و در نتیجه ردیابی علت اصلی عیب است. به طور کلی، کیت های ماشین کنترل عددی کامپیوتری از قطعات کنترل هیدرولیک و پنوماتیک مانند تعویض ابزار خودکار، دستگاه میز تعویض، دستگاه ثابت و انتقال و غیره استفاده می کنند که می تواند برای تعیین علت عیب از طریق تشخیص حرکت استفاده شود.
روش تحلیل حالت
سیستم CNC نه تنها می تواند اطلاعات تشخیص عیب را نمایش دهد، بلکه می تواند حالت های مختلف تشخیص را در قالب آدرس تشخیص و داده های تشخیص ارائه دهد. به عنوان مثال، هنگامی که سیستم به اشتباه به نقطه مرجع برمی گردد، می توانید مقدار وضعیت پارامتر مربوطه را بررسی کنید تا علت خرابی را مشخص کنید.
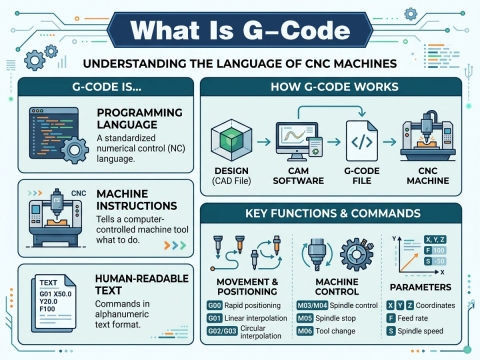
روش بررسی برنامه نویسی CNC
روش بررسی برنامه نویسی CNC، روش تست تابع برنامه نیز نامیده می شود. این روشی است برای تأیید علت شکست با کامپایل یک بخش ویژه برنامه آزمایشی. میتوانید از روش برنامهنویسی دستی برای کامپایل یک برنامه تست عملکرد برای عملکردهای سیستم (مانند موقعیتیابی خطی، درونیابی دایرهای، برش نخ، چرخههای کنسرو شده، برنامههای ماکرو کاربر و غیره) استفاده کنید و برنامه آزمایشی را برای بررسی دقت و صحت اجرا کنید. قابلیت اطمینان دستگاه برای انجام این عملکردها و سپس تعیین علت خرابی. معمولاً یک برنامه آزمایشی با دستورالعمل هایی برای تعمیر ماشین نوشته می شود و برنامه زمانی اجرا می شود که عیب رخ دهد تا مشخص شود که عیب چیست.
روش بازرسی ابزار
روش بازرسی ابزار به استفاده از ابزارهای الکتریکی معمولی برای اندازه گیری ولتاژ هر گروه از منابع تغذیه AC و DC، سیگنال های فاز DC و پالس و غیره برای یافتن عیوب اشاره دارد.
روش خود تشخیصی سیستم کنترل عددی
خود عیب یابی سیستم کنترل عددی یک روش تشخیصی است که از برنامه خود عیب یاب داخلی یا نرم افزار عیب یابی ویژه سیستم برای خود عیب یابی و تست سخت افزار کلید داخل سیستم و نرم افزار کنترل سیستم استفاده می کند. عمدتاً شامل خود تشخیصی، نظارت آنلاین و آزمایش آفلاین است. دستگاه CNC از عملکرد خود عیب یابی سیستم استفاده می کند که به راحتی می تواند وضعیت سیگنال رابط بین سیستم و هر قسمت را نمایش دهد و محل کلی عیب را دریابد. متداول ترین روش مورد استفاده در فرآیند تشخیص عیب است.
مشتریان ما چه می گویند؟
حرف ما را همه چیز نگیرید. آنچه را که مشتریان در مورد دستگاه های روتر ATC CNC ما دارند یا تجربه کرده اند، می گویند. چرا هست STYLECNC یک برند و سازنده معتبر برای خرید دستگاه روتر CNC ATC جدید در نظر گرفته شده است؟ ما می توانیم تمام روز در مورد محصولات با کیفیت خود صحبت کنیم، 24/7 خدمات و پشتیبانی عالی به مشتریان، و همچنین سیاست بازگشت و بازپرداخت 30 روزه ما. اما آیا برای تازه کارها و حرفه ای ها مفیدتر و مرتبط تر نیست که مشتریان واقعی را تجربه کنند که خرید و کارکردن یک ماشین ابزار خودکار کنترل شده با کامپیوتر از ما چگونه است؟ ما نیز همین فکر را میکنیم، به همین دلیل است که هزاران بازخورد واقعی را جمعآوری کردهایم تا به شفافیت در فرآیند خرید منحصر به فرد خود کمک کنیم. STYLECNC تضمین می کند که تمام نظرات مشتریان ارزیابی واقعی از سوی کسانی است که محصولات یا خدمات ما را خریداری کرده و استفاده کرده اند.