راهنمای دستگاه تراش پایه میز: پایه‌ها در حجم | STYLECNC
2026-09-11مطالعه در ۲ دقیقهBy Nicole

راهنمای دستگاه تراش پایه میز: پایه‌ها در حجم | STYLECNC

دستگاه تراش پایه میز، یک دستگاه تراش چوب CNC است که برای تولید پایه مبلمان پیکربندی شده است: این دستگاه، قطعات چوبی مربعی را از یک طرح کلی به پایه‌های مخروطی، پروفیل یا تراشیده شده مطابق تبدیل می‌کند و هر چند دقیقه یک پایه تولید می‌کند که هر پایه در مجموعه یکسان است. پایه‌های مخروطی ساده روی دستگاه‌های تک محوره، پروفیل‌های تراشیده شده روی یک یا دو محوره و پایه‌های شیاردار یا پیچشی به یک دستگاه ۴ محوره با یک اسپیندل تراشکاری نیاز دارند.
نحوه استفاده از تراش چوب CNC: تنظیم و برش اول | STYLECNC
2026-09-09مطالعه در ۲ دقیقهBy Christina

نحوه استفاده از تراش چوب CNC: تنظیم و برش اول | STYLECNC

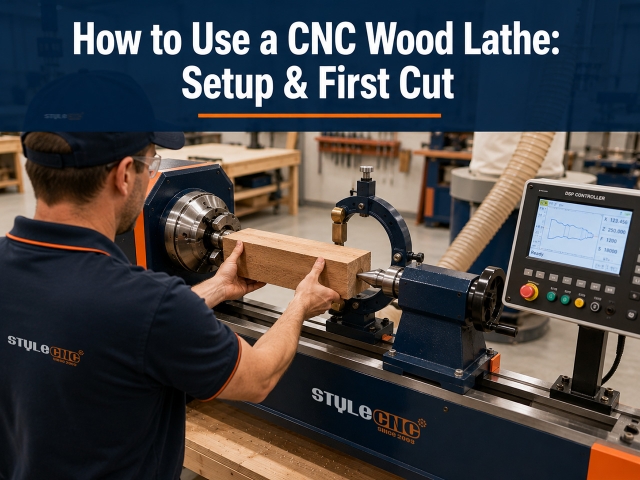
برای استفاده از دستگاه تراش چوب CNC: یک قطعه خام مستطیلی و کمی بلندتر از قطعه آماده کنید، آن را بین سه نظام محرک و مرکز چرخ خیاطی گیره کنید، تکیه‌گاه ثابت را زیر هر بخش باریک قرار دهید، نیم‌رخ را در کنترلر بارگذاری یا بکشید، یک مسیر خشن‌کاری برای گرد کردن قطعه خام اجرا کنید، سپس یک مسیر پرداخت در امتداد منحنی برنامه‌ریزی شده. اکثر مشکلات به کیفیت قطعه خام، تکیه‌گاه یا وضعیت تیغه برمی‌گردند تا برنامه.

راهنمای لیزر ایر اسیست: چیستی، تنظیمات و گازهای کمکی
2026-09-07مطالعه در ۲ دقیقهBy Carrie

راهنمای لیزر ایر اسیست: چیستی، تنظیمات و گازهای کمکی

کمک هوا، جریان گاز را از طریق نازل لیزر به نقطه برش فشار می‌دهد. این کار دود و بقایای مذاب را پاک می‌کند، از لنز محافظت می‌کند، شعله‌ها را خاموش می‌کند و کیفیت لبه را تیز می‌کند. فشارهای شروع معمول: 0.2 تا 1 بار برای حکاکی، 1 تا 3 بار برای CO2 برش، و ۶ تا ۱۶ بار برای گازهای برش الیاف فلزی.

راهنمای پرس برک CNC: هیدرولیک در مقابل سروو الکتریک | STYLECNC
2026-09-03مطالعه در ۲ دقیقهBy Stephen

راهنمای پرس برک CNC: هیدرولیک در مقابل سروو الکتریک | STYLECNC

دستگاه پرس برک CNC با فشار دادن پانچ بالایی به قالب پایینی تحت کنترل کامپیوتر، ورق فلزی را خم می‌کند. مدل‌های هیدرولیک برای ورق‌های ضخیم و تناژ بالا مناسب هستند، در حالی که مدل‌های سروو الکتریک دقت بالاتر و 50 تا 70 درصد مصرف انرژی کمتری را در ورق‌های نازک ارائه می‌دهند. نوع درایو را با ضخامت مواد، تلرانس قطعه و حجم خمکاری روزانه خود مطابقت دهید.

راهنمای تراش چوب CNC: تعداد محورها و گزینه‌های اسپیندل | STYLECNC
2026-09-02مطالعه در ۲ دقیقهBy Jimmy

راهنمای تراش چوب CNC: تعداد محورها و گزینه‌های اسپیندل | STYLECNC

یک دستگاه تراش چوب CNC به طور خودکار چوب‌های مربع یا گرد را به پروفیل‌های نهایی تبدیل می‌کند و به جای استفاده از شیار دستی یا الگوی فیزیکی، از یک نقشه CAD استفاده می‌کند. تعداد محورها تعیین‌کننده توانایی است: دستگاه‌های تک محوره و دو محوره به سرعت اسپیندل‌های گرد تولید می‌کنند، در حالی که دستگاه‌های ۴ محوره با یک اسپیندل حکاکی، شیارها، مارپیچ‌ها و حکاکی سطح را در همان چرخه اضافه می‌کنند.

آیا دستگاه‌های حکاکی لیزری به تهویه نیاز دارند؟ راهنمای استخراج بخار
2026-08-26مطالعه در ۲ دقیقهBy Evelyn

آیا دستگاه‌های حکاکی لیزری به تهویه نیاز دارند؟ راهنمای استخراج بخار

بله. هر کار لیزری ذرات ریز و گازها را آزاد می‌کند، بنابراین تهویه اجباری است، نه اختیاری. یا محفظه را از طریق یک مسیر آب‌بندی شده به بیرون هدایت کنید یا از طریق یک دستگاه استخراج دود فیلتر شده با مراحل HEPA و کربن فعال، دوباره گردش کنید. جریان هوا را از حجم محفظه اندازه بگیرید: تقریباً ۱۵۰ CFM برای رومیزی و ۳۰۰ تا ۵۰۰ CFM برای کابینت CO2 ماشین آلات.

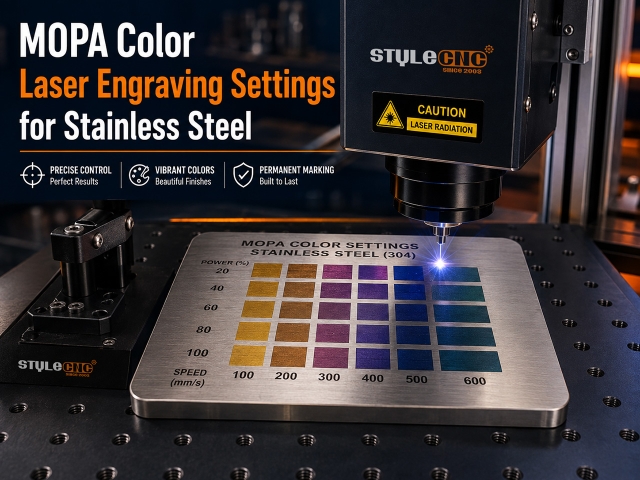
تنظیمات حکاکی لیزری رنگی MOPA برای فولاد ضد زنگ
2026-08-24مطالعه در ۲ دقیقهBy Charles

تنظیمات حکاکی لیزری رنگی MOPA برای فولاد ضد زنگ

لیزرهای فیبری MOPA با رشد یک لایه نازک اکسید که ضخامت آن نور را به یک رنگ تبدیل می‌کند، فولاد ضد زنگ را رنگ می‌کنند. 20W منبع، طلا با پالس‌های کوتاه، سرعتی نزدیک به ۵۵۰ میلی‌متر بر ثانیه در ۲۳۰ کیلوهرتز شروع می‌کند، در حالی که آبی پررنگ با پالس‌های بلند، سرعتی نزدیک به ۲۵۰ میلی‌متر بر ثانیه در ۸۰ کیلوهرتز دارد. مقادیر دقیق، مختص دستگاه هستند، بنابراین ابتدا یک ماتریس تست رنگ اجرا کنید.

موادی که هرگز نباید با لیزر برش دهید (به جای آنها از این مواد استفاده کنید)
2026-08-21مطالعه در ۲ دقیقهBy Charles

موادی که هرگز نباید با لیزر برش دهید (به جای آنها از این مواد استفاده کنید)

هرگز با لیزر برش ندهید: PVC و وینیل (گاز کلر آزاد می‌کنند که به اسید هیدروکلریک تبدیل می‌شود)، ABS (سیانید هیدروژن منتشر می‌کند)، HDPE (آتش می‌گیرد و ذوب می‌شود)، پلی کربنات ضخیم (تغییر رنگ می‌دهد و می‌سوزد)، PTFE/تفلون (ترکیبات سمی فلوئور)، کامپوزیت‌های فایبرگلاس و اپوکسی (دود رزین سمی)، چرم دباغی شده با کروم (دود کروم سرطان‌زا) و هر پلاستیک ناشناس. برای همه آنها جایگزین‌های ایمن وجود دارد، که در صدر آنها چرم اکریلیک ریخته‌گری شده و دباغی شده با سبزیجات قرار دارد.

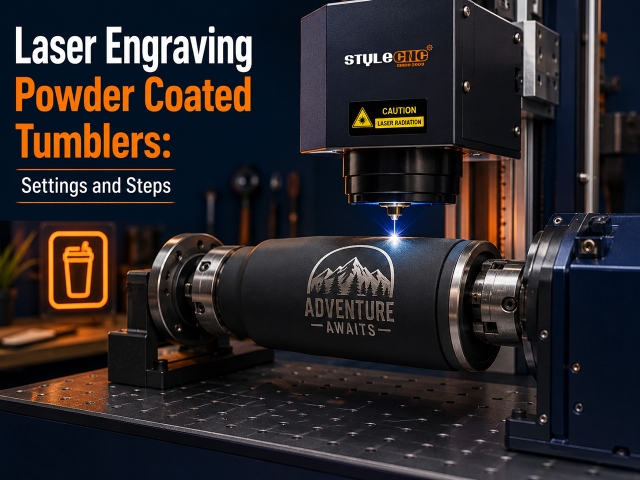
لیوان‌های روکش‌دار پودری حکاکی لیزری: تنظیمات و مراحل
2026-08-21مطالعه در ۲ دقیقهBy Stephen

لیوان‌های روکش‌دار پودری حکاکی لیزری: تنظیمات و مراحل

لیوان‌های روکش‌شده با پودر، با سایش پوشش، حکاکی می‌شوند تا استیل ضدزنگ روشن زیرین نمایان شود. نقاط شروع: 30W فیبر با سرعت 600 تا 900 میلی‌متر بر ثانیه و با نرخ 50 تا 70 درصد، حرکت می‌کند. 60W CO2 با سرعت ۳۰۰ تا ۴۰۰ میلی‌متر بر ثانیه و با شیب ۲۰ تا ۳۵ درصد، همیشه روی یک محور چرخشی با فوکوس تنظیم شده در رأس منحنی، حرکت می‌کند.

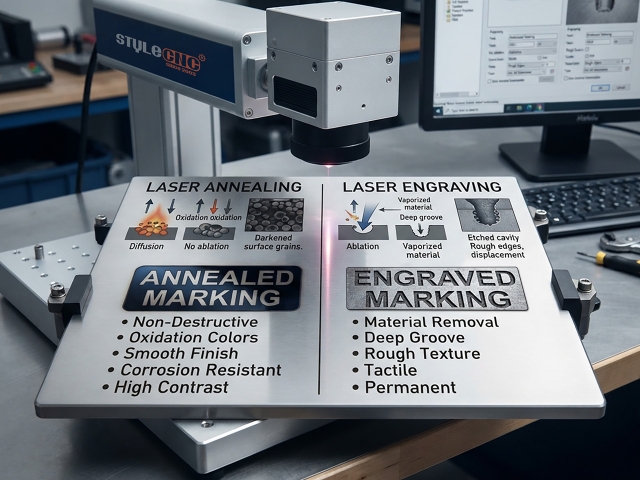
آنیل لیزری در مقابل حکاکی روی فولاد ضد زنگ
2026-08-21مطالعه در ۲ دقیقهBy Carrie

آنیل لیزری در مقابل حکاکی روی فولاد ضد زنگ

آنیل لیزری، فولاد ضد زنگ را تا زمانی که یک اکسید تیره صاف تشکیل شود، گرم می‌کند، چیزی را از بین نمی‌برد و مقاومت در برابر خوردگی را دست نخورده باقی می‌گذارد، در حالی که حکاکی عمق قابل اندازه‌گیری را برش می‌دهد و اچینگ بین آن قرار می‌گیرد. روی یک 30W در منبع فیبر، عملیات حرارتی با سرعت نزدیک به ۱۵۰ میلی‌متر بر ثانیه در ۵۰ تا ۷۰ درصد، ۴۰ تا ۶۰ کیلوهرتز، و با فاصله کانونی ۱ تا ۳ میلی‌متر از پرتو آغاز می‌شود.

نمودار تنظیمات سرعت و قدرت حکاکی لیزری بر اساس جنس
2026-08-20مطالعه در ۲ دقیقهBy Evelyn

نمودار تنظیمات سرعت و قدرت حکاکی لیزری بر اساس جنس

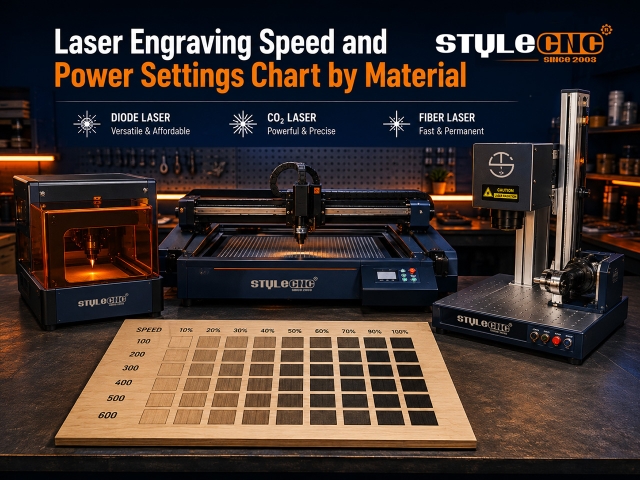
تنظیمات حکاکی لیزری به نوع لیزر، توان نامی و جنس ماده بستگی دارد. نقاط شروع معمول: لیزرهای دیودی چوب را با سرعت ۳۰۰۰ تا ۶۰۰۰ میلی‌متر در دقیقه و توان ۴۰ تا ۷۰ درصد حکاکی می‌کنند. CO2 لیزرها با سرعت 300 تا 500 میلی‌متر بر ثانیه و با نرخ 12 تا 25 درصد کار می‌کنند و لیزرهای فیبری فلز را با سرعت 300 تا 900 میلی‌متر بر ثانیه علامت‌گذاری می‌کنند. همیشه قبل از تولید، مقادیر را با یک شبکه آزمایشی کوچک تأیید کنید.

آیا می‌توان برنج و مس را با لیزر برش داد؟ راهنمای فلزات بازتابنده
2026-08-18مطالعه در ۲ دقیقهBy Jimmy

آیا می‌توان برنج و مس را با لیزر برش داد؟ راهنمای فلزات بازتابنده

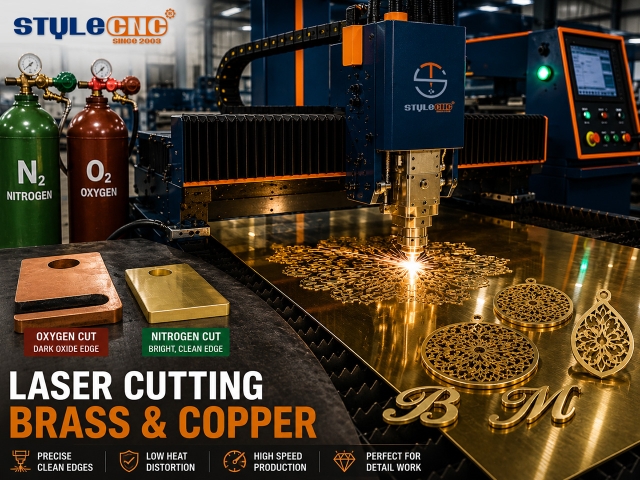
برنج و مس در صدر فهرست فلزاتی قرار دارند که با لیزر مقابله می‌کنند. مس جامد تقریباً ۹۵ درصد پرتو لیزر فیبری را منعکس می‌کند، برنج هم خیلی عقب نیست و هر دو زمانی در دفترچه‌های راهنمای منبع لیزر هشدارهایی داشتند. با این حال، کارگاه‌های جواهرسازی روزانه ورق برنجی را برش می‌دهند و کارخانه‌های باسبار، مس را تن به تن برش می‌دهند. این راهنما توضیح می‌دهد که چه چیزی تغییر کرده، خطر واقعی در کجا وجود دارد، حداقل توانی که هر فلز را کاربردی می‌کند و استراتژی گازی غیرمنطقی که این دو را از هم جدا می‌کند.

برش لیزری ام دی اف در مقابل تخته سه لا: کدام تخته بهتر است؟
2026-08-14مطالعه در ۲ دقیقهBy Nicole

برش لیزری ام دی اف در مقابل تخته سه لا: کدام تخته بهتر است؟

ام دی اف و تخته سه لا هر دو تخته هستند CO2 صاحب دستگاه لیزر، اول از همه سراغ دستگاه می‌رود و انجمن‌ها پر از بحث‌های مشابه در مورد اینکه کدام یک شایسته‌ی تخت است، هستند. هر دو با تنظیمات مناسب به خوبی برش می‌دهند و هر دو یک حالت خرابی دارند که دیگری ندارد: چوب‌های ام‌دی‌اف تیره و دود می‌کنند، در حالی که تخته سه‌لا خطوط چسب و حفره‌هایی را پنهان می‌کند که هیچ فایل پارامتری نمی‌تواند پیش‌بینی کند. این راهنما انتخاب را بر اساس پروژه تعیین می‌کند، با تفاوت‌های چوب، چسب، دود و تنظیمات که در واقع آن را تعیین می‌کنند.

آیا برش لیزری فولاد گالوانیزه ایمن است؟ راهنمای بخار روی
2026-08-13مطالعه در ۲ دقیقهBy Hattie

آیا برش لیزری فولاد گالوانیزه ایمن است؟ راهنمای بخار روی

بله، برش لیزری فولاد گالوانیزه زمانی ایمن است که دستگاه دارای سیستم مکش و فیلتراسیون مناسب برای بخار باشد؛ بدون آنها ناامن است. پوشش روی به بخار اکسید روی تبدیل می‌شود که در صورت استنشاق باعث تب بخار فلز می‌شود، بنابراین یک دستگاه محصور با سیستم اگزوز و فیلتر با جریان بالا، که زیر حد مجاز OSHA یعنی ۵ میلی‌گرم بر متر مکعب اکسید روی نگه داشته شود، مورد نیاز است. هرگز برش گالوانیزه را در فضای بدون تهویه انجام ندهید.

بیلت آلومینیوم چیست؟ راهنمای ماشینکاری CNC
2026-08-11مطالعه در ۲ دقیقهBy Jimmy

بیلت آلومینیوم چیست؟ راهنمای ماشینکاری CNC

کلمه بیلت (billet) مانند یک نشان کیفیت در همه جا پخش می‌شود: چرخ‌های بیلت، منیفولدهای ورودی بیلت، قاب‌های گوشی بیلت، همه چیز بیلت. بازاریابی این اصطلاح را آنقدر گسترده کرده است که اکثر خریداران و بسیاری از ماشین‌کاران آماتور نمی‌توانند دقیقاً بگویند منظور از آن چیست. این راهنما این مشکل را برطرف می‌کند. بیلت را در مقابل مواد ریخته‌گری شده و آهنگری شده تعریف می‌کند، توضیح می‌دهد که چرا ماشین‌کاران به آن اهمیت می‌دهند، دو درجه‌ای را که در کارگاه‌های آماتور و حرفه‌ای غالب هستند (6061 و 7075) مقایسه می‌کند، و اصول اولیه تغذیه و سرعت برای برش بیلت آلومینیوم را روی یک فرز یا روتر CNC با قابلیت آلومینیوم بررسی می‌کند.

نیتروژن در مقابل اکسیژن در مقابل هوا: راهنمای گاز کمکی برش لیزری
2026-08-10مطالعه در ۲ دقیقهBy Christina

نیتروژن در مقابل اکسیژن در مقابل هوا: راهنمای گاز کمکی برش لیزری

گاز کمکی، پس از برق، بزرگترین هزینه عملیاتی در اکثر لیزرهای فیبری است و کمترین میزان بررسی را دارد. کارگاه‌ها عادت استفاده از گاز را با دستگاه به ارث می‌برند، سال‌ها از آن استفاده می‌کنند و هرگز محاسبه نمی‌کنند که آیا لبه ممتاز نیتروژن، سرعت اکسیژن یا هزینه نزدیک به صفر هوا واقعاً با قطعات خروجی مطابقت دارد یا خیر. این راهنما چارچوب تصمیم‌گیری است: عملکرد هر گاز، مقایسه کیفیت لبه در فولاد نرم، فولاد ضد زنگ و آلومینیوم، محاسبه هزینه به ازای هر قطعه و اعداد فشار بر اساس ضخامت.

برش لیزری آلومینیوم: مشکلات، رفع مشکلات و محدودیت‌های ضخامت
2026-08-08مطالعه در ۲ دقیقهBy Charles

برش لیزری آلومینیوم: مشکلات، رفع مشکلات و محدودیت‌های ضخامت

آلومینیوم همزمان یکی از فلزاتی است که بیشترین برش لیزری را در صنعت دارد و بیشترین رزوه‌های عیب‌یابی را تولید می‌کند. این فلز پرتویی را که قرار است آن را ذوب کند، منعکس می‌کند، گرما را سریع‌تر از تقریباً هر فلز مهندسی دیگری از برش دور می‌کند و یک تفاله چسبنده در لبه پایینی ایجاد می‌کند که برش‌دهندگان فولاد هرگز مجبور نیستند به آن فکر کنند. این راهنما توضیح می‌دهد که چرا آلومینیوم با لیزر مبارزه می‌کند، 4 مشکلی را که تقریباً هر برش بد آلومینیوم را تشکیل می‌دهند، بررسی می‌کند و اعداد ضخامت بر حسب وات را ارائه می‌دهد که ادعاهای بازاریابی را از آنچه یک دستگاه در تولید به طور تمیز برش می‌دهد، جدا می‌کند.

راهنمای حقوق برنامه‌نویس CNC بر اساس کشور و تجربه
2026-08-06مطالعه در ۲ دقیقهBy Jimmy

راهنمای حقوق برنامه‌نویس CNC بر اساس کشور و تجربه

برنامه‌نویسی CNC یکی از معدود مشاغل تخصصی است که در آن یک تکنسین بدون مدرک ۴ ساله می‌تواند به درآمد ۶ رقمی برسد. مسیر تبدیل شدن از اپراتور به برنامه‌نویس و سپس به برنامه‌نویس ارشد، مراحل پرداخت را به وضوح مستند کرده است و با توجه به کاهش تعداد برنامه‌نویسان واجد شرایط و همچنین کاهش تولید، تقاضا همچنان در حال بهبود است. این راهنما دقیقاً میزان درآمد برنامه‌نویسان CNC را بر اساس سطح تجربه و کشور، عوامل مؤثر بر تفاوت دستمزدها و نقشه راه مهارت‌هایی که شما را سریع‌تر از سایرین در نردبان ترقی بالا می‌برد، پوشش می‌دهد.

نرم‌افزار رایگان میز برش پلاسما: مقایسه برترین دانلودها
2026-08-03مطالعه در ۲ دقیقهBy Stephen

نرم‌افزار رایگان میز برش پلاسما: مقایسه برترین دانلودها

شما می‌توانید بدون صرف هزینه برای نرم‌افزار، یک گردش کار کامل برش پلاسما، طراحی، مسیر ابزار، چیدمان و کنترل دستگاه را اجرا کنید. هزاران نفر از صاحبان میز پلاسما برای سرگرمی و فروشگاه‌های کوچک دقیقاً همین کار را انجام می‌دهند. اما هر بسته رایگان محدودیت‌های واقعی دارد که صفحات دانلود آن را تبلیغ نمی‌کنند و دانستن آنها قبل از ایجاد گردش کار، از هفته‌ها ناامیدی جلوگیری می‌کند. این راهنما گزینه‌های واقعاً رایگان را در هر دسته بررسی می‌کند، محدودیت‌های آنها را صادقانه بیان می‌کند و نشان می‌دهد که یک صندلی پولی یا نرم‌افزار کنترل همراه در نهایت هزینه خود را از کجا به دست می‌آورد.

کیت CNC ساخت خودرو: ماشین‌ها، قالب‌ها و قطعاتی که می‌توانید بسازید
2026-07-31مطالعه در ۲ دقیقهBy Carrie

کیت CNC ساخت خودرو: ماشین‌ها، قالب‌ها و قطعاتی که می‌توانید بسازید

صحنه ماشین‌های کیت همیشه متعلق به سازندگانی بوده است که به جای خرید، می‌سازند. چیزی که تغییر کرده، جعبه ابزار است. در جایی که یک سازنده Locost زمانی آخر هفته‌ها را با یک فرز زاویه‌ای و یک اره مویی برای برش براکت‌های شاسی می‌گذراند، دستگاه‌های CNC گاراژی اکنون همان قطعات را در عرض چند دقیقه برش می‌دهند، فوم‌های سایز کامل را برای قالب‌های بدنه تراش می‌دهند و اجزای سیستم تعلیق بیلت را که قبلاً به کارگاه ساخت نیاز داشتند، ماشین‌کاری می‌کنند. این راهنما ۴ نوع دستگاه CNC را به قطعات ماشین کیت که هر کدام به بهترین شکل ممکن تولید می‌شوند، مرتبط می‌کند، بنابراین می‌توانید دقیقاً ببینید که CNC در کجای ساخت شما قرار می‌گیرد.

  • 1
  • 2
  • 3
  • >
  • نمایش 213 موارد روشن است 11 صفحات