ام دی اف یا تخته سه لا: پاسخ کوتاه
تخته سه لا، به ویژه چوب توس بالتیک با چسب PVA، برای برش لیزری بهتر است وقتی که استحکام، لبههای قابل مشاهده و ظاهر طبیعی چوب مهم باشد: برش تمیزتری با زغال کمتر دارد. MDF برای تابلوهای رنگ شده، حکاکی و نمونههای اولیه مسطح بهتر است: ارزانتر، کاملاً یکنواخت و برشهای قابل پیشبینی دارد، اما زغال آن تیرهتر است، حدود ۱۵ درصد وزن بیشتری دارد و دود بیشتری آزاد میکند. تخته را با پروژه مطابقت دهید، نه با یک برنده واحد.
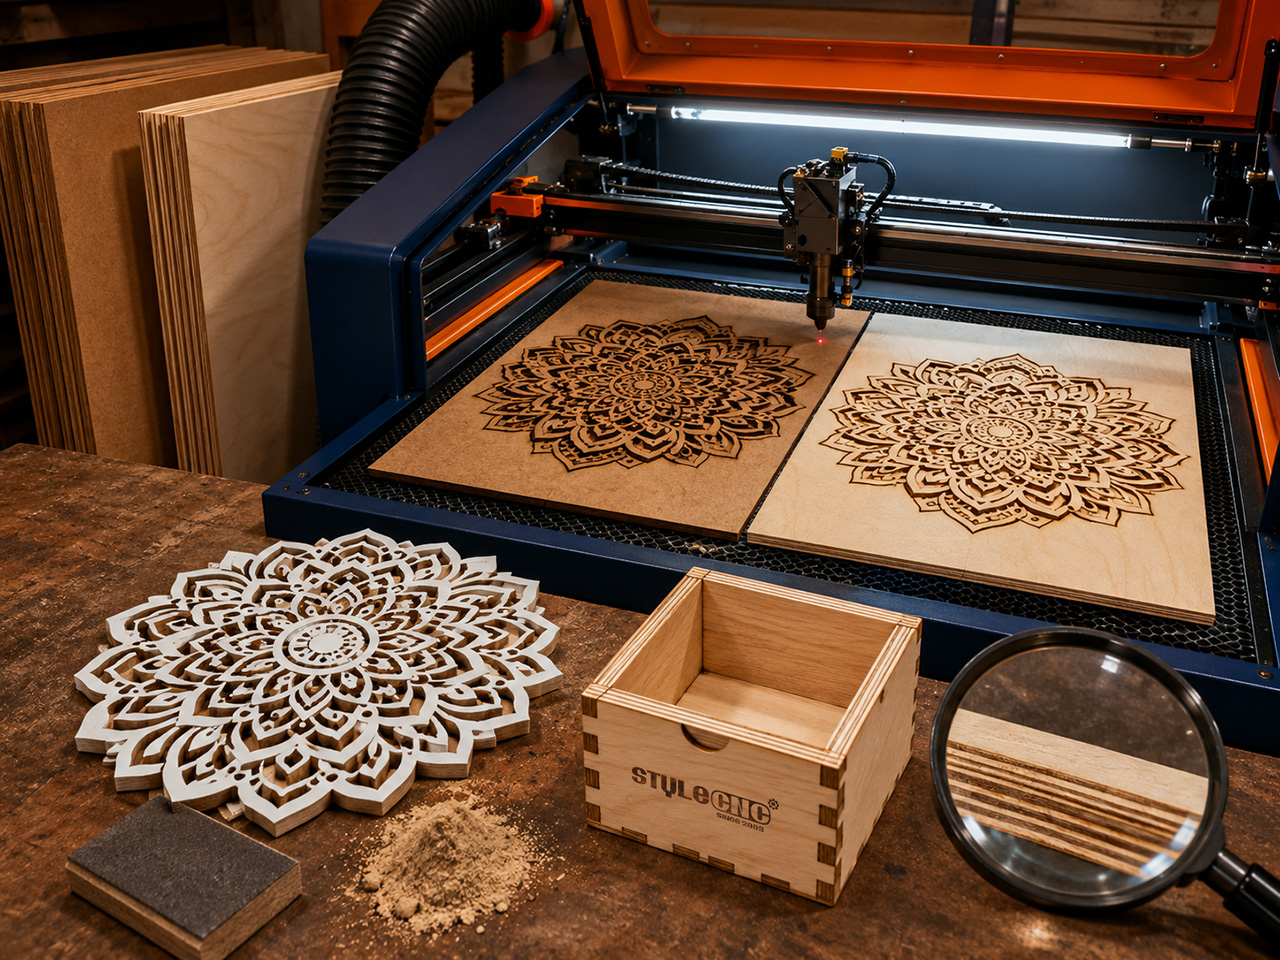
مقایسه رو در رو
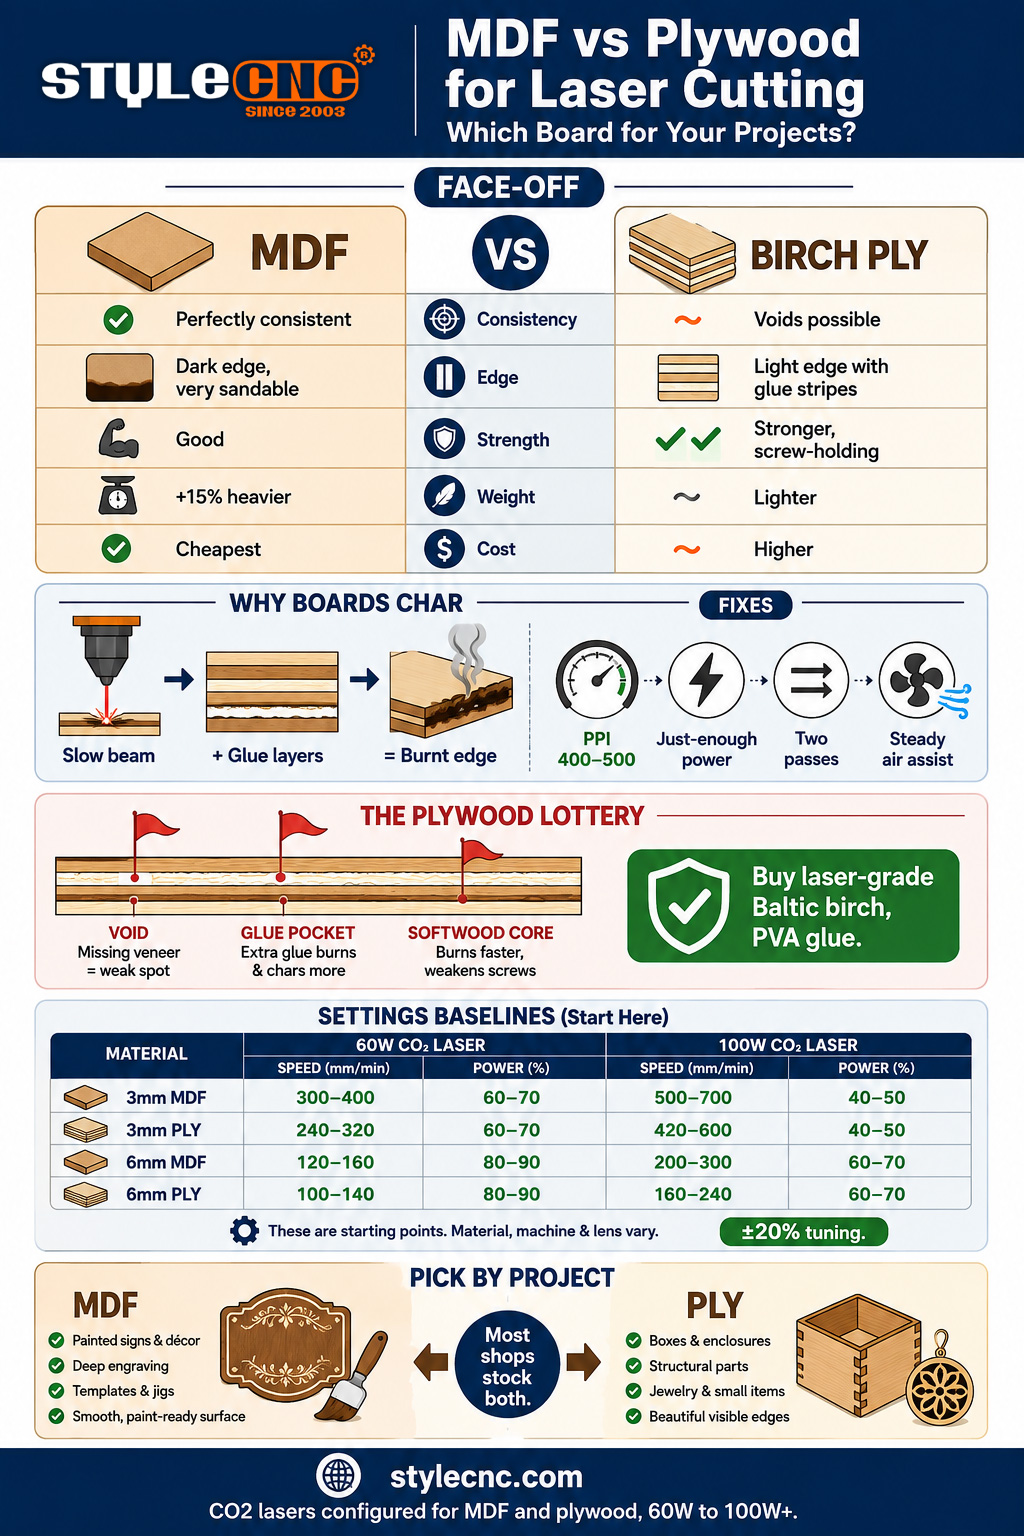
| عامل | MDF | تخته سه لا (توس بالتیک) |
|---|---|---|
| اندازه گیری | تخته ۳ تا ۶ میلیمتری، ۶۰ تا ۱۰۰ وات CO2، کمک هوایی روشن | همان پایه، توس درجه لیزری با چسب PVA |
| قوام برش | چگالی کاملاً یکنواخت؛ هر برش یکسان | تنوع لایه و چسب؛ گاهی اوقات حفرهها و برآمدگیها |
| رنگ لبه | زغال قهوهای تیره تا سیاه؛ به راحتی ساییده میشود | قهوهای روشن تا متوسط؛ خطوط چسب تیره فرورفته قابل سمباده زدن نیستند |
| تمایل به زغال شدن | بالاتر؛ چسب رزین به راحتی زغال میشود | چوب توس بیکیفیت؛ چسبهای ساختمانی قوی |
| استحکام | ضعیفتر؛ زیر بار خم و راست میشود | از هر جهت قویتر؛ مفاصل و زبانهها را نگه میدارد |
| W8 (3 میلیمتر) | حدود ۱۵ درصد سنگینتر | سبکتر؛ برای محصولات حملشده بهتر است |
| دود و دمه | بیشتر؛ ترکیبات آلی فرار حاوی فرمالدئید، استخراج دقیق مورد نیاز است | کمتر، اما وابسته به چسب؛ چسبهای کثیف به شدت دود میکنند |
| هزینه | ارزانترین ورق روی قفسه | ۲ تا ۴ عدد ام دی اف برای چوب توس درجه لیزری |
| بهترین پروژهها | تابلوهای نقاشی شده، قطعات حکاکی شده، قالبها، نمونههای اولیه | جعبهها، قطعات سازهای، جواهرات، محصولات چوبی مرئی |
رنگ کاراکتر و لبه: آنچه انجمنها به سختی آموختند
زغال شدن زمانی اتفاق میافتد که ماده به جای تبخیر شدن، بسوزد و یکی از اعضای Sawmill Creek که صدها آزمایش مقایسهای روی تختههای چندلا، MDF و تختههای سخت انجام داده بود، به نتیجه اصلی جامعه رسید: چسبها و رزینهای موجود در تختههای مهندسیشده همیشه بیشتر از چوب خالص زغال میشوند و یک رسوب دوده شل باقی میگذارند که به دست منتقل میشود. دو درس تنظیمات از این مباحث بیرون آمد. فرکانس یا PPI را پایین نگه دارید، حدود ۴۰۰ تا ۵۰۰ به جای مقادیر پیشفرض در هزاران، و فقط از قدرت کافی برای عبور از آن استفاده کنید، وقتی لبه تمیز مهم است، به جای یک عبور بیش از حد، ۲ عبور انجام دهید.
دو تخته به طور متفاوتی زغال میشوند، به طوری که پرداخت نهایی را تعیین میکنند. امدیاف زغال تیره و یکنواختی دارد، اما دوده روی الیاف همگن مینشیند و در عرض چند ثانیه سمباده زده میشود، به همین دلیل است که سازندگان محصولات رنگشده از آن نمیترسند. تخته سهلا روی چوب توس مرغوب زغال کمتری تولید میکند، اما خطوط تیره آن خود لایههای چسب هستند که در لبهای که سمباده به آن نمیرسد، تعبیه شدهاند. اگر لبه قابل مشاهده و طبیعی باشد، طرح راه راه تخته سهلا ظاهر آن را تشکیل میدهد. اگر لبه رنگآمیزی شود، زغال قابل سمباده زدن امدیاف راه آسانتری است.
قرعه کشی لایه چسب تخته سه لا
ضعف تخته سه لا این است که شما چیزی را که آسیاب پنهان کرده بود، برش میدهید. پیشکسوتان انجمن LaserUser موارد خرابی را بر اساس تجربه فهرست میکنند: حفرههایی در هسته که برجسته میشوند یا پلهای برش نخورده باقی میگذارند، رشتههای چسب و جیبهای چسب متراکم که تیر را متوقف میکنند، و هستههای چوب نرم که برای صرفهجویی در هزینه، زیر سطوح چوب سخت قرار میگیرند. حکم آنها در مورد تخته سه لا ساختمانی معمولی صریح است: چسب استاندارد در نزدیکی لیزر کثیف میشود و ورقهای موجود در فروشگاهها برای هر ورق یک ریسک هستند.
✓ خرید توس بالتیک درجه لیزریروکشهای توس یکپارچه در هر لایه، هستههای با حداقل فضای خالی و چسب PVA که به طور تمیز برش میخورد. جدول مقایسه این تخته سهلایی را فرض میکند.
✗ از چسبهای خارجی فنولیک و WBP خودداری کنید.ورقهای ساختمانی و خارجی به شدت زغال میشوند، به قطعات اپتیکی دوده میدهند و به طور نامنظم برش میخورند.
✗ چسبهای حاوی PVC را بررسی کنیدبرخی از ورقهای تزئینی وارداتی، لایهها را با چسبهای کلردار به هم میچسبانند که آنها را کاملاً به فهرست مصالحی که هرگز نباید بریده شوند، منتقل میکند. تخته سهلای مرموز و بدون برند، قبل از اینکه به تیرآهن برسد، نیاز به بررسی مشخصات فنی از سوی تأمینکننده دارد.
دود، بخار و تجمع رزین
تخته ام دی اف دودیترین تخته است. چسب اوره-فرمالدئید آن، VOC آزاد میکند که استخراج قوی را غیرقابل مذاکره میکند و بقایای احتراق ریز آن، لنزها و آینهها را سریعتر از دود تخته سه لا میپوشاند. میزان بخار تخته سه لا تقریباً به طور کامل به چسب آن بستگی دارد، که این موضوع، استدلال بیشتری برای تخته توس پیوند شده با PVA است. برای هر دو تخته، روال عملی یکسان است: کمک هوای متوسط و ثابت (بیشتر بهتر نیست؛ جریان متوسط و پایدار، نقطه مطلوب جامعه است)، شروع استخراج قبل از شروع کار، و بررسی لنز بر اساس برنامهای که به میزان تخته مهندسی شدهای که دستگاه میخورد، بستگی دارد.
مقایسه تنظیمات: خطوط پایه MDF در مقابل تخته سه لا
خط مقدم CO2 برش پنجرهها برای دو برد، که از دادههای منتشر شده دستگاه و تجربیات انجمن تنظیم شدهاند. آنها را به عنوان نقاط شروع در نظر بگیرید و تقریباً 20 درصد از هر طرف را برای چسب، جریان هوا و وضعیت لنز خود تنظیم کنید.
| تخته و ضخامت | 60 W CO2 نقطه شروع | 100 W CO2 نقطه شروع |
|---|---|---|
| ام دی اف ۶ میلی متری | ۱۵ تا ۲۰ میلیمتر بر ثانیه در ۷۰ تا 80% قدرت | ۱۵ تا ۲۰ میلیمتر بر ثانیه در ۷۰ تا 70% قدرت |
| تخته سه لا توس 3 میلی متر | ۱۴ تا ۱۸ میلیمتر بر ثانیه با ۷۵ تا ۸۵٪ توان | ۱۴ تا ۱۸ میلیمتر بر ثانیه با ۷۵ تا ۸۵٪ توان |
| ام دی اف ۶ میلی متری | ۸ تا ۱۰ میلیمتر بر ثانیه با نرخ ۸۵ تا ۹۵ درصد یا ۲ بار عبور | ۱۴ تا ۱۸ میلیمتر بر ثانیه با ۷۵ تا ۸۵٪ توان |
| تخته سه لا توس 6 میلی متر | ۱۵ تا ۲۰ میلیمتر بر ثانیه در ۷۰ تا 90% قدرت | ۱۵ تا ۲۰ میلیمتر بر ثانیه در ۷۰ تا 80% قدرت |
درس وات داخل جدول: قدرت بالاتر ربطی به نیروی زیاد ندارد، بلکه به سرعت مربوط میشود، زیرا یک لوله ۱۰۰ واتی که تقریباً دو برابر سریعتر از ورق عبور میکند، زمان ماندگاری چسب را برای زغال شدن کمتر میکند. روش کامل پارامترها، فوکوس و تنظیمات حکاکی برای چوب در ادامه آمده است. راهنمای حکاکی و برش لیزری چوب، و 100W CO2 دستگاه برش لیزر چوب کلاس قدرت است که در آن تختههای ۶ میلیمتری از تولید دو مرحلهای به تولید تک مرحلهای تغییر میکنند.
کدام هیئت مدیره برای کدام پروژه
✓ ام دی اف را انتخاب کنیدتابلوها و حروف نگاریهای رنگآمیزی شده، صفحات خالی حکاکی و پنلهای عکس، جیگها، شابلونها، نمونههای اولیهی بررسی تناسب، و هر محصول مسطحی که در آن یکنواختی بر استحکام غلبه میکند و لبهها رنگآمیزی میشوند.
✓ تخته سه لا را انتخاب کنیدجعبهها و محفظههای اتصال انگشتی، قطعات سازهای و تحملکننده بار، جواهرات و زیورآلات برش لیزری، محصولاتی که بر اساس وزن حمل میشوند و هر چیزی که با لبهها و سطوح چوب طبیعی قابل مشاهده فروخته میشود.
✓ هر دو را موجود کنیدبیشتر کارگاههای تولیدی، نمونه اولیه را با امدیاف ارزانقیمت میسازند، سپس نسخه قابل فروش را از چوب توس برش میدهند. همان فایل، دو تخته، که هر کدام کاری را که در آن بهترین هستند انجام میدهند.
از نظر ماشینی، این جفت شدن دقیقاً همان چیزی است که برش لیزری مقرون به صرفه برای تخته سه لا، ام دی اف و پلاستیک کلاس برای موارد زیر پیکربندی شده است: CO2 پلتفرمهایی با کمک هوا، مکش هوا و محدوده قدرتی که هر دو تخته به آن نیاز دارند. به ... بگویید STYLECNC ضخامت تختهها و حجم روزانه خود را برای یک توصیه وات بر اساس جدول تنظیمات بالا، با هم ترکیب کنید.
پرسش و پاسخهای متداول
برش لیزری ام دی اف راحت تر است یا تخته سه لا؟
برش قابل پیشبینی امدیاف آسانتر است: چگالی آن کاملاً یکنواخت است، بنابراین یک تنظیم دقیق، برش را در کل ورق و هر ورق بعد از آن به طور یکسان انجام میدهد. تخته سهلا روی چوب توس مرغوب، برش تمیزتری دارد، اما خطر ایجاد حفره، جیبهای چسب و هستههای پنهان چوب نرم که میتوانند شعلهور شوند یا نقاط برش نخورده باقی بگذارند، در هر ورق وجود دارد. اجماع انجمنها به همین ترتیب تقسیمبندی میشود: امدیاف برای تکرارپذیری، تخته سهلا توس درجه لیزری برای کیفیت و استحکام لبه.
چرا ام دی اف من هنگام برش لیزری خیلی سوخته میشود؟
معمولاً زمان ماندگاری. زغال شدن به این معنی است که تخته به جای تبخیر شدن، در حال سوختن است و راه حلهای ارائه شده توسط رزوههای تست Sawmill Creek عبارتند از کاهش فرکانس یا PPI به حدود ۴۰۰ تا ۵۰۰، برش سریعتر با قدرت کافی برای بریدن، استفاده از نیروی کمکی هوای متوسط و ثابت، و انجام دو حرکت سبکتر روی تخته ضخیم به جای یک حرکت سنگین و آهسته. چسب رزینی MDF همیشه تا حدودی زغال میشود. خبر خوب این است که دوده آن در عرض چند ثانیه از بین میرود، برخلاف خطوط چسب تعبیه شده در تخته سه لا.
بهترین تخته سه لا برای برش لیزری چیست؟
تخته سه لا توس بالتیک درجه لیزری با چسب PVA چسبانده شده است. روکشهای توس محکم آن در هر لایه، هسته کم حفره و چسب برش تمیز، آن را به تخته سه لا مرجع در انجمنهای لیزر تبدیل کرده است. از ورقهای درجه ساختمانی با رزین فنولیک، تخته سه لا با چسب WBP خارجی و هر ورق بدون مارک که چسب آن قابل شناسایی نیست، خودداری کنید، زیرا برخی از تختههای تزئینی وارداتی از چسبهای کلردار استفاده میکنند که به لیست تختههای برش نخورده تعلق دارند، نه تخته سه لا لیزر.
آیا بخارات برش لیزری ام دی اف خطرناک هستند؟
آنها نیاز به احترام دارند. چسب اوره-فرمالدئید MDF هنگام برش، VOC های حاوی فرمالدئید آزاد میکند، بنابراین یک دستگاه بسته با سیستم استخراج کارآمد، الزام عملیاتی است، نه یک ارتقاء. با اگزوز مناسب، این فرآیند در سراسر جهان به یک روش استاندارد کارگاهی تبدیل شده است. عادت مرتبط، تمیز نگه داشتن اپتیک است، زیرا بقایای MDF لنزها را سریعتر از اکثر مواد میپوشاند و یک لنز کثیف به زغال شدن و خطر آتشسوزی تبدیل میشود.
برای ام دی اف و تخته سه لا به چه توان لیزری نیاز دارم؟
برای تختههای ۳ میلیمتری، دستگاه برش با توان ۴۰ تا ۶۰ وات به راحتی در یک مسیر برش میدهد. در تختههای ۶ میلیمتری، یک دستگاه ۶۰ وات کار میکند اما اغلب برای لبههای تمیز به ۲ مسیر برش نیاز دارد، در حالی که دستگاه ۱۰۰ وات، ۶ میلیمتر را در یک مسیر با سرعت تقریباً دو برابر برش میدهد که با کوتاه کردن زمان توقف، زغالزدگی را نیز کاهش میدهد. کارگاههای تولیدی که روزانه تختههای ۶ میلیمتری را تولید میکنند، دقیقاً به همین دلیل که سرعت مساوی با تمیزی است، از دستگاه ۱۰۰ وات استفاده میکنند.
خط پایین
هیچ برندهی واحدی وجود ندارد، فقط یک تقسیم کار درست و حسابی. امدیاف تختهای یکدست، ارزان و آمادهی رنگآمیزی برای تابلوها، حکاکی و نمونههای اولیه است که برای آزمایشها قیمتگذاری شده و از رنگ تیرهی قابل سمباده خوردنش صرف نظر شده است. تخته چندلای توس بالتیک تختهای محکم، سبک و خوشقیافه برای جعبهها، قطعات سازهای و محصولاتی است که روی لبههایشان فروخته میشوند و وقتی چسب PVA باشد و تأمینکننده مشخص باشد، ارزش حق بیمه و قیمت هر ورق را دارد. فرکانس را پایین، سرعت را درست و استخراج را در حال انجام نگه دارید، هر دو تخته خوب عمل خواهند کرد.
STYLECNC جفت شدن را از برش لیزری تخته سه لا و ام دی اف با قیمت مناسب کلاس از طریق 100W دستگاه برش چوب برای تولید تکگذر ۶ میلیمتری. لیست برد و حجمهای خود را برای پیکربندی متناسب با کار ارسال کنید.