دستگاه حذف زنگ زدگی با لیزر: نحوه کار تمیز کردن با لیزر
2026-11-06مطالعه در ۲ دقیقهBy Carrie

دستگاه حذف زنگ زدگی با لیزر: نحوه کار تمیز کردن با لیزر

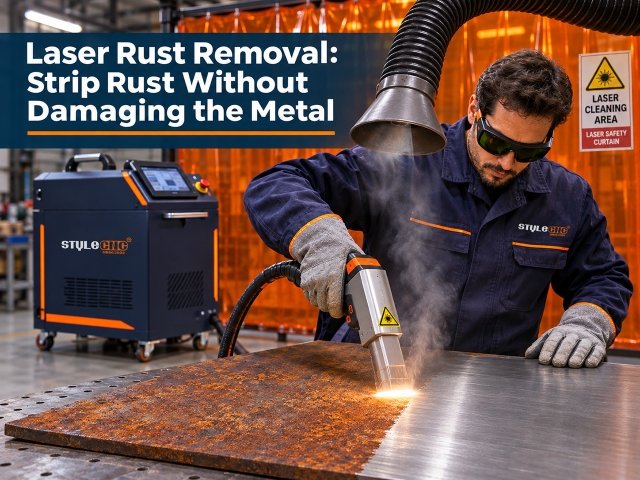
دستگاه حذف زنگ‌زدگی لیزری با شلیک پالس‌های لیزری که لایه اکسید تیره آن را جذب و تبخیر می‌کند، زنگ‌زدگی را از بین می‌برد، در حالی که فلز پایه روشن‌تر زیرین بیشتر پرتو را منعکس می‌کند و دست‌نخورده باقی می‌ماند. این فرآیند از هیچ شن، مواد شیمیایی یا آبی استفاده نمی‌کند، بنابراین هیچ وسیله انفجاری برای خرید یا تمیز کردن وجود ندارد. دستگاه‌های پالسی برای قطعات دقیق به آرامی تمیز می‌کنند؛ دستگاه‌های موج پیوسته زنگ‌زدگی‌های سنگین را از بین می‌برند و با بالاترین سرعت در هر دلار رنگ‌آمیزی می‌کنند.

لیزر فیبری ۲۰ کیلووات به بالا در مقابل لیزر پلاسما برای ورق‌های فلزی ضخیم
2026-11-04مطالعه در ۲ دقیقهBy Charles

لیزر فیبری ۲۰ کیلووات به بالا در مقابل لیزر پلاسما برای ورق‌های فلزی ضخیم

پلاسما هنوز تمام نشده است، اما قلمرو آن کوچک‌تر شده است. یک لیزر فیبری ۲۰ کیلوواتی اکنون از یک سیستم پلاسمای ۳۰۰ آمپری روی کربن و فولاد ضد زنگ تا حدود ۲۰ میلی‌متر پیشی می‌گیرد و لیزرهای ۳۰ تا ۴۰ کیلوواتی با لبه‌های تمیزتر و کار ثانویه کمتر، در محدوده ۲۰ تا ۵۰ میلی‌متر در حال کم کردن این فاصله هستند. پلاسما هنوز هم از نظر هزینه اولیه، روی صفحات بسیار ضخیم و در کارگاه‌هایی که برش‌های خشن ساختاری و سرمایه‌گذاری اولیه کم، بیش از دقت اهمیت دارند، برنده است.

برش هوا با لیزر فیبری در مقابل برش با لیزر نیتروژنی: هزینه‌ها و تنظیمات
2026-11-02مطالعه در ۲ دقیقهBy Jimmy

برش هوا با لیزر فیبری در مقابل برش با لیزر نیتروژنی: هزینه‌ها و تنظیمات

برش لیزری فایبر با هوا از هوای فشرده خشک و فیلتر شده، که معمولاً تا 16 بار فشار دارد، به عنوان گاز کمکی به جای نیتروژن بطری شده استفاده می‌کند. این دستگاه فولاد نرم نازک تا متوسط، ورق گالوانیزه و آلومینیوم نازک را با هزینه گاز تقریباً 0.01 تا 0.03 دلار در دقیقه برش می‌دهد در حالی که هزینه گاز نیتروژن 0.20 تا 0.40 دلار است. مزیت این روش، ایجاد رنگ اکسیدی جزئی روی لبه‌های ضد زنگ است، بنابراین هوا از نظر هزینه برنده است و نیتروژن همچنان در جایی که به لبه‌ای روشن و آماده جوشکاری نیاز است، برنده است.

لیزر فیبر داخلی در مقابل برون سپاری: راهنمای بازگشت سرمایه
2026-10-31مطالعه در ۲ دقیقهBy Charles

لیزر فیبر داخلی در مقابل برون سپاری: راهنمای بازگشت سرمایه

استفاده از برش لیزری در داخل شرکت معمولاً زمانی که یک مغازه حدوداً هزینه کند، نتیجه می‌دهد. $5۱۰۰۰ دلار یا بیشتر در ماه برای برش برون‌سپاری شده. در آن سطح، یک لیزر فیبری برای حدود ... نصب می‌شود. $9معمولاً هزینه اولیه در عرض یک تا دو سال و نیم برمی‌گردد، زیرا هزینه‌های جاری داخلی اغلب یک چهارم هزینه خدمات برش لیزری در ساعت است. در زیر حدود $2با ۱۰۰۰ دلار در ماه، برون‌سپاری معمولاً ارزان‌تر تمام می‌شود.

برش اریب لیزری: توضیح اریب‌های V، Y، X و K
2026-10-29مطالعه در ۲ دقیقهBy Jimmy

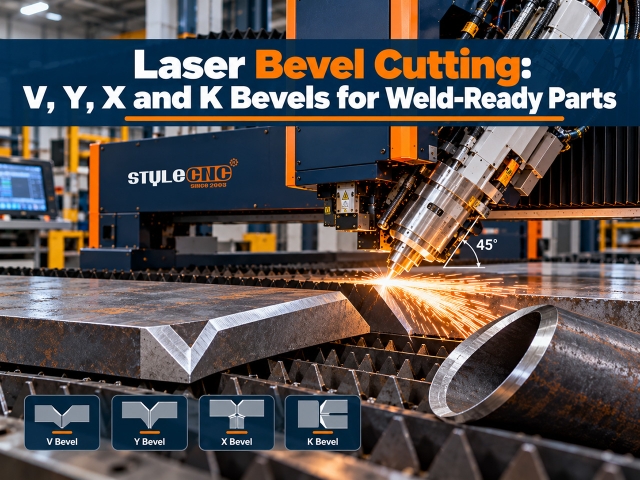
برش اریب لیزری: توضیح اریب‌های V، Y، X و K

برش اریب لیزری، پرتو لیزر را معمولاً تا ±۴۵ درجه کج می‌کند، بنابراین لبه قطعه با زاویه‌ای برش داده می‌شود که برای جوشکاری آماده است. 3D سر پخ‌زن می‌تواند پخ‌های V، Y، X و K را در همان عملیات برش کانتور ایجاد کند، که مرحله سنگ‌زنی یا فرزکاری جداگانه‌ای را که معمولاً برای آماده‌سازی جوش استفاده می‌شود، حذف می‌کند. این دستگاه بهترین عملکرد را روی صفحات با ضخامت تقریبی ۲۵ تا ۴۰ میلی‌متر و در انتهای لوله‌ها برای اتصالات لوله و سازه دارد.

هزینه برش لیزر فیبری در هر ساعت: هزینه‌های عملیاتی واقعی
2026-10-29مطالعه در ۲ دقیقهBy Hattie

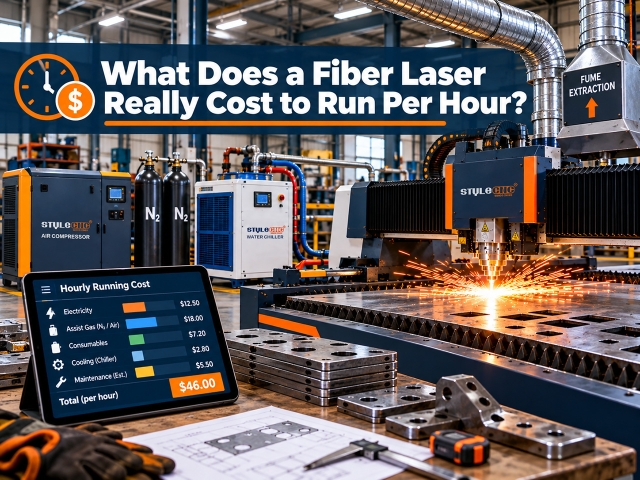
هزینه برش لیزر فیبری در هر ساعت: هزینه‌های عملیاتی واقعی

یک دستگاه برش لیزر فیبری معمولاً حدود ... قیمت دارد. $30 به $6۵ در هر ساعت روشن بودن چراغ، شامل اپراتور. بدون نیروی کار، برق، گاز کمکی، مواد مصرفی و نگهداری تقریباً $6 به $40 در ساعت بسته به قدرت لیزر و گاز. برق کوچکترین خط است، اغلب $2 به $7 یک ساعت؛ نیتروژن و نیروی کار بیشترین مقدار را دارند.

هزینه برش لیزری فلز چقدر است؟
2026-11-02مطالعه در ۲ دقیقهBy Stephen

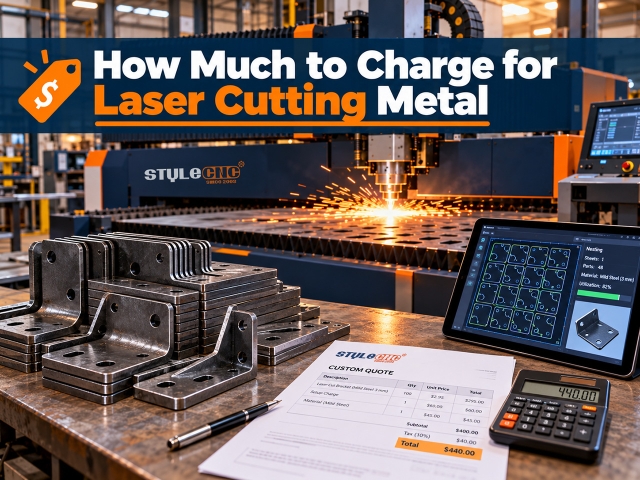
هزینه برش لیزری فلز چقدر است؟

برای قیمت‌گذاری برش لیزری فلز، موارد زیر را در نظر بگیرید: (زمان دستگاه × نرخ کارگاه شما) + (هزینه مواد × افزایش قیمت) + هزینه راه‌اندازی، و حداقل هزینه سفارش را به عنوان حداقل در نظر بگیرید. نرخ کارگاه را از هزینه‌های خودتان تعیین کنید، نه اینکه از رقیب کپی کنید: یک کارگاه لیزر فیبری کوچک معمولی در جایی در همین حدود به نقطه سر به سر می‌رسد. $60 به $7۰ در هر ساعت ماشین و نقل قول‌ها $9۰ یا بیشتر پس از اضافه شدن حاشیه.

قیمت تراش چوب CNC: تک محوره، دو محوره و چهار محوره
2026-10-29مطالعه در ۲ دقیقهBy Jimmy

قیمت تراش چوب CNC: تک محوره، دو محوره و چهار محوره

قیمت دستگاه تراش چوب CNC از حدود ... شروع می‌شود $2۰۰ برای ماشین‌های سرگرمی کوچک و $1200 تا $3۶۰۰ برای ماشین‌های تراش میدی $2800 تا $1۱۱۸۰ برای ماشین‌های تولید خودکار تک محوره و دو محوره، با مدل‌های حکاکی ۴ محوره در اندازه کامل $1۳۰۰۰. قیمت تابع تعداد محور، ظرفیت تخت و اتوماسیون است و باند سمت راست تابع تعداد قطعات روزانه شماست.

نحوه کار دستگاه خم ورق فلزی
2026-10-29مطالعه در ۲ دقیقهBy Hattie

نحوه کار دستگاه خم ورق فلزی

دستگاه خمکاری ورق فلزی، فلز تخت را با فشار دادن یک پانچ در یک قالب یا تا کردن ورق حول یک لبه گیره شده، به پروفیل‌های زاویه‌دار تبدیل می‌کند. در تولید، خمکاری نیمه دوم گردش کار برش و سپس خمکاری است: یک دستگاه لیزر یا پلاسما ابتدا قطعات تخت دقیق را برش می‌دهد، سپس دستگاه خمکاری آنها را به قطعات نهایی تبدیل می‌کند.

راهنمای دستگاه چرخش پایه میز: پایه‌ها در حجم
2026-10-29مطالعه در ۲ دقیقهBy Nicole

راهنمای دستگاه چرخش پایه میز: پایه‌ها در حجم

دستگاه تراش پایه میز، یک دستگاه تراش چوب CNC است که برای تولید پایه مبلمان پیکربندی شده است: این دستگاه، قطعات چوبی مربعی را از یک طرح کلی به پایه‌های مخروطی، پروفیل یا تراشیده شده مطابق تبدیل می‌کند و هر چند دقیقه یک پایه تولید می‌کند که هر پایه در مجموعه یکسان است. پایه‌های مخروطی ساده روی دستگاه‌های تک محوره، پروفیل‌های تراشیده شده روی یک یا دو محوره و پایه‌های شیاردار یا پیچشی به یک دستگاه ۴ محوره با یک اسپیندل تراشکاری نیاز دارند.

نحوه استفاده از تراش چوب CNC: تنظیمات و برش اول
2026-10-29مطالعه در ۲ دقیقهBy Christina

نحوه استفاده از تراش چوب CNC: تنظیمات و برش اول

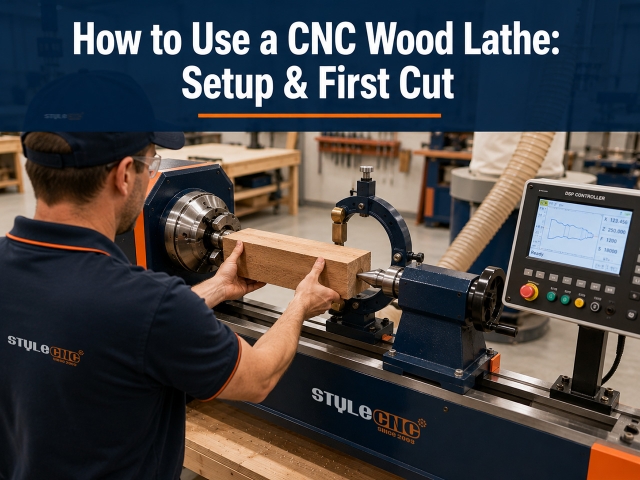
برای استفاده از دستگاه تراش چوب CNC: یک قطعه خام مستطیلی و کمی بلندتر از قطعه آماده کنید، آن را بین سه نظام محرک و مرکز چرخ خیاطی گیره کنید، تکیه‌گاه ثابت را زیر هر بخش باریک قرار دهید، نیم‌رخ را در کنترلر بارگذاری یا بکشید، یک مسیر خشن‌کاری برای گرد کردن قطعه خام اجرا کنید، سپس یک مسیر پرداخت در امتداد منحنی برنامه‌ریزی شده. اکثر مشکلات به کیفیت قطعه خام، تکیه‌گاه یا وضعیت تیغه برمی‌گردند تا برنامه.

راهنمای لیزر ایر اسیست: چیستی، تنظیمات و گازهای کمکی
2026-09-07مطالعه در ۲ دقیقهBy Carrie

راهنمای لیزر ایر اسیست: چیستی، تنظیمات و گازهای کمکی

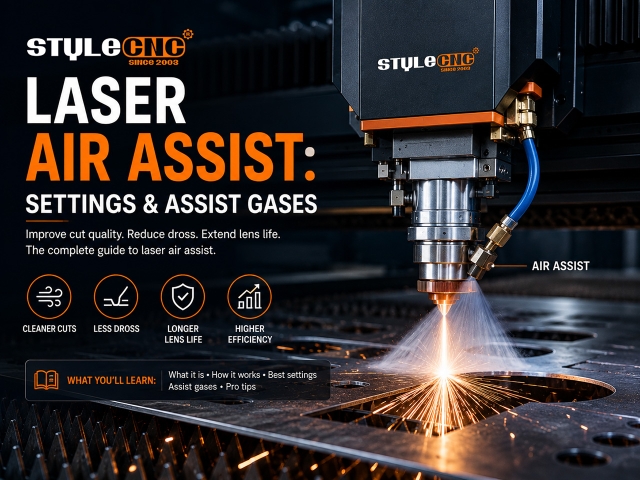
کمک هوا، جریان گاز را از طریق نازل لیزر به نقطه برش فشار می‌دهد. این کار دود و بقایای مذاب را پاک می‌کند، از لنز محافظت می‌کند، شعله‌ها را خاموش می‌کند و کیفیت لبه را تیز می‌کند. فشارهای شروع معمول: 0.2 تا 1 بار برای حکاکی، 1 تا 3 بار برای CO2 برش، و ۶ تا ۱۶ بار برای گازهای برش الیاف فلزی.

راهنمای پرس برک CNC: هیدرولیک در مقابل سروو الکتریک
2026-10-29مطالعه در ۲ دقیقهBy Stephen

راهنمای پرس برک CNC: هیدرولیک در مقابل سروو الکتریک

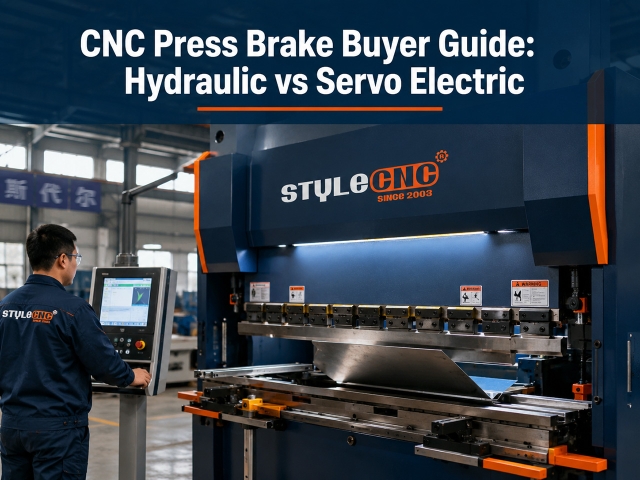
دستگاه پرس برک CNC با فشار دادن پانچ بالایی به قالب پایینی تحت کنترل کامپیوتر، ورق فلزی را خم می‌کند. مدل‌های هیدرولیک برای ورق‌های ضخیم و تناژ بالا مناسب هستند، در حالی که مدل‌های سروو الکتریک دقت بالاتر و 50 تا 70 درصد مصرف انرژی کمتری را در ورق‌های نازک ارائه می‌دهند. نوع درایو را با ضخامت مواد، تلرانس قطعه و حجم خمکاری روزانه خود مطابقت دهید.

راهنمای تراش چوب CNC: تعداد محورها و گزینه‌های اسپیندل
2026-10-29مطالعه در ۲ دقیقهBy Jimmy

راهنمای تراش چوب CNC: تعداد محورها و گزینه‌های اسپیندل

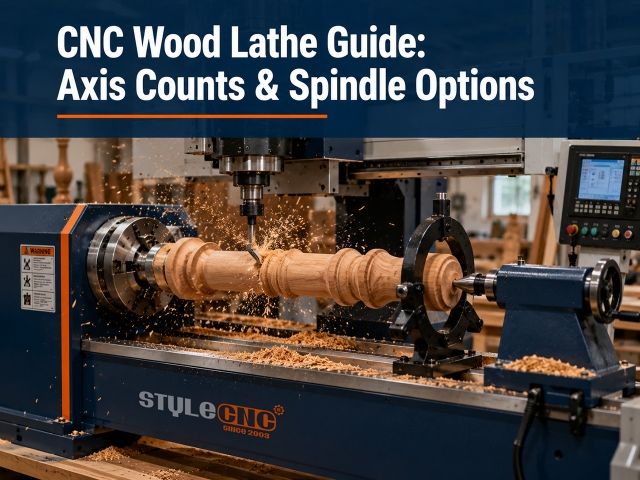
یک دستگاه تراش چوب CNC به طور خودکار چوب‌های مربع یا گرد را به پروفیل‌های نهایی تبدیل می‌کند و به جای استفاده از شیار دستی یا الگوی فیزیکی، از یک نقشه CAD استفاده می‌کند. تعداد محورها تعیین‌کننده توانایی است: دستگاه‌های تک محوره و دو محوره به سرعت اسپیندل‌های گرد تولید می‌کنند، در حالی که دستگاه‌های ۴ محوره با یک اسپیندل حکاکی، شیارها، مارپیچ‌ها و حکاکی سطح را در همان چرخه اضافه می‌کنند.

آیا دستگاه‌های حکاکی لیزری به تهویه نیاز دارند؟ راهنمای استخراج بخار
2026-08-26مطالعه در ۲ دقیقهBy Evelyn

آیا دستگاه‌های حکاکی لیزری به تهویه نیاز دارند؟ راهنمای استخراج بخار

بله. هر کار لیزری ذرات ریز و گازها را آزاد می‌کند، بنابراین تهویه اجباری است، نه اختیاری. یا محفظه را از طریق یک مسیر آب‌بندی شده به بیرون هدایت کنید یا از طریق یک دستگاه استخراج دود فیلتر شده با مراحل HEPA و کربن فعال، دوباره گردش کنید. جریان هوا را از حجم محفظه اندازه بگیرید: تقریباً ۱۵۰ CFM برای رومیزی و ۳۰۰ تا ۵۰۰ CFM برای کابینت CO2 ماشین آلات.

تنظیمات حکاکی لیزری رنگی MOPA برای فولاد ضد زنگ
2026-08-24مطالعه در ۲ دقیقهBy Charles

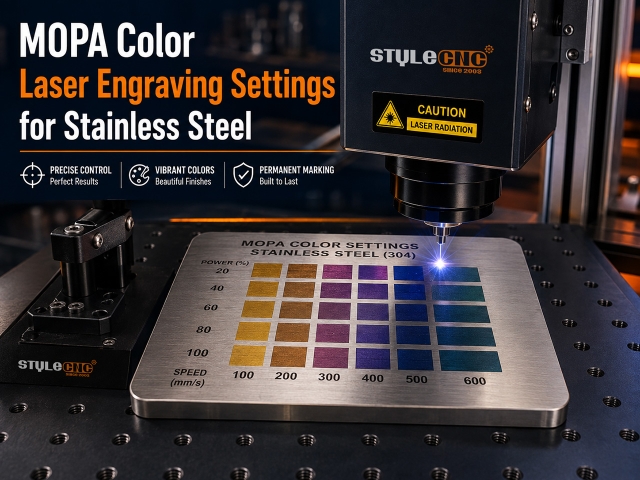
تنظیمات حکاکی لیزری رنگی MOPA برای فولاد ضد زنگ

لیزرهای فیبری MOPA با رشد یک لایه نازک اکسید که ضخامت آن نور را به یک رنگ تبدیل می‌کند، فولاد ضد زنگ را رنگ می‌کنند. 20W منبع، طلا با پالس‌های کوتاه، سرعتی نزدیک به ۵۵۰ میلی‌متر بر ثانیه در ۲۳۰ کیلوهرتز شروع می‌کند، در حالی که آبی پررنگ با پالس‌های بلند، سرعتی نزدیک به ۲۵۰ میلی‌متر بر ثانیه در ۸۰ کیلوهرتز دارد. مقادیر دقیق، مختص دستگاه هستند، بنابراین ابتدا یک ماتریس تست رنگ اجرا کنید.

موادی که هرگز نباید با لیزر برش دهید (به جای آنها از این مواد استفاده کنید)
2026-08-21مطالعه در ۲ دقیقهBy Charles

موادی که هرگز نباید با لیزر برش دهید (به جای آنها از این مواد استفاده کنید)

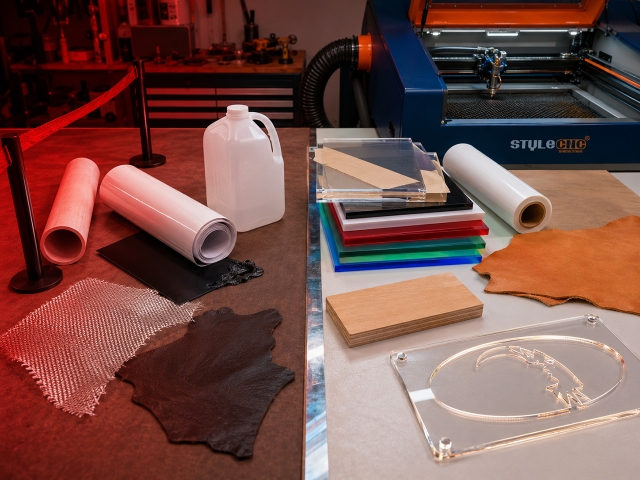
هرگز با لیزر برش ندهید: PVC و وینیل (گاز کلر آزاد می‌کنند که به اسید هیدروکلریک تبدیل می‌شود)، ABS (سیانید هیدروژن منتشر می‌کند)، HDPE (آتش می‌گیرد و ذوب می‌شود)، پلی کربنات ضخیم (تغییر رنگ می‌دهد و می‌سوزد)، PTFE/تفلون (ترکیبات سمی فلوئور)، کامپوزیت‌های فایبرگلاس و اپوکسی (دود رزین سمی)، چرم دباغی شده با کروم (دود کروم سرطان‌زا) و هر پلاستیک ناشناس. برای همه آنها جایگزین‌های ایمن وجود دارد، که در صدر آنها چرم اکریلیک ریخته‌گری شده و دباغی شده با سبزیجات قرار دارد.

لیوان‌های روکش‌دار پودری حکاکی لیزری: تنظیمات و مراحل
2026-08-21مطالعه در ۲ دقیقهBy Stephen

لیوان‌های روکش‌دار پودری حکاکی لیزری: تنظیمات و مراحل

لیوان‌های روکش‌شده با پودر، با سایش پوشش، حکاکی می‌شوند تا استیل ضدزنگ روشن زیرین نمایان شود. نقاط شروع: 30W فیبر با سرعت 600 تا 900 میلی‌متر بر ثانیه و با نرخ 50 تا 70 درصد، حرکت می‌کند. 60W CO2 با سرعت ۳۰۰ تا ۴۰۰ میلی‌متر بر ثانیه و با شیب ۲۰ تا ۳۵ درصد، همیشه روی یک محور چرخشی با فوکوس تنظیم شده در رأس منحنی، حرکت می‌کند.

آنیل لیزری در مقابل حکاکی روی فولاد ضد زنگ
2026-08-21مطالعه در ۲ دقیقهBy Carrie

آنیل لیزری در مقابل حکاکی روی فولاد ضد زنگ

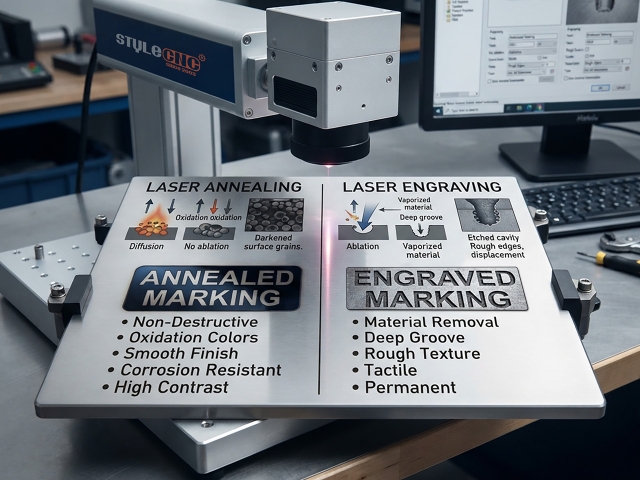
آنیل لیزری، فولاد ضد زنگ را تا زمانی که یک اکسید تیره صاف تشکیل شود، گرم می‌کند، چیزی را از بین نمی‌برد و مقاومت در برابر خوردگی را دست نخورده باقی می‌گذارد، در حالی که حکاکی عمق قابل اندازه‌گیری را برش می‌دهد و اچینگ بین آن قرار می‌گیرد. روی یک 30W در منبع فیبر، عملیات حرارتی با سرعت نزدیک به ۱۵۰ میلی‌متر بر ثانیه در ۵۰ تا ۷۰ درصد، ۴۰ تا ۶۰ کیلوهرتز، و با فاصله کانونی ۱ تا ۳ میلی‌متر از پرتو آغاز می‌شود.

نمودار تنظیمات سرعت و قدرت حکاکی لیزری بر اساس جنس
2026-08-20مطالعه در ۲ دقیقهBy Evelyn

نمودار تنظیمات سرعت و قدرت حکاکی لیزری بر اساس جنس

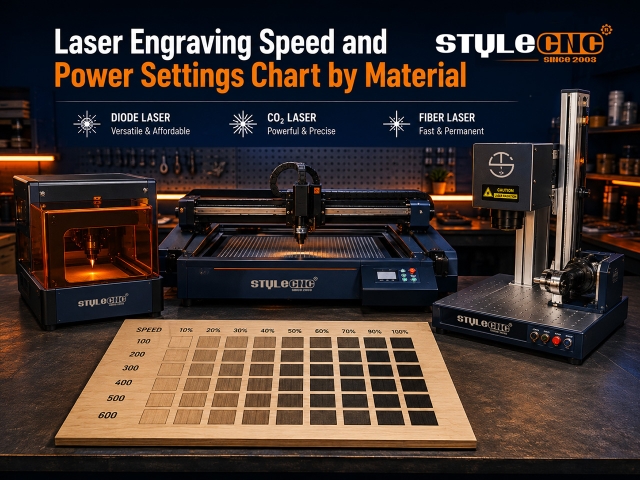
تنظیمات حکاکی لیزری به نوع لیزر، توان نامی و جنس ماده بستگی دارد. نقاط شروع معمول: لیزرهای دیودی چوب را با سرعت ۳۰۰۰ تا ۶۰۰۰ میلی‌متر در دقیقه و توان ۴۰ تا ۷۰ درصد حکاکی می‌کنند. CO2 لیزرها با سرعت 300 تا 500 میلی‌متر بر ثانیه و با نرخ 12 تا 25 درصد کار می‌کنند و لیزرهای فیبری فلز را با سرعت 300 تا 900 میلی‌متر بر ثانیه علامت‌گذاری می‌کنند. همیشه قبل از تولید، مقادیر را با یک شبکه آزمایشی کوچک تأیید کنید.

  • 1
  • 2
  • 3
  • >
  • نمایش 222 موارد روشن است 12 صفحات