معرفی
این مقاله راهنماییهای عملی در مورد شیوههای کار ایمن هنگام استفاده از روترهای CNC و مراکز ماشینکاری CNC و ماشینهای حکاکی دستی/تغذیه یکپارچه ارائه میدهد. این مقاله برای کارفرمایان و سایر افرادی که کنترل نحوه استفاده از این ماشینها را دارند، مفید است. اپراتورهای ماشین نیز این اطلاعات مفید را خواهند یافت.
تاریخچه تصادفات
صنعت نجاری یکی از بالاترین میزان حوادث ناشی از تماس با ماشین آلات متحرک را دارد. اکثر این حوادث به دلیل تماس دست یا انگشتان اپراتور با تیغههای برش چرخان است. تجزیه و تحلیل حوادث بررسی شده توسط STYLECNC دریافته است که شایع ترین علل عبارتند از:
1. نگهبانان ناکافی یا مفقود؛
2. ناکافی یا عدم آموزش اپراتور.
آموزش و اطلاع رسانی
مهم است که دستگاه با حفاظت های لازم مجهز شده باشد و اپراتورهای ماشین برای استفاده از آنها و انجام کارهایی که انتظار می رود با خیال راحت انجام دهند آموزش دیده اند. آموزش به ویژه برای کسانی که درگیر در نگهداری، تنظیم و تمیز کردن هستند مهم است تا اطمینان حاصل شود که این فعالیت ها به شیوه ای ایمن انجام می شوند. هیچ کس نباید اجازه کار در دستگاه نجاری را داشته باشد مگر اینکه صلاحیت خود را نشان داده باشد. توصیه می شود که اپراتورهای ذیصلاح به صورت کتبی توسط یک فرد مسئول (مدیر، مدیر ارشد و غیره) مجاز باشند. سپس این بخشی از سوابق آموزشی خواهد بود. هر کسی که بر استفاده از تجهیزات کار نظارت می کند باید آموزش کافی دیده باشد و هم اپراتورها و هم ناظران باید به اطلاعات و در صورت لزوم دستورالعمل های کتبی دسترسی داشته باشند.
الزامات قانونی
الزامات قانونی که استفاده از این ماشین ها را پوشش می دهد در استفاده ایمن از نجاری آمده است
ماشین آلات مقررات تهیه و استفاده از تجهیزات کار 1998 (PUWER) همانطور که در ماشین آلات نجاری اعمال می شود. این سند توصیه های عملی در مورد استفاده ایمن از ماشین آلات نجاری می دهد و ارائه اطلاعات و آموزش و همچنین جنبه های حفاظت و نگهداری را پوشش می دهد.
هنگام خرید دستگاه جدید باید دارای اعلامیه انطباق و دارای نشان CE باشد. طراحان و سازندگان باید با الزامات ایمنی ضروری دستورالعمل ماشین آلات و مقررات مربوط به انجمن تجارت آزاد اروپا (EFTA) مطابقت داشته باشند.
ارزیابی ریسک
طرحهای مختلف ماشینآلات با درجات پیچیدگی متفاوت وجود دارد. همه ماشینآلات باید مطابق مشخصات سازنده و با ارائه خدمات صحیح نصب شوند. این شامل داشتن مکش کافی برای حذف برادهها و گرد و غبار نیز میشود. هرگز دستگاهی را به هیچ وجه تغییر ندهید، مگر اینکه ابتدا با سازنده/تأمینکننده مشورت کرده و تأییدیه دریافت کرده باشید که این تغییر برای ایمنی/یکپارچگی دستگاه مضر نخواهد بود. هر دستگاه ویژگیها و پیکربندی خاص خود را دارد که باید هنگام شناسایی خطرات و ارزیابی ریسکها در نظر بگیرید. باید خطرات زیر را در نظر بگیرید:
1. بیرون ریختن قطعه کار یا برش - قبل از شروع کار مطمئن شوید که آنها ایمن هستند.
2. تماس با برش های چرخان و تعویض ابزار اتوماتیک (در صورت نصب).
3. به دام انداختن و خرد شدن ناشی از حرکت میزها یا سرهای ماشینکاری.
4. حرکت غیر منتظره یا راه اندازی ناشی از نقص در سیستم کنترل.
5. انتشار بیش از حد سر و صدا.
6. تولید گرد و غبار و تراشه.
7. دستگاه های حمل و بارگیری خودکار (در صورت نصب).
8. دستگاه های بستن پنوماتیک و خلاء (در صورت نصب).
9. برنامه ریزی ایمن چرخش ابزار برش و سرعت های نزدیک سازگار با مواد در حال پردازش.
۱۰. هر برنامه جدیدی باید یک «آزمایش آزمایشی» با سرعت کم داشته باشد تا در صورت بروز هرگونه اشتباه، از برخورد و غیره جلوگیری شود.
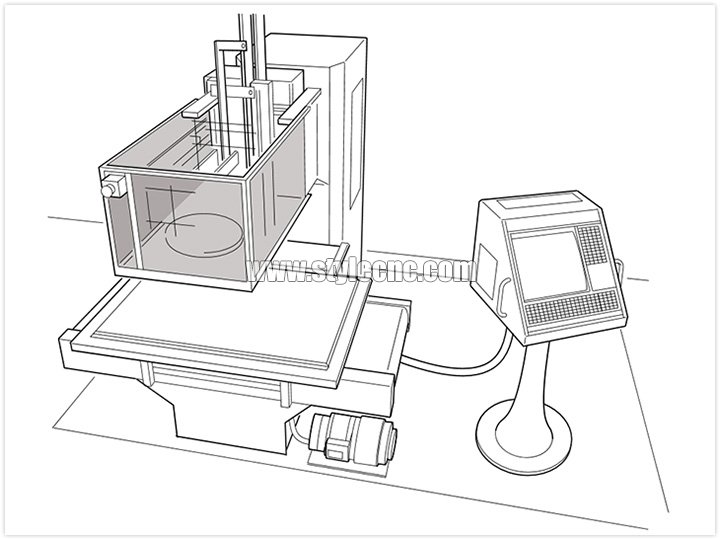
شکل 1a
روتر CNC کوچک بالای سر/فریم C با محافظ فاصله ثابت. خطرات ناشی از هرگونه خطر خرد شدن یا به دام افتادن بین قطعات ثابت و متحرک ماشین نیز باید کنترل شود.
شکل 1b
دستگاه بازوی قاب C/Contilever با ضربه گیرهای حساس به فشار.
روترهای CNC و مراکز ماشینکاری CNC
روترهای CNC و مراکز ماشینکاری CNC دارای 2 دسته اصلی هستند:
1. قاب C / بازوی کنسول / بالای سر.
2. قاب پورتال ( دروازه / دروازه ) .
قاب C / بازوی کنسول / بالای سر
این ماشینها، که گاهی به عنوان روترهای سقفی نیز شناخته میشوند، دارای یک هدیونیت تک یا چند منظوره هستند که بر روی یک بازوی قاب/قابی C نصب شده است که یا در سراسر میز حرکت میکند یا در حالی که میز کار در زیر آن حرکت میکند، ثابت میماند. .
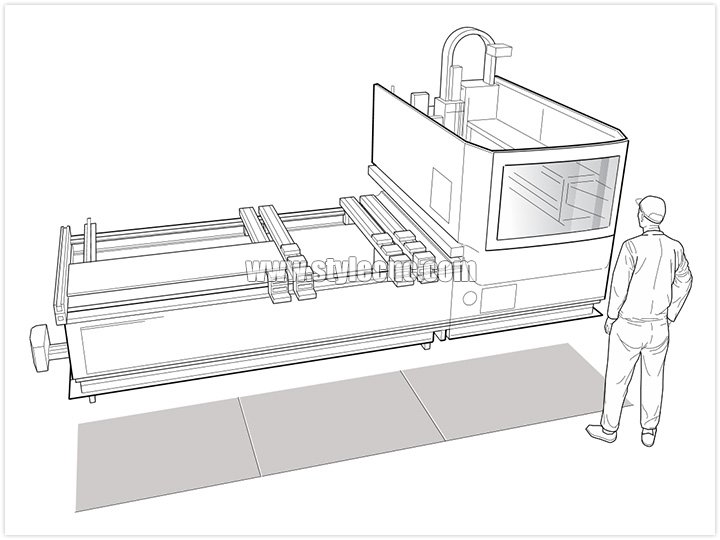
شکل 1c
دستگاه بازوی قاب C/Contilever با تشک ایمنی.
قاب پورتال ( دروازه / تیرک دروازه )
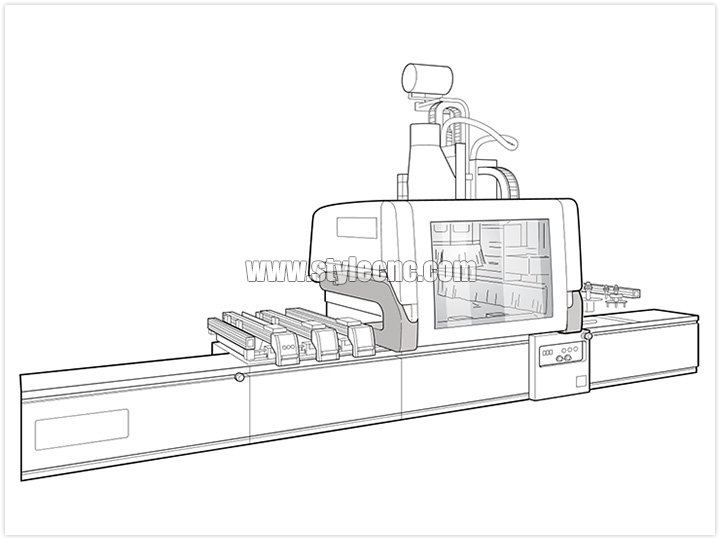
این ماشینها دارای یک هد یونیت تک یا چند منظوره هستند که روی یک قاب پورتال (گانتری/تیر دروازه) نصب شده است که میتواند روی میز کار حرکت کند یا ثابت بماند در حالی که میز کار در زیر آن حرکت میکند، به شکل 2 مراجعه کنید.
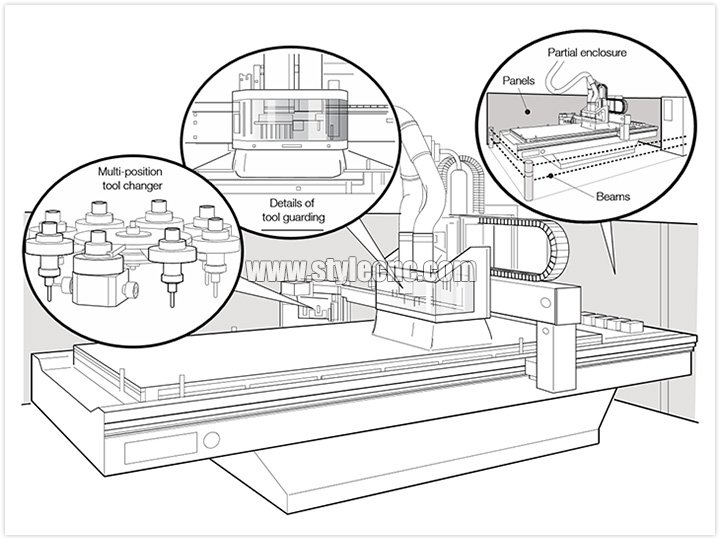
شکل 2
دستگاه پورتال ( دروازه / قاب تیر دروازه ) با محفظه جزئی و مانع نور.
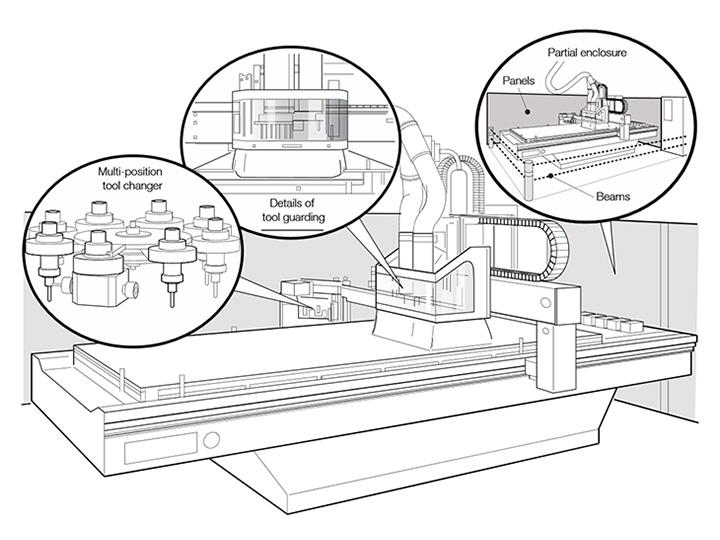
کاربردهای مرکز ماشینکاری CNC می تواند شامل برنامه های مسیریابی، حفاری عمودی و افقی، شیار و شکل دهی باشد. همه اینها توسط یک ابزار تعویض چند موقعیتی که در مجاورت هد یونیت نصب شده است یا روی قاب دستگاه قرار می گیرد، استفاده می شود. ابزارها نیز باید در شرایط خوبی نگهداری شوند.
اکثر ماشین ها در 3 محور X و Y (حرکت افقی) و Z (حرکت عمودی) کار می کنند. برخی از ماشینها این امکان را دارند که با محورهای چرخشی عمودی و افقی (ماشینهای 5 محور) کار کنند و همه این محورها باید در ارزیابی ریسک در نظر گرفته شوند. این امر به ویژه برای جمعآوری گرد و غبار و تراشه و مسیر خروج قطعات زباله از قطعه کار بسیار مهم است.
پاسداری
روترهای CNC را می توان با انواع محافظ های ثابت محافظت کرد، اما هر فاصله ایمنی باید با استانداردها مطابقت داشته باشد. اگر قرار است حفاظ های ثابت توسط کاربر به منظور نگهداری یا نظافت و غیره جدا شوند، سیستم های تثبیت آن ها باید در هنگام برداشتن محافظ به حفاظ یا دستگاه متصل بمانند، مثلاً با پیچ هایی که به حفاظ متصل می مانند نصب شوند.
با این حال، همانطور که سیستم های کنترل روی روترها از کنترل دستی به CNC توسعه یافته اند، میزان دخالت اپراتور در طول فرآیند ماشینکاری کاهش یافته است. افزودن امکانات بارگیری و تخلیه خودکار و تعویض خودکار ابزار، نیاز به نزدیک شدن به ناحیه برش را بیشتر کاهش داده است. این به سازندگان اجازه داده است تا روشهای حفاظتی را اتخاذ کنند که با محافظ نزدیک که بهطور سنتی در ماشینهای قدیمیتر و دستی استفاده میشود، متفاوت است.
در ماشینهای بزرگ، جلوگیری از دسترسی به ناحیه برش در طول فرآیند ماشینکاری توسط یک محفظه، عملی عادی است، به شکل 3 مراجعه کنید. هدف از محفظه جلوگیری از:
1. دسترسی به منطقه خطر.
2. بیرون ریختن بخشی از ابزار.
3. هرگونه خطر خرد شدن یا به دام افتادن بین قطعات ثابت و متحرک ماشین.
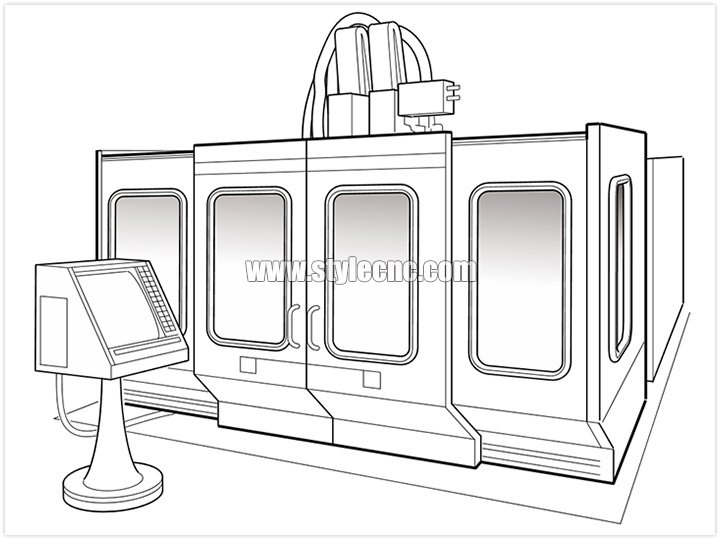
شکل 3
مرکز ماشینکاری CNC در داخل محفظه کامل.
دسترسی به محفظه معمولاً برای موارد زیر لازم است:
1. بارگیری یا تخلیه قطعه کار.
2. تمیز کردن، تنظیم یا تنظیم.
3. تغییر ابزار.
در مواردی که ورود به یک محفظه ضروری است، باید از طریق یک در قفل شده باشد که از دسترسی در حین حرکت برش ها و سایر قسمت های خطرناک جلوگیری کند. هر اینترلاک مورد استفاده باید با استانداردها مطابقت داشته باشد. الزامات محوطه شامل:
1. ایجاد حفاظت تا حداقل 1.8 متر از سطح کف.
2. ساخته شدن از مواد مقاوم در برابر ضربه که قادر به محتوی قطعات کار یا اجزای ماشین خارج شده باشند.
3. داشتن هشدار شنیداری یا بصری (مثلاً یک چراغ زرد) در مورد راه اندازی قریب الوقوع.
4. داشتن یک دستگاه توقف اضطراری (داخل محفظه) که در صورت لزوم راه اندازی را متوقف می کند. ■ داشتن یک دستگاه کنترل برای تنظیم مجدد قفل شدن درب که مطابق با استانداردها باشد. این باید در خارج از محفظه قرار گیرد، اما در موقعیتی قرار گیرد که دید واضحی از داخل داشته باشد. نباید از داخل محفظه قابل دسترسی باشد.
5. داشتن ویژگیهای کاهشدهنده نویز که در آن ماشینها سطوح نویز بیش از 85 دسیبل (A) تولید میکنند.
به جای یک محفظه کامل می توان از سایر محافظ ها استفاده کرد، مانند:
1. محفظه های جزئی، با یا بدون موانع نور/پرتوها (شکل 2).
2. ضربه گیرهای حساس به فشار (شکل 1b).
3. تشک های حساس به فشار (شکل 1c).
انتخاب حفاظهای انتخابشده به ارزیابی سازنده/طراح بستگی دارد تا اطمینان حاصل شود که الزامات ایمنی ضروری دستورالعمل ماشینآلات و مقررات مرتبط با انجمن تجارت آزاد اروپا (EFTA) برآورده شدهاند.
اگر منافذی وجود دارد، باید از پرده ها برای محافظت در برابر خطر بیرون ریختن قطعات ابزار یا قطعات قطعه کار استفاده شود. بنابراین آنها باید قادر به گذراندن یک آزمایش ضربه ای باشند که یک پرتابه 100 گرمی را در هنگام اصابت با سرعت 70 متر بر ثانیه نگه می دارد.
در مواردی که دسترسی به دستگاه به ندرت مورد نیاز است، مثلاً فقط برای عملیات تعمیر و نگهداری، میتوان از یک حفاظ ثابت استفاده کرد (شکل 1a). این در صورتی است که اقدامات لازم برای جلوگیری از روشن شدن تصادفی دستگاه در حین کار انجام شده باشد (به بخش «تعمیر و نگهداری» مراجعه کنید).
همچنین باید تهویه اگزوز موضعی موثر (LEV) وجود داشته باشد که برای حذف گرد و غبار و خردهها با دستگاه یکپارچه باشد.
ترمز
برای دوک ابزار باید یک ترمز الکتریکی خودکار وجود داشته باشد تا در عرض ده ثانیه متوقف شود.
مکانیسم تغییر ابزار
در برخی موارد، محفظه مخصوص ناحیه برش از تماس با تعویضکننده ابزار جلوگیری میکند. در موارد دیگر، ممکن است یک محفظه ابزار وجود داشته باشد که از ناحیه ماشینکاری جدا بوده و دارای درب دسترسی مخصوص به خود باشد. چنین دربهای دسترسی باید با تعویضکننده ابزار قفل شوند و در صورت وجود دسترسی به تیغهها، با آنها نیز قفل شوند. در حین تعویض دستی ابزار، نباید هیچ خطری برای چرخش نگهدارنده ابزار در حین وارد یا خارج کردن ابزارها وجود داشته باشد. برای مشخص کردن نگهدارنده ابزار از کنترلهای آویز «نگهدارنده برای اجرا» یا تک مرحلهای استفاده کنید (همچنین به «سوئیچ انتخاب حالت» مراجعه کنید).
تعمیر و نگهداری
تمام دستگاههای ایمنی باید توسط یک فرد آموزشدیده و شایسته (فردی با مهارت، دانش و تجربه لازم) در فواصل منظم بررسی شوند. این بررسی باید میزان استفاده از دستگاه و همچنین توصیههای تأمینکننده یا سازنده را در نظر بگیرد. جزئیات هرگونه بررسی تعمیر و نگهداری و بازرسی و به ویژه هرگونه اقدام شناساییشده و تأیید انجام آنها را ثبت کنید.
برخی از تعمیر و نگهداری ممکن است نیاز به ایزوله کردن ایمن دستگاه داشته باشند تا از راه اندازی تصادفی جلوگیری شود. ایزولاسیون الکتریکی ایمن به این معنی است که انرژی الکتریکی خاموش است و همچنین اقدامات احتیاطی مناسبی برای اطمینان از خاموش ماندن آن وجود دارد. باید از اتصال مجدد ناخواسته جلوگیری کرد - به عنوان مثال با شکستن 3 فاز توسط وسایل مکانیکی و داشتن یک سیستم قفل کردن.
سوئیچ انتخاب حالت
در مواردی که ماشینها طوری طراحی شدهاند که در حین تنظیم با حفاظهای قفل متحرک متحرک و/یا وسایل حفاظتی غیرفعال کار کنند، باید یک سوئیچ انتخاب حالت برای انتخاب بین حالتهای عملیات ماشینکاری و تنظیم ارائه شود. در حالت کارکرد تنظیم ماشین، اگر حفاظهای متحرک باز باشند و/یا وسایل حفاظتی غیرفعال باشند، هر گونه حرکت خطرناک فقط باید زمانی امکانپذیر باشد که چندین الزام از جمله:
1. چرخش دوک و حرکت تک محور توسط یک دستگاه کنترل/فعال نگهدارنده کنترل می شود.
۲. حرکت تک محوره باید به سرعت ۲ متر بر دقیقه یا گام ۱۰ میلیمتری محدود شود؛
3. اگر چرخش ابزار ارائه شده باشد باید حداکثر به 300 دور در دقیقه محدود شود و چرخش ابزار باید در کمتر از 2 چرخش پس از آزاد شدن کنترل نگهدارنده متوقف شود.
دستگاههای کنترل نگهدارنده و دستگاههای فعالکننده برای حرکت ابزار یا محورها باید روی صفحه کنترل اصلی و/یا روی مجموعه کنترلهای متحرک متصل به دستگاه توسط کابل ثابت یا بیسیم (در صورت وجود) قرار گیرند.
ماشینهای حکاکی با تغذیه دستی/تغذیه یکپارچه
اینها ماشینهای سربار/فریم C با یک دوک ابزار/سر کاری هستند که بالای یک میز قرار دارند. میز می تواند تا 3 جهت (X، Y و Z) حرکت کند. سرعت دویدن می تواند از 6000 دور در دقیقه تا 24 دور در دقیقه متفاوت باشد. قطعه کار معمولاً در جهت مخالف جهت دوک ابزار به دستگاه تغذیه می شود. این می تواند به صورت دستی مانند برخی از ماشین های قدیمی تر، به شکل 000 مراجعه کنید، یا با یک سیستم تغذیه یکپارچه قطعه کار که در آن قطعه کار در حین عملیات ماشینکاری نگه داشته و به صورت مکانیکی کنترل می شود.
نگهبانی از ابزار
نگهبان حلقه
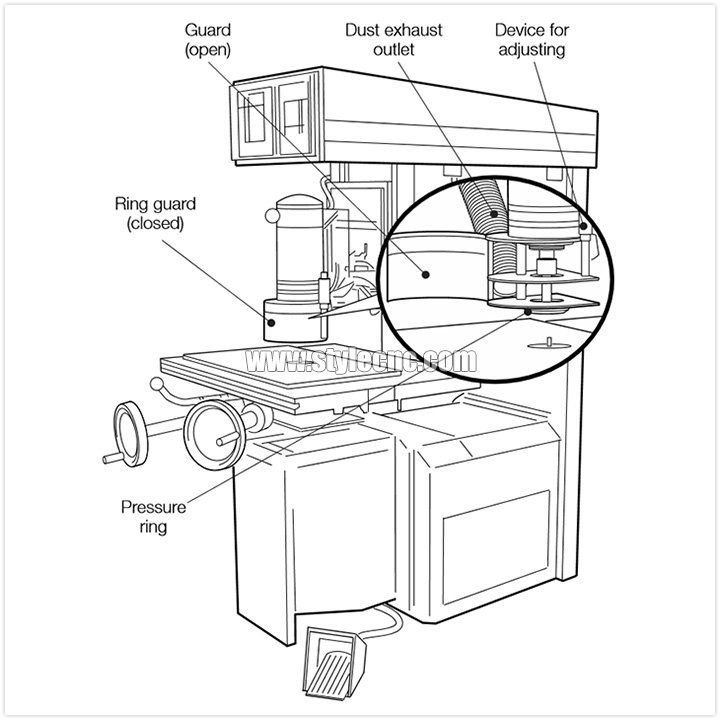
شکل 4
روتر سربار/فریم C دستی با محافظ حلقه ای که گزینه ای برای تعویض ابزار دارد.
باید یک حفاظ حلقه ای قابل تنظیم و خود بسته تعبیه شده باشد که از دسترسی به ابزار از بالا و از طرفین جلوگیری کند. حفاظ حلقه باید در حین ماشینکاری روی قطعه کار قرار گیرد و سطح زیرین آن موازی با میز باشد. این می تواند از یک تکه ساخته شود یا از یک حلقه فشار در ترکیب با یک محافظ پوششی تشکیل شده باشد که امکان تعویض ابزار را فراهم می کند، به عنوان مثال با استفاده از یک پوشش لولایی غیرقفل شده که می تواند به صورت دستی در حالت بسته قفل شود، به شکل 4 مراجعه کنید. برای به حداقل رساندن خطر پرتاب، محافظ حلقه باید نیرویی بین 50 تا 150 نیوتن به قطعه کار وارد کند.
قطر داخلی حفاظ حلقه باید به ابزاری با بیشترین قطری که دستگاه برای آن طراحی شده است اجازه نصب را بدهد. با این حال، اگر حداکثر قطر ابزار بیش از 80 میلی متر باشد، باید حداقل 2 حفاظ حلقه با قطرهای داخلی متفاوت وجود داشته باشد. حفاظ حلقه باید به تهویه خروجی محلی متصل باشد و از یکی از موارد زیر ساخته شود:
■ فولاد با ضخامت دیواره حداقل 1.5 میلی متر؛
■ آلیاژ سبک با ضخامت دیواره حداقل 3 میلی متر.
■ پلی کربنات با ضخامت دیواره حداقل 3 میلی متر؛
■ سایر مواد پلاستیکی با مقاومت ضربه ای حداقل برابر یا بهتر از پلی کربنات 3 میلی متری.
■ چدن با ضخامت دیواره حداقل 5 میلی متر.
تکیه گاه محافظ حلقه تکیه گاه محافظ حلقه باید به آن اجازه دهد که به طور خودکار با سر دوک حرکت کند و اجازه دهد که سطح پایینی آن به موازات میز، در هر موقعیتی که میز باشد، قرار گیرد. همچنین باید اجازه دهد تا محافظ حلقه تنظیم شود تا بتواند حداکثر طول ابزاری را که دستگاه برای آن طراحی شده است در نظر بگیرد. تنظیم باید بدون کمک ابزار امکان پذیر باشد.
ترمز
باید یک ترمز الکتریکی یا مکانیکی خودکار برای دوک ابزار در نظر گرفته شود تا در عرض ده ثانیه متوقف شود.
تجهیز
هرگونه فرز روتر مورد استفاده در ماشینهای حکاکی تک اسپیندل با تغذیه دستی/ تغذیه یکپارچه که قطر آنها بیش از ۱۶ میلیمتر باشد، باید از نوع محدودکننده براده باشد.