به روز شده در 2023/08/30 توسط مطالعه در ۲ دقیقه

چگونه می توان کیفیت دستگاه های برش لیزری را بررسی کرد؟

1. زبری

مقطع برش لیزری خطوط عمودی را تشکیل می دهد، عمق بافت سطح برش زبری سطح برش، خطوط کم عمق تر، بخش برش صاف تر است. زبری نه تنها ظاهر لبه ها را تحت تأثیر قرار می دهد، بلکه بر ویژگی های اصطکاک نیز تأثیر می گذارد، در بیشتر موارد لازم است زبری به حداقل برسد، بنابراین هر چه بافت کم عمق تر باشد، کیفیت برش بالاتر می رود.

2. عمودی بودن

اگر ضخامت ورق بیشتر شود 10mm، عمودی بودن لبه برش بسیار مهم است. دور از فوکوس، پرتو لیزر با توجه به محل فوکوس واگرا می شود و به سمت بالا یا پایین عرض متغیر برش می دهد. لبه برش خط عمودی چند میلی متر، لبه عمودی تر، کیفیت برش بالاتر است.

3. عرض برش

عرض کرف به طور کلی بر کیفیت برش تأثیر نمی گذارد، فقط در اجزای داخلی کانتور دقت ویژه تشکیل شده است، عرض برش مهم است. این به این دلیل است که عرض برش کانتور حداقل را تعیین می کند، هنگامی که ضخامت صفحه افزایش می یابد، عرض برش نیز افزایش می یابد. بنابراین می خواهید همان دقت بالا را تضمین کنید، مهم نیست که چقدر عرض برش است، قطعه کار در منطقه پردازش دستگاه برش لیزر باید ثابت باشد.

4. خطوط

صفحه ضخیم برش با سرعت بالا، فلز مذاب در پرتو لیزر عمودی زیر برش ظاهر نمی شود، اما در سمت پرتو لیزر به بیرون پاشیده می شود. در نتیجه، خطوط منحنی در لبه برش تشکیل می‌شوند و خطوط به دقت توسط پرتو لیزر دنبال می‌شوند. به منظور اصلاح مشکل، می توان نرخ تغذیه را در پایان فرآیند برش کاهش داد.

5. برر

ایجاد فرز عامل بسیار مهمی برای تعیین کیفیت برش لیزری است، زیرا حذف فرز نیاز به کار اضافی دارد، بنابراین میزان فرز جدی است و تا چه اندازه می تواند به طور مستقیم کیفیت برش را تعیین کند.

6. رسوب مواد

دستگاه برش لیزر قبل از شروع ذوب و سوراخ شدن سطح قطعه کار با یک لایه روغن روی سطح مایع مخصوص. گازی شدن و انواع مواد، مواد نیازی به استفاده از باد برای وزش برش ندارند، اما تخلیه به سمت بالا یا پایین نیز می تواند رسوب روی سطح را تشکیل دهد.

7. افتادگی و خوردگی

افتادگی و خوردگی اثرات نامطلوبی بر سطح لبه برش دارد و ظاهر را تحت تأثیر قرار می دهد. آنها در خطای برش ظاهر می شوند که معمولاً باید از آن اجتناب شود.

8. منطقه متاثر از گرما

در برش لیزری، ناحیه نزدیک بریدگی گرم می شود. در همان زمان، ساختار فلز تغییر می کند. به عنوان مثال، برخی از فلزات را می توان سخت کرد. منطقه متاثر از گرما به عمق ناحیه ای اطلاق می شود که توسط ساختار داخلی تغییر می کند.

9. تغییر شکل

اگر برش باعث گرم شدن قطعه شود، تغییر شکل می دهد. این به ویژه در پردازش خوب اهمیت دارد، زیرا پروفیل و قطعات اتصال معمولاً فقط چند میلی متر عرض دارند. کنترل توان لیزر و استفاده از پالس های کوتاه لیزری می تواند باعث کاهش داغ شدن قطعات شود تا از تغییر شکل جلوگیری شود.
برای مطالعه بیشتر

CNC (کنترل عددی کامپیوتری) چیست؟

2016-02-04قبلی

چگونه می توان حد مجاز خطای نوع داده را در برش لیزری برطرف کرد؟

2016-04-24بعدی

مقالات مرتبط

راهنمای لیزر ایر اسیست: چیستی، تنظیمات و گازهای کمکی
2026-09-075-Minute Read

راهنمای لیزر ایر اسیست: چیستی، تنظیمات و گازهای کمکی

کمک هوا، جریان گاز را از طریق نازل لیزر به نقطه برش فشار می‌دهد. این کار دود و بقایای مذاب را پاک می‌کند، از لنز محافظت می‌کند، شعله‌ها را خاموش می‌کند و کیفیت لبه را تیز می‌کند. فشارهای شروع معمول: 0.2 تا 1 بار برای حکاکی، 1 تا 3 بار برای CO2 برش، و ۶ تا ۱۶ بار برای گازهای برش الیاف فلزی.

تاثیر قطعات دستگاه برش فلز لیزر بر کیفیت نهایی
2019-04-282-Minute Read

تاثیر قطعات دستگاه برش فلز لیزر بر کیفیت نهایی

قطعات دستگاه برش لیزری با کیفیت بالا می تواند عملکرد سیستم را بهبود بخشد، که می تواند کیفیت برش نهایی پروژه های فلزی تمام شده را بهبود بخشد، در نهایت سود زیادی را برای همه مشتریان و شهرت خوب به ارمغان می آورد.

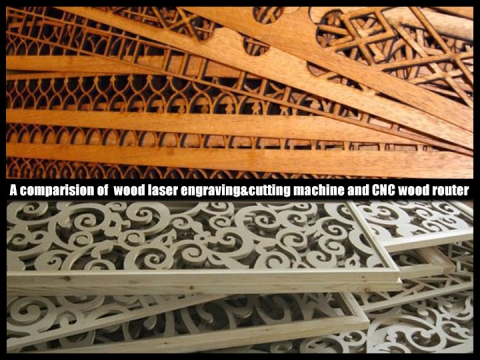
دستگاه برش حکاکی چوب لیزری VS روتر چوب CNC
2021-05-013-Minute Read

دستگاه برش حکاکی چوب لیزری VS روتر چوب CNC

دستگاه های برش لیزری چوب حکاکی به خوبی دستگاه های CNC برای نجاری نیستند، ما دستگاه حکاکی لیزری برش چوب و روتر چوب CNC را مقایسه می کنیم.

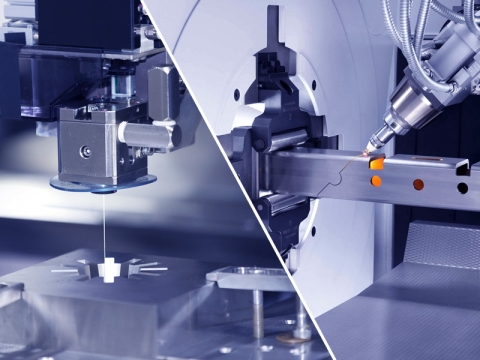
سیم EDM در مقابل برش لیزری: کدام یک برای شما بهتر است؟
2025-07-306-Minute Read

سیم EDM در مقابل برش لیزری: کدام یک برای شما بهتر است؟

تصمیم گیری بین سیم EDM و برش لیزری می تواند کمی مشکل باشد، این مقاله شباهت ها و تفاوت های آنها را توضیح می دهد تا به شما کمک کند انتخاب بهتری داشته باشید.

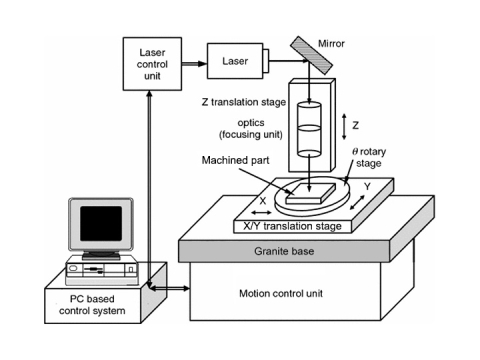
راهنمای سیستم ریزماشینکاری لیزری
2023-08-254-Minute Read

راهنمای سیستم ریزماشینکاری لیزری

سیستم ریزماشین کاری لیزری نوعی از فناوری ماشینکاری پرتو لیزر (LBM) برای تولید جهانی با برش لیزری، مارک لیزری، جوشکاری لیزری، حکاکی لیزری، درمان سطح لیزری و لیزر است. 3D چاپ

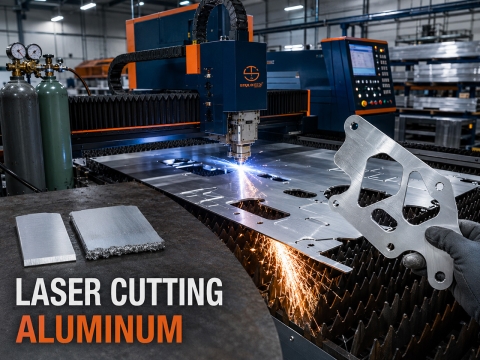
برش لیزری آلومینیوم: مشکلات، رفع مشکلات و محدودیت‌های ضخامت
2026-08-087-Minute Read

برش لیزری آلومینیوم: مشکلات، رفع مشکلات و محدودیت‌های ضخامت

آلومینیوم همزمان یکی از فلزاتی است که بیشترین برش لیزری را در صنعت دارد و بیشترین رزوه‌های عیب‌یابی را تولید می‌کند. این فلز پرتویی را که قرار است آن را ذوب کند، منعکس می‌کند، گرما را سریع‌تر از تقریباً هر فلز مهندسی دیگری از برش دور می‌کند و یک تفاله چسبنده در لبه پایینی ایجاد می‌کند که برش‌دهندگان فولاد هرگز مجبور نیستند به آن فکر کنند. این راهنما توضیح می‌دهد که چرا آلومینیوم با لیزر مبارزه می‌کند، 4 مشکلی را که تقریباً هر برش بد آلومینیوم را تشکیل می‌دهند، بررسی می‌کند و اعداد ضخامت بر حسب وات را ارائه می‌دهد که ادعاهای بازاریابی را از آنچه یک دستگاه در تولید به طور تمیز برش می‌دهد، جدا می‌کند.