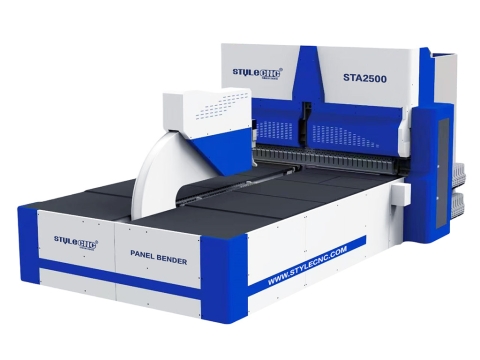
در زمان توافق شده و با بسته بندی خوب رسید. STB10032 از فولاد با استحکام بالا ساخته شده است که امکان خم شدن پایدار را حتی در شرایط عملیاتی با بار سنگین فراهم می کند. کنترلر CNC آن از توالی خم هوشمند و تشخیص در زمان واقعی با رابط کاربری لمسی کاربرپسند پشتیبانی می کند. علاوه بر این، STYLECNC یک شبکه پشتیبانی جهانی با عیبیابی از راه دور و تحویل سریع قطعات یدکی فراهم میکند. با این حال، به عنوان یک سیستم مبتنی بر هیدرولیک، STB10032 در مقایسه با دستگاههای خم کن پانل کاملاً اتوماتیک، به سطح نسبتاً بالاتری از نگهداری معمول نیاز دارد. در مجموع، این یک پرس برک هیدرولیک عالی است که عملکرد بالایی را با قیمتی (حدود ...) ارائه میدهد. $2۲۰۰۰)، که برای فروشگاههای در حال رشد نسبت به برندهای لوکس اروپایی و آمریکایی مقرون به صرفهتر است.
بهترین دستگاه پرس برک CNC برای خم کردن ورق فلزی در سال 2026
آخرین بروزرسانی: 2026-03-18 14:27:10
آیا در ساخت ورقهای فلزی به دنبال دستیابی به زوایای دقیق و ثابت هستید، چه با اجزای ریز و پیچیده سروکار داشته باشید و چه با قطعات سازهای بزرگ؟ خمکنهای CNC همه چیز را آسان میکنند. بیایید به تکنیکهای خمکاری خودکار در ساخت ورقهای فلزی صنعتی بپردازیم و بهترین پرس برک CNC دقیق خود را برای سال 2026 از بین آنها انتخاب کنیم. STYLECNC.
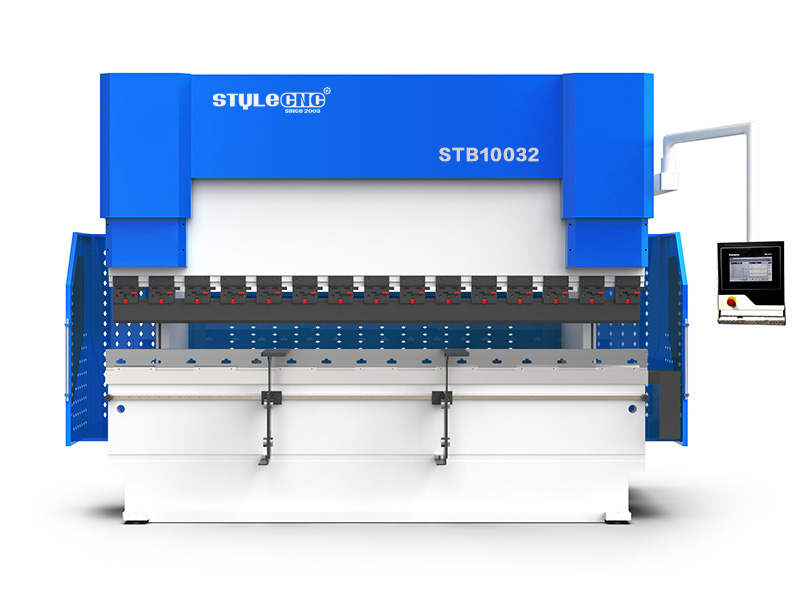
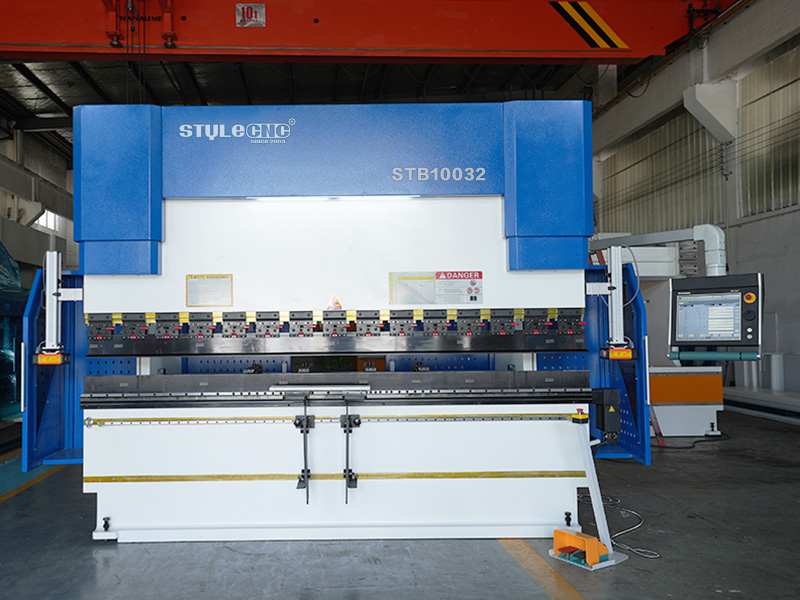
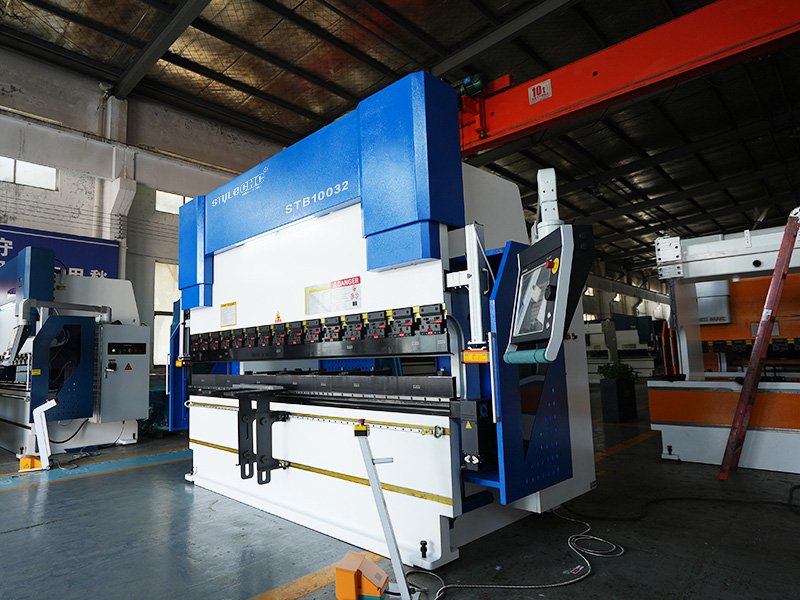
- نام تجاری - STYLECNC
- مدل - STB10032
- سازنده - شرکت ماشین آلات جنان استایل با مسئولیت محدود
- دسته بندی - CNC خم ماشین
$21,500 - $120,000 برای نسخههای پایه و حرفهای
- ۳۲۰ واحد موجود در انبار، هر ماه برای فروش موجود است
- رعایت استانداردهای CE از نظر کیفیت و ایمنی
- یک سال گارانتی محدود برای کل دستگاه (گارانتیهای تمدید شده برای قطعات اصلی موجود است)
- 30 روز ضمانت بازگشت وجه برای خرید شما
- پشتیبانی فنی رایگان مادام العمر برای کاربران نهایی و فروشندگان
- آنلاین (پیپال، علیبابا) / آفلاین (کارتهای T/T، نقدی و اعتباری)
- لجستیک جهانی و حمل و نقل بین المللی به هر کجا
دستگاه پرس برک CNC چیست؟
دستگاه پرس برک CNC یک دستگاه خم کن ورق فلز اتوماتیک است که در تولید صنعتی مورد استفاده قرار میگیرد، و در درجه اول برای خم کردن صفحات فلزی به قطعات فلزی با دقت بالا و اشکال دلخواه استفاده میشود.
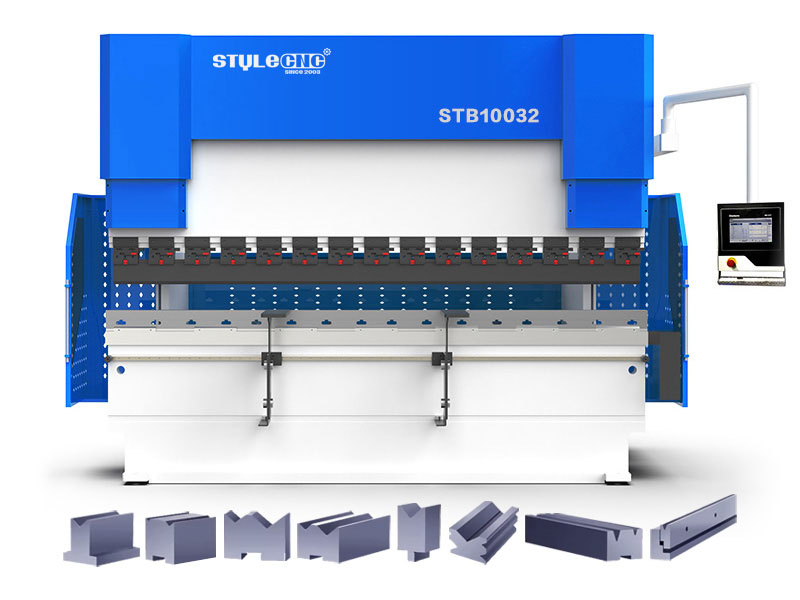
یک دستگاه پرس برک CNC شامل اجزای کلیدی از جمله قاب دستگاه، رم، میز کار و مجموعه گیج پشتی است. سیستم CNC به طور دقیق رم (قالب بالایی) و گیج پشتی را کنترل میکند تا به طور خودکار موقعیت ورق فلزی را برای هر عملیات خمکاری بعدی تنظیم کند، در نتیجه خطای انسانی را به حداقل میرساند و خمهای با کیفیت بالا را تضمین میکند.
دستگاه پرس برک CNC چگونه کار میکند؟
یک دستگاه پرس برک CNC از نرمافزار CAM تحت کنترل کامپیوتر برای تبدیل پارامترها - مانند ابعاد قطعه کار، نوع ماده و زوایای خمش وارد شده توسط اپراتور، یا فایلهای طراحی CAD که مستقیماً وارد میشوند - به کدهای دستوری استفاده میکند که محورها و ابزارهای خمکننده را برای حرکت در جهات مختلف و در زوایای مختلف هدایت میکنند و در نتیجه وظایف پیچیده شکلدهی را که شامل چندین مرحله خمکاری است، انجام میدهند.
دستگاههای پرس برک CNC چه کاری میتوانند انجام دهند؟
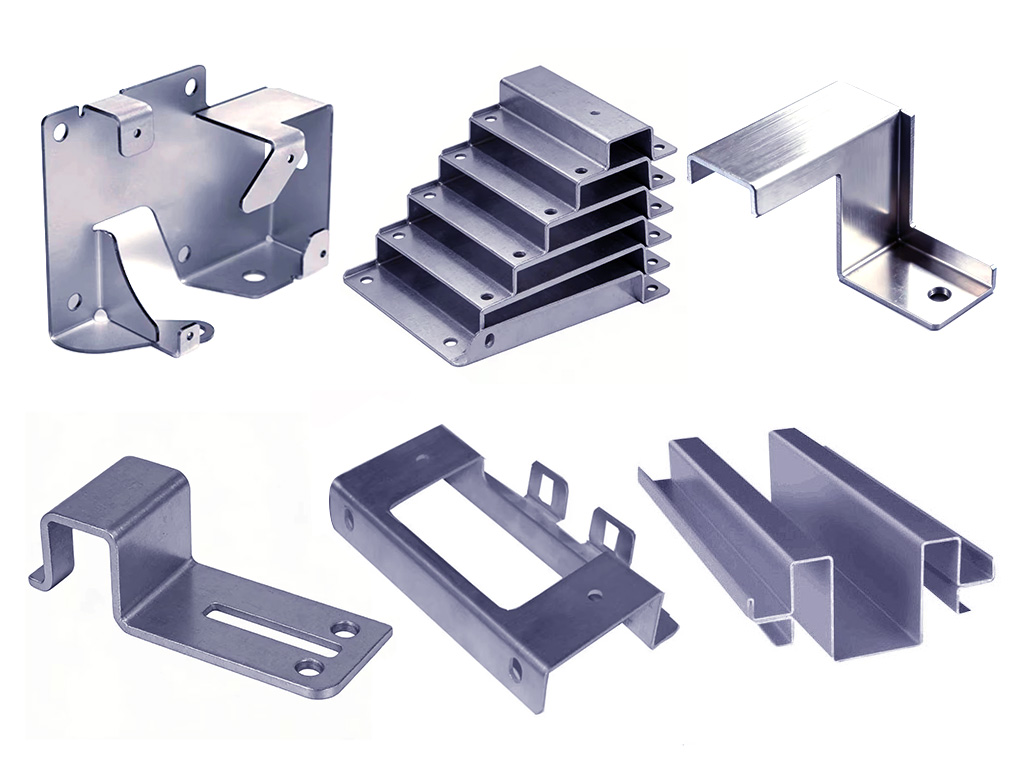
با استفاده از نرمافزار CAD/CAM برای محاسبه دقیق زوایای خمش و فشار مورد نیاز - و با تکیه بر عملکرد هماهنگ قالب بالایی (پانچ) و قالب پایینی (بلوک قالب) - یک دستگاه پرس برک CNC میتواند کارهایی مانند تا کردن، شکلدهی سفارشی و شکلدهی سازههای فلزی پیچیده مختلف را با استفاده از موادی مانند فولاد، آهن، آلومینیوم، برنج و مس انجام دهد. دستگاه پرس برک CNC به عنوان ابزاری ایدهآل برای دستیابی به تولید سریع و با حجم بالا و همچنین عملیات خمکاری که نیاز به دقت بسیار بالایی دارند، عمل میکند و آن را برای شکلدهی دقیق قطعات حیاتی هوافضا، ساخت شاسی و کابینت تجهیزات الکترونیکی، شکلدهی و ساخت دربها، سقفها و قطعات سازهای خودرو و همچنین طیف گستردهای از کاربردهای نمونهسازی محبوب کرده است.
مشخصات
| مدل | STB10032 | STB25041 | STB60060 |
|---|---|---|---|
| حداکثر نیروی خمشی | 1000KN | 2500KN | 6000KN |
| طول خم شدن | 3200mm | 4100mm | 6000mm |
| عرض بین ستونها | 2600mm | 3400mm | 4800mm |
| عمق گلو | 400mm | 400mm | 600mm |
| قد بلند | 480mm | 500mm | 670mm |
| سرعت سقوط سریع | 180mm/s | 130mm/s | 90mm/s |
| سرعت کار | 0-10mm/s | 0-8mm/s | 0-7mm / s |
| سرعت بازگشت | 160mm/s | 120mm/s | 90mm/s |
| قدرت موتور اصلی | 7.5KW | 18.5KW | 51KW |
| ابعاد (L × W × H) | 3700 × 1930 × 2630mm | 4700 × 2120 × 2820mm | 6200 × 2700 × 4750mm |
| وزن دستگاه W8 (کیلوگرم) | 8000 | 14800 | 59000 |
| ضخامت خمش (توجه: با خم شدن به طول ۳۰۰0mm) | فولاد کربنی ≤ 3 میلیمتر | فولاد کربنی ≤ 7 میلیمتر | ≤ 12mm فولاد کربن |
| ≤ 2mm فولاد ضد زنگ | ≤ 45mm فولاد ضد زنگ | ≤ 75mm فولاد ضد زنگ | |
| ≤4.5mm آلومینیوم | ≤10mm آلومینیوم | ≤18mm آلومینیوم |
ویژگی های کلیدی
ساختار مکانیکی
ساختار دستگاه پرس برک CNC در درجه اول شامل قاب دستگاه، پایههای عمودی، رام (لغزنده)، میز کار، سیلندرهای هیدرولیک اصلی و مجموعه گیج پشتی است. همه اجزا تحت آنالیز المان محدود (FEA) قرار گرفتهاند و 3D بهینهسازی نرمافزاری برای تضمین استحکام و سختی استثنایی. هر جزء ساختاری دارای طراحی بدیع است - که در عمل مستحکم، بادوام و پایدار است - و در نتیجه عملکرد کلی و عمر مفید دستگاه را به طور قابل توجهی افزایش میدهد.
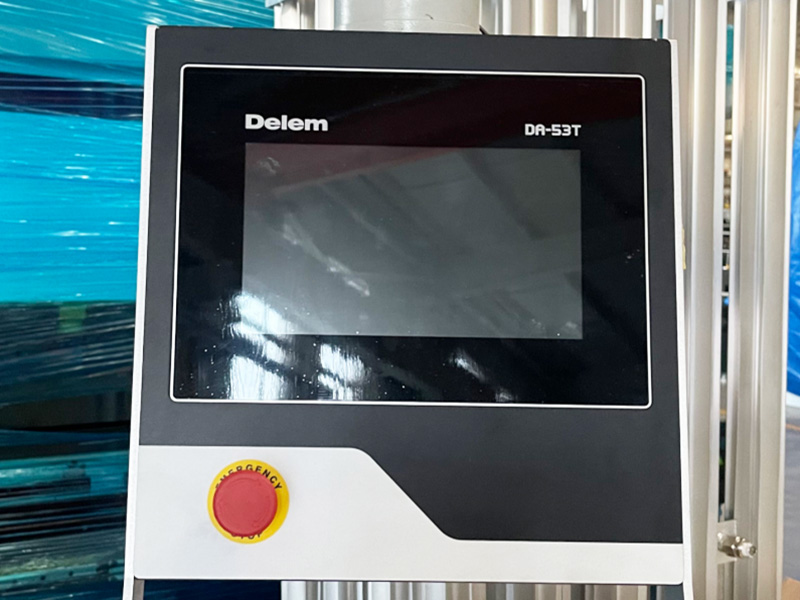
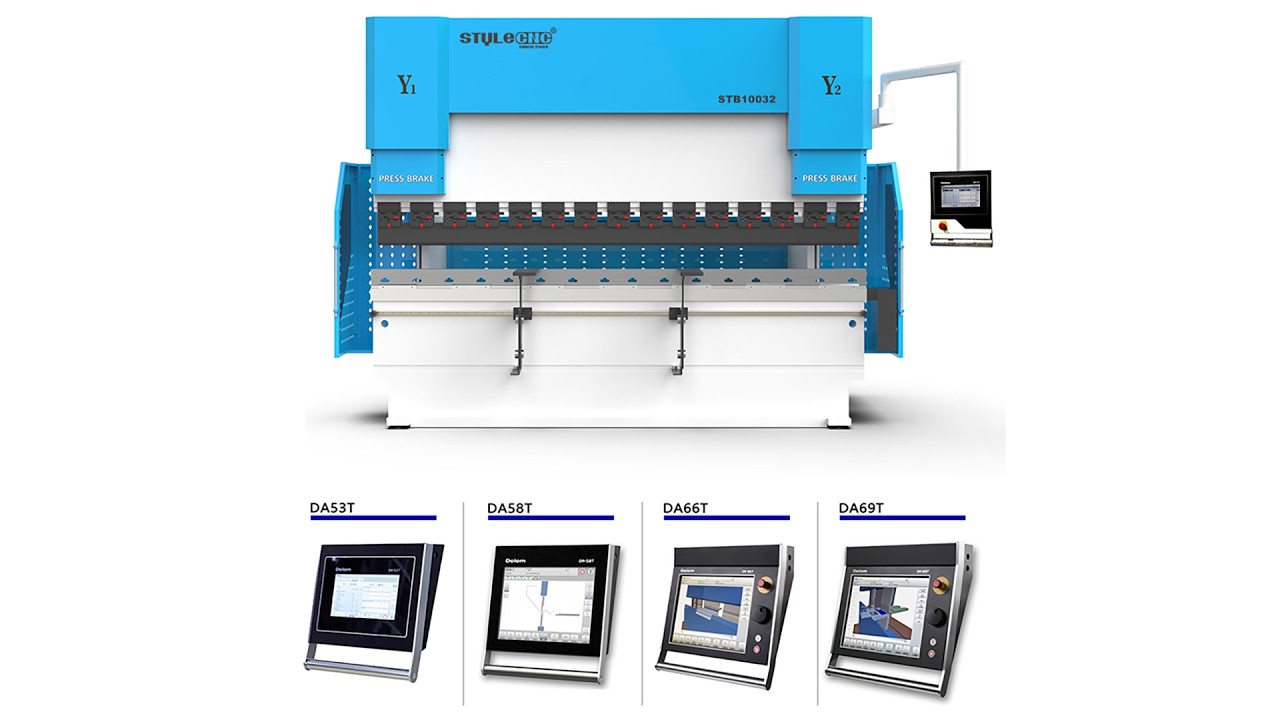
سیستم کنترل DELEM 53T (هلند)
• نمایشگر رنگی ۱۰.۱ اینچی با وضوح بالا.
• محاسبه خودکار طول خمش قطعه کار.
• برنامه نویسی گرافیکی دو بعدی با صفحه نمایش لمسی.
• از کنترل ۴+۱ محور پشتیبانی میکند.
• رابط یو اس بی.
سیستم هیدرولیک رکسروت (آلمان)
شیرهای هیدرولیک رکسروت از دوام استثنایی و مقاومت در برابر فشار بالا برخوردارند و عملکرد قابل اعتمادی را حتی در شرایط عملیاتی دشوار تضمین میکنند.
دستگاههای پرس برک CNC با این شیرها از حالتهای عملیاتی متنوعی پشتیبانی میکنند - از جمله پایین آمدن سریع، پایین آمدن آهسته، خم شدن با سرعت کاری، بازگشت سریع و عملکردهای توقف اضطراری - در نتیجه انعطافپذیری عملیاتی و ایمنی را به میزان قابل توجهی افزایش میدهند.
موتور الکتریکی
این سری از موتورها به طور خاص برای برآورده کردن الزامات گشتاور راهاندازی بالا طراحی شدهاند و کاملاً مطابق با استانداردهای بینالمللی IEC هستند و سازگاری و سهولت نگهداری را در طیف وسیعی از کاربردها تضمین میکنند.
این موتورها عملکرد عملیاتی فوقالعادهای را با سطح سر و صدای بسیار کم و لرزش بالا، همراه با قابلیت اطمینان بالا، ارائه میدهند که به طور مؤثر تجربه کاربر را بهبود میبخشد و طول عمر کلی سیستم را افزایش میدهد.
سیستم الکتریکی
تمام اجزای اصلی از قطعات اصلی اشنایدر الکتریک (فرانسه) استفاده میکنند که به طور مؤثر دوام و پایداری سیستم را افزایش میدهد تا عمر مفید بیشتری برای تجهیزات تضمین شود.
کابینت الکتریکی دارای طراحی تطبیقی همراه با قابلیتهای برتر ضد تداخل است که عملکرد پایدار و قابل اعتماد سیستم الکتریکی را تضمین میکند.
سروو موتورها و درایوها
به لطف قابلیتهای کنترل دقیق، سروو موتورها امکان موقعیتیابی و کنترل حرکت بسیار دقیقی را فراهم میکنند. این امر برای کاربردهایی که به بالاترین سطوح دقت تنظیم دقیق و تکرارپذیری حرکت نیاز دارند، بسیار مهم است.
گیره سریع
قالبها را میتوان از پایین یا کنار نصب و تعویض کرد. این طراحی نه تنها زمان لازم برای تعویض قالب را به شدت کاهش میدهد - و در نتیجه راندمان کار را افزایش میدهد - بلکه ظرفیت تحمل بار تجهیزات را نیز افزایش میدهد.
انگشتان سنج عقب
مجموعه گیج پشتی دستگاه مجهز به پیچهای ساچمهای با دقت بالا و انگشتیهای گیج پشتی قابل تنظیم است که موقعیتیابی دقیق برای انواع مختلف قالبهای بالایی (پانچها) را تضمین میکند.
علاوه بر این، این مجموعه دارای عملکرد تنظیم دستی h8 است که به طور قابل توجهی قابلیت انطباق دستگاه را افزایش میدهد و آن را قادر میسازد تا نیازهای خمکاری طیف گستردهای از انواع قالبهای بالایی را برآورده کند.
سیستم کنترل همگامسازی
این سیستم کنترل همگامسازی، همگامسازی دقیق حرکات خمشی را از طریق تعامل هماهنگ مقیاسهای نوری دوگانه و یک مکانیسم ساختاری لولایی تضمین میکند. این مکانیسم نه تنها به طور مؤثر از سایش ریلهای راهنما و آسیب ناشی از بار بیش از حد جلوگیری میکند، بلکه قابلیت بازخورد در زمان واقعی مقیاسهای نوری نیز دقت موقعیتیابی را افزایش میدهد.
سیستم جبران انحراف مکانیکی
جدول جبران مکانیکی از بلوکهای گوهای که تحت پردازش و عملیات حرارتی تخصصی قرار گرفتهاند، مونتاژ میشود. مقدار جبران جابجایی نسبی برای هر مجموعه از گوهها با دقت بر اساس تغییر شکل احتمالی تیرهای بالایی و پایینی در طول حالت عملیاتی دستگاه طراحی شده است. سیستم کنترل CNC به طور خودکار جبران مورد نیاز برای تیرهای بالایی و پایینی را بر اساس شرایط بار واقعی در طول فرآیند خمکاری محاسبه میکند. سپس به طور خودکار حرکت نسبی بلوکهای گوه را کنترل میکند تا به طور موثر انحراف و تغییر شکل تیرها تحت بار را خنثی و جبران کند. این مکانیسم جبران مکانیکی فرآیند تولید ابزار ماشینی را به طور قابل توجهی ساده میکند و یک راه حل از نظر فنی پیشرفتهتر و از نظر عملیاتی قابل اعتمادتر را ارائه میدهد. علاوه بر این، این سیستم هرگونه خطرات احتمالی مرتبط با نشت سیال را از بین میبرد و کنترل دقیقتر و صحیحتری را تضمین میکند.
سیستم جبران خمش
سیستم جبران انحراف قاب جانبی: این سیستم که توسط یک تیم فنی متخصص توسعه یافته است، برای رفع مشکل تغییر شکل در قابهای جانبی (دهانهها) دستگاه در طول فرآیند خمکاری طراحی شده است. این سیستم از یک ساختار "نوع C" - مستقل از دیوارههای قاب اصلی دستگاه - استفاده میکند و به یک مکانیسم تنظیم خودکار تعادل تخصصی مجهز است. این سیستم با مقابله مؤثر با تغییر شکل قابهای جانبی ناشی از نیروهای واکنش، از انحرافات دقت که در غیر این صورت ممکن است از خطاهای موقعیتیابی در مقیاسهای نوری ناشی شود، جلوگیری میکند و در نتیجه دقت عملیات خمکاری را تضمین میکند.
ماژول کشش جلو
سینی جلویی توسط غلتکها پشتیبانی میشود و به صورت دستی در امتداد ریلهای خطی در جهت محور Z به چپ و راست میلغزد. ارتفاع 8 آن نیز به راحتی از طریق یک دسته قابل تنظیم است. علاوه بر این، بسته به نیازهای خاص، این سینی میتواند به صورت اختیاری به یک تیر عرضی کشیده مخصوص با عملکرد موقعیت پارکینگ مجهز شود.
ویژگی های اختیاری
• قابلیت توسعه چند محوره اختیاری را ارائه میدهد که امکان اضافه کردن یک محور C (محور چرخشی) و یک محور W (محور جبران) را برای برآورده کردن الزامات خمش قطعات کار با شکل پیچیده فراهم میکند.
• پردههای نوری ایمنی لیزری اختیاری برای ارائه سطح بالاتری از حفاظت ایمنی به اپراتورها موجود است. این پردهها با داشتن مقاومت قوی در برابر تداخل الکترومغناطیسی و نوری، به طور مؤثر سطح ایمنی پرسنل را افزایش میدهند و عملکرد قابل اعتماد تجهیزات را در طیف وسیعی از محیطها تضمین میکنند.
چگونه یک دستگاه پرس برک CNC را راه اندازی کنیم؟
مرحله 1: برق روشنمنبع تغذیه اصلی را روشن کنید، سوئیچ روی پنل کنترل را بزنید و سپس پمپ روغن را روشن کنید. باید صدای کار کردن پمپ روغن را بشنوید، با این حال، دستگاه در این مرحله هیچ عملیات خمکاری انجام نمیدهد.
مرحله 2: تنظیم سکته مغزیتنظیم دقیق تنظیمات ضربه قبل از عملیات بسیار مهم است و قبل از خمکاری واقعی باید یک آزمایش انجام شود. هنگامی که قالب بالایی به پایینترین نقطه خود میرسد، باید فاصلهای حداقل به اندازه ضخامت ورق فلزی حفظ شود. عدم انجام این کار منجر به آسیب به قالبها و دستگاه خواهد شد. مکانیزم تنظیم ضربه معمولاً دارای یک عملکرد تنظیم سریع الکتریکی است.
مرحله 3: انتخاب قالب V شکلبر اساس ضخامت ورق فلزی که قرار است پردازش شود، دهانه (شیار) مناسب برای قالب V شکل را انتخاب کنید.
مرحله 4: تنظیم گیج عقبگیج پشتی معمولاً دارای یک عملکرد تنظیم سریع برقی و یک مکانیسم تنظیم دقیق دستی است. روش تنظیم مشابه روشی است که برای ماشینهای برش استفاده میشود.
مرحله 5: خم شدن را شروع کنیدبرای شروع عملیات خمکاری، پدال پایی را فشار دهید. برخلاف عملکرد دستگاه برش، فرآیند خمکاری در دستگاه پرس برک CNC میتواند در هر زمانی متوقف شود، رها کردن پدال پایی بلافاصله حرکت رو به پایین دستگاه را متوقف میکند، در حالی که فشار دادن مجدد آن، حرکت رو به پایین را از سر میگیرد.
اقدامات احتیاطی برای کار با دستگاههای پرس برک CNC
• به شدت به مقررات ایمنی اپراتوری ماشین ابزار پایبند باشید و تجهیزات حفاظت فردی تجویز شده را بپوشید.
• قبل از شروع، موتور، سوئیچها، سیمکشیها و اتصالات اتصال زمین را به دقت بررسی کنید تا از عملکرد صحیح و اتصال محکم آنها اطمینان حاصل شود. تأیید کنید که تمام اجزای کنترل و دکمهها در موقعیت صحیح خود قرار گرفتهاند.
• همترازی و محکم بسته شدن قالبهای بالایی و پایینی را بررسی کنید، تأیید کنید که همه دستگاههای موقعیتیابی، الزامات خاص قطعه کار در حال پردازش را برآورده میکنند.
• اگر اسلاید بالایی و محورهای مختلف تعیین موقعیت در حال حاضر در موقعیت اصلی (مبدا) خود نیستند، برنامه "بازگشت به خانه" را اجرا کنید.
• پس از روشن کردن دستگاه، اجازه دهید ۱ تا ۲ دقیقه بدون حرکت کار کند و اسلاید بالایی را ۲ تا ۳ بار با تمام سرعت بچرخاند. در صورت مشاهده هرگونه صدای غیرعادی یا نقص فنی، دستگاه را فوراً متوقف کنید؛ مشکل را برطرف کنید و تنها پس از تأیید عملکرد عادی همه چیز، عملیات را از سر بگیرید.
• در حین کار، یک فرد تعیینشده باید به عنوان فرمانده مرکزی عمل کند تا هماهنگی نزدیک بین اپراتور دستگاه و پرسنل تغذیه/نگهدارنده مواد تضمین شود. سیگنال خم شدن فقط پس از تأیید قرارگیری همه پرسنل کمکی در مناطق امن، میتواند صادر شود.
• هنگام خمکاری ورق فلزی، ماده باید محکم بسته شود تا از بلند شدن آن در حین فرآیند خمکاری که می تواند منجر به آسیب دیدگی پرسنل شود، جلوگیری شود.
• تنظیمات قالب گیره ورق فلزی باید تنها پس از قطع برق و توقف کامل دستگاه انجام شود.
• هنگام تنظیم عرض دهانه قالب پایینی متغیر، مطمئن شوید که هیچ ماده ای با قالب پایینی در تماس نباشد.
• در حین کار، هیچ پرسنلی مجاز به ایستادن پشت دستگاه ابزار نیست.
• از خم کردن ورق فلزی فقط در یک انتهای دستگاه خودداری کنید؛ بار را به طور مساوی در سراسر تیر خمش توزیع کنید.
• اگر در حین کار دستگاه مشاهده شد که قطعه کار یا قالب ها تراز نیستند، فوراً دستگاه را متوقف کنید تا اصلاحات لازم انجام شود. تلاش برای تنظیمات دستی در حین حرکت دستگاه اکیداً ممنوع است، زیرا این کار خطر شدید آسیب دیدگی دست را به همراه دارد.
• سعی نکنید صفحات آهنی بیش از حد ضخیم، صفحات فولادی عملیات حرارتی شده (کوئینچ شده)، فولادهای آلیاژی درجه بالا، میله های مربعی یا هر ماده ای که از محدودیت های عملکرد مشخص شده دستگاه خمش فراتر رفته است را خم کنید، زیرا انجام این کار ممکن است باعث آسیب به ابزار ماشین شود.
• مرتباً همترازی قالبهای بالایی و پایینی را بررسی کنید، و تأیید کنید که مقادیر فشارسنج با پارامترهای مشخصشده مطابقت دارند.
• در صورت بروز هرگونه شرایط غیرعادی، دستگاه را فوراً متوقف کنید؛ علت را بررسی کرده و مشکل را به سرعت حل کنید.
• قبل از خاموش کردن دستگاه، بلوکهای چوبی را روی قالب پایینی زیر هر دو سیلندر هیدرولیک قرار دهید و اسلاید بالایی را روی این بلوکها پایین بیاورید.
• ابتدا از برنامه سیستم کنترل خارج شوید، و سپس منبع تغذیه اصلی را جدا کنید.
مشتریان می گویند - حرف های ما را همه چیز نگیرید. آنچه را که مشتریان در مورد محصولات و خدمات ما خریداری کرده، مالک یا تجربه کرده اند، می گویند.
Srbriak
برای مطالعه بیشتر
بدون محصول قبلی
محصولات مرتبط