برای دههها این بحث به صورت یک رقابت مطرح شده است: 3D چاپ در مقابل ماشینکاری CNC، جمع در مقابل تفریق، لایه به لایه در مقابل تراشه به تراشه. صنایعی که بیشترین مواد را جابجا میکنند، از جمله هوافضا، انرژی و پزشکی، تا حد زیادی این بحث را با ترکیب هر دو حل کردهاند. تولید ترکیبی به معنای استفاده از فرآیندهای افزایشی و کاهشی با هم، گاهی اوقات درون یک دستگاه واحد، برای تولید قطعاتی است که هیچ یک از فرآیندها به تنهایی نمیتوانند آنها را بسازند. این راهنما پوشش میدهد که تولید ترکیبی در واقع چیست، چگونه با گردشهای کاری افزایشی خالص و کاهشی خالص مقایسه میشود، چه حوزههایی در آن قویترین جایگاه را به دست آورده است، و در کجا STYLECNC قابلیت قالبگیری متناسب است. برای موارد زیر 3D چاپ در مقابل پرایمر حکاکی CNC، به 3D چاپگر در مقابل 3D مقایسه روتر CNC.
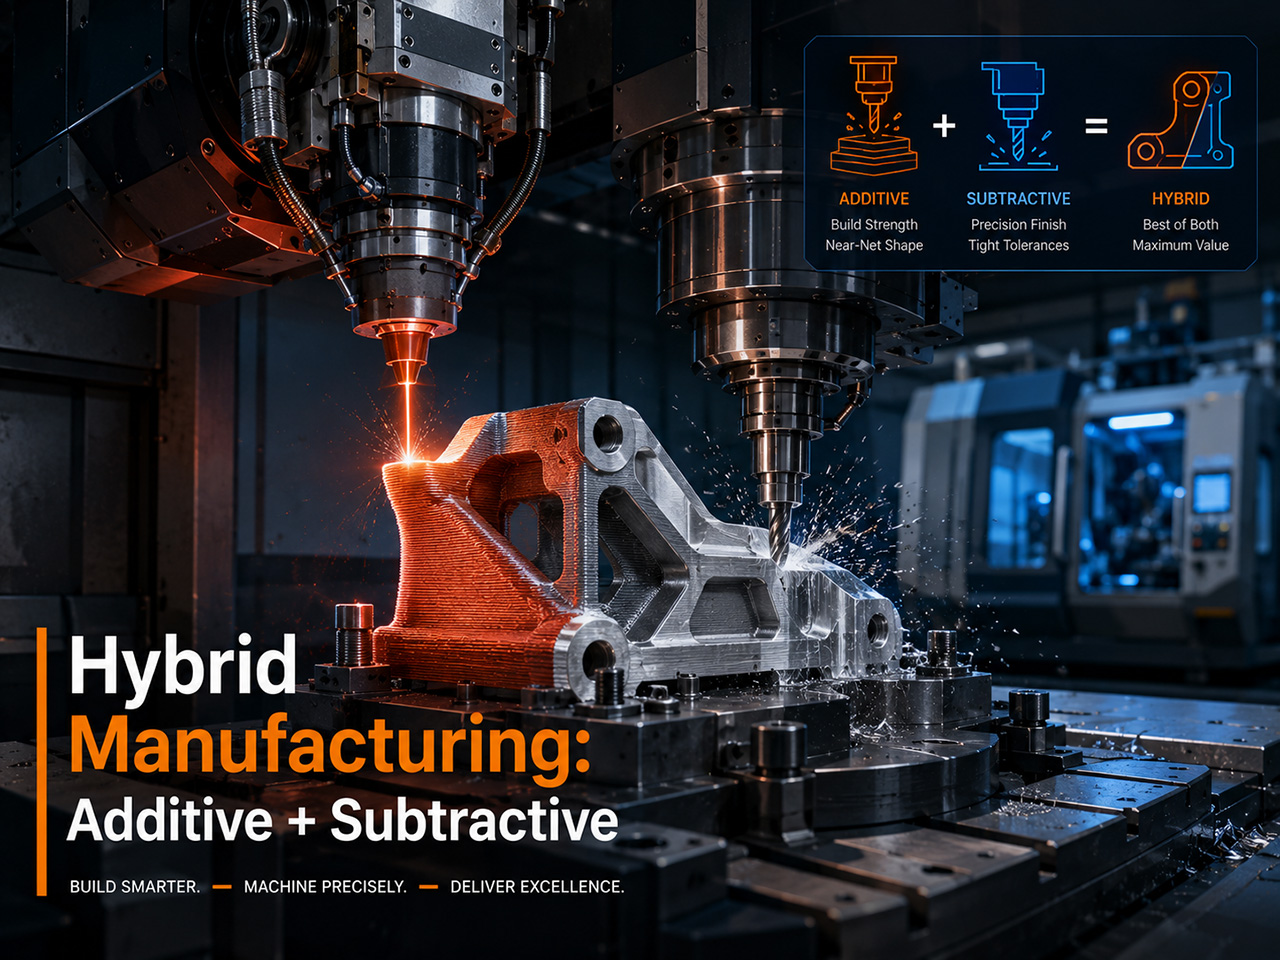
تولید ترکیبی چیست؟
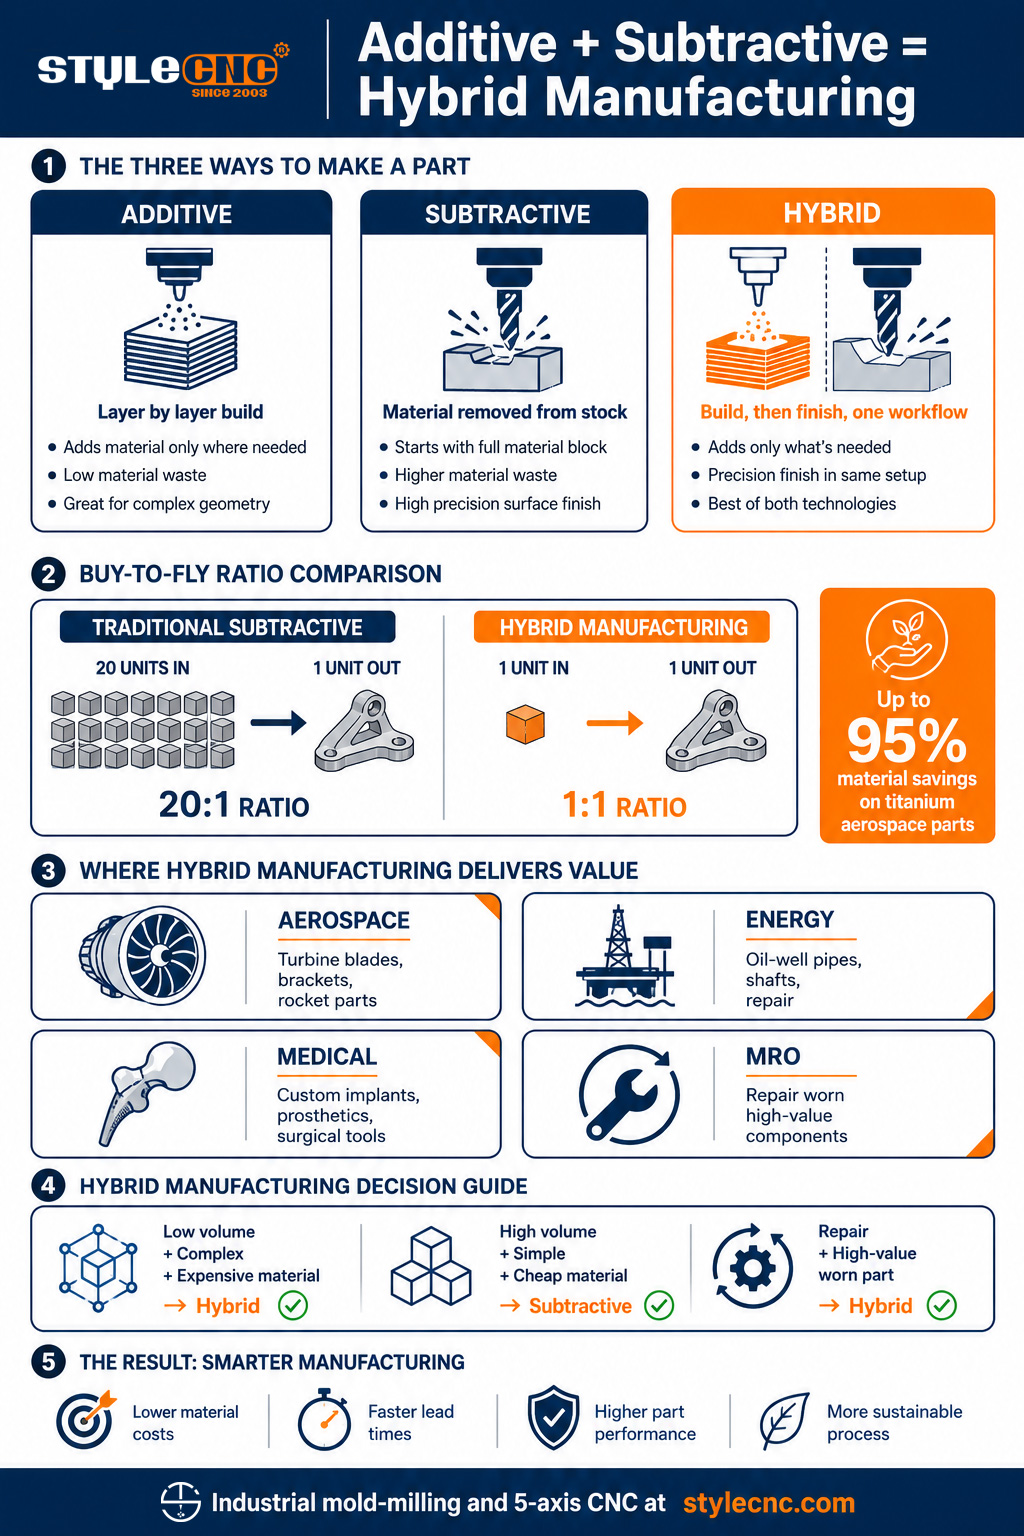
تولید ترکیبی، افزایشی (3D چاپ یا رسوب فلز) و فرآیندهای کاهشی (ماشینکاری CNC) را در یک گردش کار یا یک دستگاه واحد قرار میدهد. مرحله افزایشی، هندسهای تقریباً به شکل نهایی از پودر فلز یا سیم میسازد و مرحله کاهشی، سطوح بحرانی، ویژگیهای داخلی و ابعاد با تلرانس دقیق را در همان تنظیمات تکمیل میکند.
تولید ترکیبی به دو شکل اصلی وجود دارد. نوع اول، هیبرید تک ماشینه است که در آن هدهای رسوب افزایشی و اسپیندلهای فرز CNC محفظه، محورها و پوشش کاری یکسانی را به اشتراک میگذارند. DMG MORI Lasertec 65 3D، Mazak Integrex i-400AM و Okuma LASER EX نمونههایی هستند که بیشترین استناد را به آنها شده است. مورد دوم، هیبرید گردش کار است که در آن ... 3D چاپگر قطعه را میسازد و یک دستگاه CNC جداگانه آن را تکمیل میکند، و هر دو فرآیند به صورت یک خط لوله پیوسته مدیریت میشوند. هر دو شکل در ادبیات صنعت به عنوان تولید ترکیبی شناخته میشوند.
ویژگی متمایز، قصد و نیت است. مغازهای که یک 3D چاپخانه در یک گوشه و کارخانه در گوشه دیگر لزوماً تولید ترکیبی انجام نمیدهد. کارگاهی که قطعات را با علم به اینکه برخی از ویژگیها تقریباً به شکل نهایی چاپ میشوند و برخی دیگر با تلرانس ماشینکاری میشوند، طراحی میکند، صرف نظر از اینکه این دو فرآیند از یک دستگاه واحد استفاده کنند یا خیر، تولید ترکیبی انجام میدهد.
مقایسهی قطعی افزایشی، کاهشی و ترکیبی
جدول زیر، سه رویکرد را بر اساس عواملی که انتخاب فرآیند را در محیطهای تولیدی هدایت میکنند، مقایسه میکند. این مقایسه به عنوان یک هدف Featured-Snippet برای خریدارانی که در حال تحقیق در مورد گزینههای خود هستند، ساخته شده است.
| عامل | افزودنی (3D چاپ) | تفریق (CNC) | ترکیبی |
|---|---|---|---|
| رویکرد ساخت | رسوب لایه به لایه فلز یا پلیمر | برداشتن مواد از یک بلوک جامد | رسوبگذاری نزدیک به شکل نهایی به همراه ماشینکاری نهایی |
| آزادی هندسی | بالاترین، شامل شبکهها و کانالهای داخلی | محدود به دسترسی ابزار و هندسهی قطعه | آزادی رسوبگذاری را با دقت ماشینکاری ترکیب میکند |
| ضایعات مواد (خرید برای پرواز) | نزدیک به ۱:۱ برای اکثر قطعات | تا 20:1 برای قطعات پیچیده هوافضا | حتی در آلیاژهای هوافضا به نسبت ۱:۱ نزدیک میشود |
| پرداخت سطح | معمولاً پسپردازش لازم است | Ra 1.6 تا 3.2 مستقیماً از دستگاه خارج می شود | پرداخت ماشینکاری شده روی سطوح بحرانی |
| نقطه مطلوب حجم تولید | ۱ تا ۵۰ قطعه در هر طرح | بیش از ۱۰۰ قطعه که ابزارآلات آنها مستهلک میشود | قطعات کم حجم، پیچیده و با ارزش بالا |
| هزینه ابزار | هیچ | پیشپرداخت بالا برای وسایل و ابزار | متوسط، هنوز به وسایل جانبی نیاز است |
| زمان چرخه به ازای هر قطعه | ۵ تا ۱۵ ساعت معمول برای فلز | ۳۰ تا ۹۰ دقیقه معمول برای فلز | سریعتر از افزودنی خالص روی قطعات نهایی |
| سرمایه گذاری | بسته به فناوری، از ۱۰ هزار تا ۱ میلیون دلار آمریکا | ۳۰ تا ۵۰۰ هزار دلار برای CNC صنعتی | ۱ تا ۲ میلیون دلار آمریکا برای سیستمهای هیبریدی تک ماشینه |
| بهترین تناسب | نمونههای اولیه، هندسه پیچیده، پزشکی سفارشی | تیراژ تولید، تلورانسهای دقیق، فلزات سخت | هوافضا، انرژی، MRO، خنککاری تطبیقی قالب |
قابل توجهترین تفاوت، نسبت خرید به پرواز است. ماشینکاری سنتی کاهشی براکتهای هوافضای تیتانیومی اغلب ۹۵ درصد از مواد اولیه را به صورت براده برمیدارد و منجر به نسبتهایی تا ۲۰:۱ میشود. تولید هیبریدی ابتدا فرمهای تقریباً به شکل نهایی را میسازد، سپس فقط سطوح بحرانی را ماشینکاری میکند و این نسبت را به ۱:۱ نزدیک میکند. در سوپرآلیاژهای نیکل و تیتانیوم که صدها دلار در هر کیلوگرم هزینه دارند، این صرفهجویی در مواد به تنهایی سرمایهگذاری را برای بسیاری از تولیدکنندگان هوافضا و انرژی توجیه میکند.
نحوه کار تولید ترکیبی
تولید ترکیبی سه فناوری اصلی را با هم ترکیب میکند: یک سیستم رسوبگذاری، یک سیستم ماشینکاری CNC و نرمافزار یکپارچه CAD/CAM که هر دو فرآیند را برای یک مدل قطعه برنامهریزی میکند.
رسوب انرژی هدایتشده بهعلاوه فرزکاری ۵ محوره
الگوی صنعتی غالب، رسوب انرژی هدایتشده (DED) همراه با فرزکاری ۵ محوره است. یک پرتو لیزر یا الکترون، پودر یا سیم فلزی را هنگام عبور از یک نازل هم محور ذوب میکند و ویژگیهای تقریباً به شکل نهایی را لایه به لایه ایجاد میکند. سپس همین دستگاه از سر رسوب به یک اسپیندل فرزکاری تغییر میکند و سطوح بحرانی را تا تلرانس پرداخت میکند. DMG MORI Lasertec 65 3D و Mazak Integrex i-400AM پیادهسازیهای مرجع هستند. طبق پوشش صنعت، Lasertec 65 3D قطعاتی تا قطر ۵۰۰ میلیمتر را مدیریت میکند و رسوبدهی مواد ۵ محوره را با فرزکاری کامل ۵ محوره در یک محفظه واحد ترکیب میکند.
پودر بستر فیوژن پلاس پرداخت کاهشی
الگوی دوم از همجوشی بستر پودری (PBF) برای چاپ قطعه در یک دستگاه استفاده میکند، سپس آن را به ... منتقل میکند. آسیاب CNC برای پرداخت نهایی. این گردش کار در کارگاههای کوچک رایجتر است زیرا از هزینه سرمایهای یک ماشین یکپارچه جلوگیری میکند. در این روش، بین جابجایی قطعات و نصب مجدد آنها بین فرآیندها، تعادل برقرار میشود. پلتفرمهای Matsuura Lumex و Sodick OPM این گردش کار را برای قطعات کوچکتر و پیچیدهتر در یک دستگاه واحد فشرده میکنند.
فرزکاری CNC با افزودنی قوس سیمی
تولید افزایشی قوس سیمی (WAAM) از یک سر جوشکاری برای رسوب مواد با سرعت بسیار بالاتر از روشهای مبتنی بر پودر استفاده میکند، که اغلب با فرزکاری 5 محوره برای پرداخت نهایی ترکیب میشود. Mazak Variaxis j-600AM از این رویکرد استفاده میکند. WAAM برای سازههای بزرگ در هوافضا و انرژی که در آنها سرعت رسوبگذاری بیش از وضوح خوب اهمیت دارد، مورد توجه است. هر الگو فلسفه طراحی بنیادی یکسانی را به اشتراک میگذارد: ساخت کارآمد نزدیک به شکل نهایی، سپس ماشینکاری برای دقت.
انتخاب بین این سه الگو به اندازه قطعه، جنس و دقت مورد نیاز بستگی دارد. DED با فرزکاری ۵ محوره، در قطعات هوافضا و انرژی بزرگ که قطر قطعه از ۲۰۰ میلیمتر بیشتر است و از سوپرآلیاژهای تیتانیوم یا نیکل استفاده میشود، غالب است. PBF با پرداخت کاهشی، قطعات پیچیدهتر و کوچکتر زیر ۲۰۰ میلیمتر را که جزئیات سطح بیشتر از سرعت ساخت اهمیت دارد، مدیریت میکند. WAAM با فرزکاری CNC، کارهای ساختاری بسیار بزرگی را انجام میدهد که در آنها سرعت رسوبگذاری عامل راهگاهی است و الزامات پرداخت سطح متوسط است. اکثر کارگاههای ترکیبی درجه تولید، در نهایت بیش از یکی از این الگوها را به کار میگیرند و فرآیند را با قطعه تطبیق میدهند، به جای اینکه هر قطعه را مجبور به عبور از یک دستگاه کنند.
کاربردهای صنعتی: هوافضا، انرژی، پزشکی و MRO
تولید ترکیبی قویترین جایگاه خود را در ۴ حوزه عمودی به دست آورده است که هر کدام محرکهای اقتصادی یا فنی خاصی دارند.
هوافضا
هوافضا اولین صنعتی بود که تولید هیبریدی را در مقیاس بزرگ به کار گرفت. براکتهای موتور، پرههای توربین، اتصالات سازهای و قطعات موتور موشک، به ویژه در سوپرآلیاژهای تیتانیوم و نیکل، از کاربردهای معمول این روش هستند. تحقیقات مرکز فناوری تولید، کاهش هزینه تولید در محدوده ۲۳ تا ۴۷ درصد را در قطعات پیچیده هوافضا در مقایسه با روشهای سنتی کاهشی ثبت کرده است. هیبرید DMG MORI Lasertec 6600 DED به طور خاص برای قطعات بزرگ از جمله قطعات موتور موشک طراحی شده است.
انرژی
تولیدکنندگان انرژی از تولید هیبریدی برای لولههای چاه نفت، پرههای توربین، بدنه شیرآلات و شفتهای بزرگ استفاده میکنند که در آنها میتوان ویژگیهای مقاوم در برابر سایش را روی مواد پایه کمهزینهتر رسوب داد و سپس ماشینکاری کرد. تعمیر ابزار خط لوله و درون چاهی به یک مورد استفاده عمده تبدیل شده است: قطعات فرسوده با ارزش بالا توسط DED مواد جدیدی اضافه میشوند و سپس به مشخصات اصلی ماشینکاری میشوند. وقتی یک قطعه جایگزین 50،000 دلار آمریکا یا بیشتر هزینه دارد و تعمیر از طریق هیبریدی کسری از این مبلغ را هزینه میکند، از نظر اقتصادی مقرون به صرفه است.
پزشکی
تولید پزشکی، گردشهای کاری ترکیبی را برای ایمپلنتهای مخصوص بیمار، ابزارهای جراحی و پروتزهای دندانی به کار میگیرد. ایمپلنتهای تیتانیومی لگن و زانو از ساختارهای افزودنی متخلخلی بهره میبرند که باعث بهبود ادغام استخوان میشوند و در کنار سطوح تماس ماشینکاری شده با پرداخت آینهای قرار میگیرند. تولید ترکیبی همچنین از سفارشیسازی سریع در کارهای جمجمه و فک و صورت پشتیبانی میکند، جایی که هر مورد بیمار منحصر به فرد است و اقتصاد تولید سنتی در هم میشکند.
تعمیر و نگهداری، تعمیر و تعمیرات اساسی (MRO)
MRO سریعترین کاربرد ترکیبی در حال رشد است زیرا یک مشکل اقتصادی دیرینه در تعمیر را حل میکند. پرههای فرسوده موتور جت، محفظههای گیربکس، حفرههای قالب و اجزای پمپ را میتوان با رسوب مواد جدید روی نواحی آسیبدیده و سپس ماشینکاری سطح تعمیر شده به تلرانسهای اولیه، ترمیم کرد. Mazak Variaxis j-600AM برای این کار در نظر گرفته شده است که افزودنی قوس سیمی را با کاهشی 5 محوره در یک مجموعه واحد، بهویژه برای قطعات هوافضا، قالبها، قالبها و اجزای حفاری نفت، ترکیب میکند.
الگویی در هر ۴ حوزه عمودی این است که تولید هیبریدی در جایی موفق میشود که ارزش قطعه بالا باشد و رویکردهای سنتی شکست بخورند. هوافضا و انرژی بالاترین هزینه مواد را دارند، پزشکی بیشترین تقاضای سفارشیسازی را دارد و MRO گرانترین جایگزینهای جایگزینی قطعه را دارد. صنایعی که این ویژگیها را ندارند، از جمله محصولات مصرفی عمومی، قطعات خودرو و ساخت آلومینیوم با حجم بالا، با همان سرعت هیبرید را نپذیرفتهاند. اقتصاد به سادگی از آن حمایت نمیکند وقتی مواد ارزان، حجم بالا و قطعات قابل تعویض باشند.
ماتریس تصمیمگیری: چه زمانی تولید ترکیبی منطقی است؟
از ماتریس زیر به عنوان چارچوب اولیه هنگام ارزیابی اینکه آیا یک قطعه یا سناریوی تولید، تولید ترکیبی را در مقابل رویکردهای صرفاً افزایشی یا صرفاً کاهشی توجیه میکند یا خیر، استفاده کنید.
| سناریوی تولید | رویکرد توصیه شده | منطق |
|---|---|---|
| حجم کم، هندسه پیچیده، مواد گران قیمت | ترکیبی | خرید برای پرواز با رسوبگذاری به نسبت ۱:۱ نزدیک میشود؛ ویژگیهای حیاتی با تلرانس ماشینکاری شدهاند |
| حجم بالا، هندسه ساده، جنس متداول | کمکی | زمان چرخه CNC بین ۳۰ تا ۹۰ دقیقه و زمان چرخه افزودنی بین ۵ تا ۱۵ ساعت برای هر قطعه است. |
| نمونه اولیه، کانالهای داخلی پیچیده، پلیمر | مواد افزودنی | 3D دستههای چاپ، مشبکها و کانالهای همدیس را که تراشیدنشان غیرممکن است، مسدود میکند. |
| تعمیر قطعات فرسوده و با ارزش بالا | ترکیبی | رسوب، ماده را بازیابی میکند؛ ماشینکاری آن را به تلرانس اولیه برمیگرداند |
| ایمپلنت پزشکی سفارشی، تیتانیوم | ترکیبی | هندسه خاص بیمار از طریق افزایشی؛ سطوح نهایی از طریق ماشینکاری |
| حفره قالب با کانالهای خنککننده تطبیقی | ترکیبی | کانالهای خنککننده چاپشده در داخل؛ سطح فولاد ابزار با پرداخت آینهای ماشینکاری شده است |
| تولید بیش از ۵۰۰ قطعه آلومینیومی | کمکی | هزینههای ابزار و چرخه مستهلک میشوند؛ هزینه سرمایه ترکیبی توجیهپذیر نیست |
| جیگها و فیکسچرهای تکدستهای | مواد افزودنی | 3D فکها و فیکسچرهای نرم چاپشده، کسری از معادلهای ماشینکاریشده هزینه دارند |
این ماتریس یک چارچوب اولیه است، نه یک پاسخ نهایی. اقتصاد هر قطعه به در دسترس بودن دستگاه، تخصص برنامهنویس، هزینههای مواد در زمان خرید و الزامات کیفی خاص مشتری بستگی دارد. الگویی که در سناریوهای مختلف صدق میکند این است که وقتی مواد گران، هندسه پیچیده و حجم کم تا متوسط باشد، هیبرید برنده میشود.
تولید قالب و دای: جایی که هیبرید به هم میرسند STYLECNC قابلیت
تولید قالب و دای در نقطه تلاقی هر محرک تولید هیبریدی قرار دارد. حفرههای قالب از نظر هندسی پیچیده هستند، مواد از فولادهای ابزار گرانقیمت هستند، حجمها کم است (یک تا چند قالب برای هر طرح) و مشتریان خواستار پرداخت سطحی هستند که فقط با ماشینکاری قابل ارائه است. کانالهای خنککننده همدیس، که برای کنترل رفتار حرارتی در حین تزریق، از طریق قالب بافته میشوند، یک کاربرد هیبریدی در کتابهای درسی هستند: سوراخکاری به روش مرسوم غیرممکن است، چاپ افزایشی آسان است و فقط با فرزکاری دقیق قابل پرداخت است.
STYLECNC قابلیت قالبسازی صنعتی حول محور نیمه تفریقی این معادله ساخته شده است. دسته بندی دستگاه قالب سازی CNC شامل ماشینهای فرز قالب کاملاً اتوماتیک برای فولاد ابزار سختکاریشده، ابزار قالب آلومینیومی و قالبهای تولید چند حفرهای بزرگ است. برای کارگاههایی که در حال حاضر به طور سنتی قالب تولید میکنند و در حال بررسی گردشهای کاری ترکیبی هستند، STYLECNC دستگاه فرز CNC تمام اتوماتیک برای قالب سازی مراحل پرداخت کاری روی حفرههای قالب تقریباً به شکل نهایی که توسط سیستمهای افزودنی خارجی تولید میشوند را انجام میدهد.
La دسته بندی دستگاه CNC 5 محوره این قابلیت را برای کار سطحی چند محوری که پرداختکاری قالب هیبریدی به آن نیاز دارد، بهویژه روی سطوح ابزار خنککاری تطبیقی و هندسه پیچیده حفره، گسترش میدهد. STYLECNC ماشینهای قالبگیری CNC با تعویض ابزار خودکار تصویر را برای محیطهای تولیدی که در آنها چندین ابزار و عملیات از طریق یک چیدمان واحد توالی مییابند، تکمیل کنید و از میزان پردازشی که بهطور سنتی مراحل فرآیند افزایشی و کاهشی را از هم جدا میکند، بکاهید.
برای کارگاههای هوافضا، انرژی، پزشکی و تعمیر و نگهداری که از گردش کار کاملاً کاهشی به گردش کار ترکیبی ارتقا مییابند، نقطه شروع عملی، ابتدا ارتقاء سمت کاهشی است. مراکز ماشینکاری 5 محوره توانمند با تعویضکنندههای خودکار ابزار و پسپردازندههای تأیید شده، به طور کامل با سیستمهای افزایشی از فروشندگان شخص ثالث ادغام میشوند و به یک کارگاه اجازه میدهند تا گردشهای کاری ترکیبی را بدون صرف 1 تا 2 میلیون دلار برای یک سیستم یکپارچه تک دستگاهی در روز اول آزمایش کند.
مسیر پذیرش مرحلهای معمولاً از ۳ مرحله عبور میکند. مرحله اول معرفی 3D- جیگها، فیکسچرها و فکهای نرم چاپشده در کنار فرزکاری قالب CNC مرسوم، که باعث صرفهجویی در زمان و هزینه در ابزارسازی بدون تغییر فرآیند ساخت قطعه میشود. فاز 2 یک سیستم افزودنی فلزی مستقل برای نمونههای اولیه و قطعات کم حجم، با سیستم موجود، اضافه میکند. دستگاه های CNC مدیریت عملیات تکمیلی از طریق انتقال دستی. فاز ۳ یا به یک سیستم ترکیبی تک ماشینی یکپارچه متعهد میشود یا گردش کار دو ماشینی را به یک خط تولید با برنامهنویسی، زمانبندی و کنترل کیفیت مشترک تبدیل میکند. هر فاز بازده قابل اندازهگیری دارد و کارگاههایی که این مسیر را دنبال میکنند، تمایل دارند تصمیمات سرمایهگذاری ترکیبی بهتری نسبت به کارگاههایی بگیرند که یک سیستم ترکیبی تک ماشینی را قبل از اینکه بفهمند کدام قطعات واقعاً به آن نیاز دارند، خریداری میکنند.
واژهنامه: اصطلاحات تولید ترکیبی
هنگام مقایسه ماشینهای هیبریدی، صحبت با فروشندگان یا بررسی اسناد فنی صنعت، از این مرجع استفاده کنید.
| مدت | تعریف |
|---|---|
| تولید هیبریدی | رویکرد تولید ترکیبی از فرآیندهای افزایشی و کاهشی، در یک دستگاه واحد یا یک گردش کار پیوسته. |
| رسوب انرژی هدایتشده (DED) | فرآیند افزایشی که پودر یا سیم فلزی را با لیزر، پرتو الکترونی یا قوس الکتریکی ذوب میکند و سپس رسوب میدهد. |
| همجوشی بستر پودری (PBF) | فرآیند افزایشی که به صورت انتخابی لایههای پودر فلز را با استفاده از لیزر یا پرتو الکترونی ذوب میکند. |
| تولید افزودنی قوس سیمی (WAAM) | فرآیند افزایشی با استفاده از یک سر جوشکاری برای رسوب سیم فلزی با سرعت بالا، که برای سازههای بزرگ مورد توجه است. |
| شکل نزدیک به خالص | هندسه قطعه نزدیک به فرم نهایی است اما برای سطوح و تلرانسهای بحرانی نیاز به ماشینکاری نهایی دارد. |
| نسبت خرید به پرواز | نسبت مواد اولیه خریداری شده به مواد موجود در قطعه نهایی. هر چه کمتر باشد بهتر است؛ نسبت ترکیبی به ۱:۱ نزدیک میشود. |
| خنکسازی تطبیقی | کانالهای خنککننده قالب که از خطوط حفره پیروی میکنند، معمولاً توسط رسوب افزودنی ایجاد شده و برای آببندی ماشینکاری میشوند. |
| سر روکش | نازل رسوب افزایشی که پودر فلز را به صورت هم محور با پرتو لیزر برای تجمع مواد ارائه میدهد. |
| کنترل حلقه بسته | نظارت و تنظیم پارامترهای رسوبگذاری در زمان واقعی در طول ساخت افزودنی برای ثبات کیفیت. |
| دستگاه چند کاره | پلتفرم CNC که عملیات تراشکاری، فرزکاری، سوراخکاری و اغلب عملیات افزایشی را در یک مجموعه واحد ترکیب میکند. |
پرسش و پاسخهای متداول
آیا تولید ترکیبی جایگزین ماشینکاری CNC سنتی خواهد شد؟
خیر. بحثهای مربوط به تاپیک «تأثیر تولید افزایشی بر تولید کاهشی» در Practical Machinist، اجماع گستردهتر صنعت را منعکس میکند: ماشینکاری ترکیبی جایگزین ماشینکاری کاهشی برای تولید انبوه مواد رایج نمیشود. این روش با مدیریت قطعاتی که ماشینکاری خالص نمیتواند از نظر اقتصادی تولید کند، از جمله هندسههای پیچیده، آلیاژهای گرانقیمت و تعمیر قطعات با ارزش بالا، مکمل ماشینکاری کاهشی است. اکثر کارگاههای تولیدی در کنار هرگونه قابلیت ترکیبی که اضافه میکنند، به استفاده از ماشینهای CNC اختصاصی ادامه خواهند داد.
هزینه یک دستگاه تولید هیبریدی چقدر است؟
سیستمهای هیبریدی تک ماشینه مانند DMG MORI Lasertec 65 3D و Mazak Integrex i-400AM در پوشش صنعتی از VoxelMatters و Modern Machine Shop با قیمت ۱ تا ۲ میلیون دلار برای هر دستگاه گزارش شدهاند. تنظیمات ترکیبی گردش کار، که در آن یک سیستم افزودنی جداگانه، یک دستگاه CNC جداگانه را تغذیه میکند، به طور قابل توجهی ارزانتر برای ساخت تدریجی هستند، اما برای مدیریت انتقال قطعه بین دستگاهها به برنامهریزی دقیق فرآیند نیاز دارند.
چه موادی برای تولید هیبریدی بهترین عملکرد را دارند؟
تیتانیوم، سوپرآلیاژهای نیکل (اینکونل ۶۲۵ و ۷۱۸)، فولادهای ابزار (H13، P20) و فولادهای ضد زنگ، بیشترین موارد مستند شده در ادبیات تولید هیبریدی هستند. از نظر اقتصادی، مواد گرانقیمت ترجیح داده میشوند زیرا بهبود سریع از رسوب افزودنی نزدیک به شکل نهایی، زمانی که هر کیلوگرم صدها دلار هزینه دارد، بسیار ارزشمند است. کار هیبریدی آلومینیوم کمتر رایج است زیرا آلومینیوم به اندازه کافی ارزان است که ماشینکاری معمولی همچنان اقتصادی باقی میماند.
آیا تولید هیبریدی میتواند قطعات فرسوده را تعمیر کند؟
بله، و MRO یکی از سریعترین موارد استفاده از سیستمهای هیبریدی در حال رشد است. پوشش صنعتی از SME و Modern Machine Shop، پلتفرمهای Mazak Variaxis را مستند میکند که برای رسوب مواد جدید روی پرههای فرسوده موتور جت، حفرههای قالب و اجزای حفاری نفت استفاده میشوند، سپس سطح تعمیر شده را به تلرانسهای اصلی برمیگردانند. این روش از نظر اقتصادی مقرون به صرفه است زیرا هزینه تعمیر از طریق سیستمهای هیبریدی معمولاً کسری از جایگزینی قطعه اصلی است.
برای تولید ترکیبی به چه نرمافزاری نیاز دارم؟
پلتفرمهای CAD/CAM که برنامهنویسی افزایشی و کاهشی را در یک مدل واحد مدیریت میکنند، مورد نیاز هستند. Siemens NX Hybrid CAD/CAM، Autodesk PowerMill با ماژولهای افزایشی و نرمافزارهای اختصاصی از سازندگان ماشینآلات مانند DMG MORI CELOS بر بازار تسلط دارند. برنامهنویسی ماشینهای هیبریدی نیاز به تخصص در هر دو پارامتر رسوب افزایشی و CAM سنتی دارد، که یکی از چالشهای اصلی نیروی کار است که در مطالعات پذیرش صنعت مشخص شده است.
آیا تولید ترکیبی برای یک کارگاه تولیدی ارزشش را دارد؟
بستگی به ترکیب کار دارد. منابع صنعتی، از جمله نشریات تجاری SME و تولید افزایشی، پیشنهاد میکنند که روش ترکیبی در کارگاههایی که روی مواد گرانقیمت در حجم کم تا متوسط کار میکنند، سریعترین بازده را دارد. کارگاههایی که بر تولید حجم بالای فلزات رایج مانند آلومینیوم و فولاد نرم تمرکز دارند، به ندرت هزینه سرمایه را توجیه میکنند. یک استراتژی ورود رایج، استفاده از 3D- فیکسچرهای چاپ شده و فکهای نرم در کنار روشهای مرسوم CNC قبل از سرمایهگذاری روی سختافزار هیبریدی یکپارچه.