
STYLECNC ارائه مشاوره رایگان، راه حل های تجاری، قیمت ها و خدمات فروش ماشین آلات و لوازم جانبی برای فروش، و پشتیبانی فنی برای حمل و نقل، توزیع، نصب، راه اندازی، بهره برداری، و تعمیر ماشین آلات فروخته شده و ارائه خدمات نصب، رفع اشکال و تعمیر و نگهداری مادام العمر برای نرم افزار
سرویس پیش فروش
1. خدمات برش نمونه رایگان: برای برش / آزمایش نمونه رایگان، لطفاً فایل CAD خود (PLT، AI) را برای ما ارسال کنید، ما برش را در کارخانه خود انجام می دهیم و فیلم می سازیم تا روند برش و نتیجه را به شما نشان دهیم، یا نمونه هایی را برای شما ارسال کنیم. برای بررسی کیفیت برش
2. طراحی پیشرفته راهکار: با توجه به نیاز پردازش محصول مشتری، میتوانیم راهکار منحصر به فردی را طراحی کنیم که از راندمان تولید بالاتر و کیفیت پردازش بهتر برای مشتری پشتیبانی کند.
3. طراحی ماشین سفارشی: با توجه به درخواست مشتری، ما ممکن است دستگاه CNC خود را با توجه به راحتی مشتری و راندمان تولید بالا تجدید نظر کنیم.
خدمات پس از فروش و پشتیبانی فنی
1. به عنوان یک سازنده و تامین کننده ماشین CNC حرفه ای، STYLECNC دستگاه CNC را با فیلم آموزشی و راهنمای کاربر به زبان انگلیسی برای نصب، بهره برداری، نگهداری و عیب یابی ارائه می دهد و راهنمای فنی را از راه دور مانند TeamViewer، E-mail، تلفن، موبایل، Whatsapp، Skype، 24/7 چت آنلاین و غیره، هنگامی که با برخی مشکلات نصب، بهره برداری یا تنظیم مواجه شدید.
2. می توانید برای آموزش به کارخانه ماشین CNC ما بیایید. ما راهنمایی حرفه ای، آموزش مستقیم و موثر حضوری را ارائه خواهیم داد. در اینجا ما تجهیزات، انواع ابزار و امکانات تست را مونتاژ کرده ایم. زمان آموزش: 3 تا 5 روز.
3. مهندس ما خدمات آموزشی درب به خانه را در سایت محلی شما انجام خواهد داد. برای رسیدگی به امور رسمی ویزا، هزینه های پیش پرداخت شده سفر و اقامت به ما در طول سفر کاری و دوره خدمات قبل از اعزام به کمک شما نیاز داریم.
این روزها، طیف وسیعی از صنایع به فناوری برش پلاسما وابسته هستند. بسیاری از فلزات را به سرعت و با دقت برش می دهد. با استفاده از جریان پلاسمایی با سرعت بالا از گاز یونیزه، جدیدترین تکنیک فلز را ذوب می کند تا برش های تمیز و دقیقی ایجاد کند. میزهای برش پلاسما این فرآیند برش را به طور خودکار انجام می دهند و به اپراتورها این امکان را می دهند تا نتایج دقیقی را با کار کمتر انسانی ارائه دهند. این ابزارها به طور گسترده در تولید، ساخت و ساز و صنعت خودرو، در میان سایر بخش هایی که کارایی و دقت در آنها حیاتی است، استفاده می شود.
برای هر کسی که قصد خرید یکی از این تجهیزات را دارد مهم است که از هزینه های مربوط به میزهای برش پلاسما آگاه باشد. اندازه، قدرت و فناوری برخی از عناصر کلیدی هستند که بر هزینه تأثیر می گذارند. این پست در مورد محدوده قیمت استاندارد برای انواع مختلف میزهای برش پلاسما، عوامل موثر بر این هزینه ها و تنوع گزینه های موجود بحث خواهد کرد. پس از بررسی این مقاله، خوانندگان درک بهتری از آنچه باید هنگام برنامه ریزی بودجه برای میز برش پلاسما پیش بینی کنند، خواهند داشت.
هزینه داشتن میز برش پلاسما چقدر است؟
در هنگام انتخاب میز برش پلاسما، قیمت یک نکته بسیار مهم است. چند عاملی که می تواند منجر به طیف گسترده ای از قیمت ها شود، اندازه، قدرت و ویژگی ها هستند. برای کمک به شما در خرید آگاهانه، در این بخش به بررسی محدودههای قیمتی مختلف و متغیرهایی که بر آنها تأثیر میگذارند، میپردازیم.
میزهای برش پلاسما سطح ورودی
میزهای برش پلاسما سطح ورودی معمولاً بین قیمتی هستند $2، 000، و $5000. این جداول برای پروژه های جزئی و فعالیت های سبک مناسب هستند. آنها اغلب دارای کنترل های دستی و عملکرد ساده هستند.
میزهای برش پلاسما میان رده
محدوده قیمت معمول برای میزهای برش پلاسما رده متوسط است $5000 تا $15,000. این دستگاه ها امکانات بیشتری دارند و عملکرد بهتری دارند. برای شرکت هایی که نیاز به برش فلزات سنگین تر و طیف وسیع تری از مواد دارند، آنها عالی هستند. برای دقت بیشتر، مدل های میان رده اغلب دارای قابلیت CNC هستند.
میزهای برش پلاسما با کیفیت بالا
محدوده قیمت برای میزهای برش پلاسما سطح بالا از $15,000 به بالا $100,000. این دستگاه ها برای کارهای سنگین و کاربردهای صنعتی ساخته شده اند. آنها ویژگی های پیچیده تری مانند سطوح کاری بزرگتر، نرخ برش سریعتر و کنترل های خودکار دارند. کیفیت بهبود یافته و فناوری به کار رفته در ساخت آن در هزینه بالاتر منعکس می شود.
ویژگی های اضافی که بر هزینه تأثیر می گذارد
برش با کیفیت بالا، نرم افزار یکپارچه و سیستم های خنک کننده پیچیده نمونه هایی از ویژگی های اضافی هستند که می توانند بر هزینه تاثیر بگذارند. اگرچه این ویژگی ها می توانند اثربخشی و عملکرد را بهبود بخشند، اما ممکن است هزینه کل جدول را افزایش دهند. هنگام انتخاب بهترین میز برش پلاسما برای نیازهای منحصر به فرد خود، مشتریان می توانند در صورت آگاهی از این قیمت ها و ویژگی ها، قضاوت دقیق تری داشته باشند. این تضمین می کند که آنها بالاترین بازده سرمایه گذاری خود را دریافت می کنند.
انواع میزهای برش پلاسما موجود در بازار
هنگام انتخاب میز برش پلاسما، درک انواع مختلف موجود ضروری است. هر نوع برای کاربردها و نیازهای خاص طراحی شده است. دانستن این تفاوت ها به شما کمک می کند تا جدول مناسب برای پروژه های خود را انتخاب کنید و عملکرد بهینه را تضمین کنید.
میزهای برش پلاسما دستی
مشعل برش روی این میزها باید به صورت دستی توسط اپراتور کنترل شود. اگرچه معمولاً هزینه کمتری دارند، اما استفاده موفقیت آمیز از آنها به تجربه و توانایی بیشتری نیاز دارد. کارهای کوچکتر و برش های اساسی برای میزهای دستی مناسب هستند. با این حال، بسته به تخصص اپراتور، دقت ممکن است متفاوت باشد و منحنی یادگیری ممکن است شیب دار باشد.
میزهای برش پلاسما CNC
عملیات برش توسط جداول کنترل عددی کامپیوتری (CNC) به صورت خودکار انجام می شود. آنها می توانند طرح های پیچیده و برش های دقیق ایجاد کنند زیرا از رایانه برای تنظیم حرکت مشعل استفاده می کنند. میزهای CNC به دلیل تکنولوژی برترشان معمولا گرانتر هستند. قابلیتهای تولید حجم زیاد و توانایی حفظ ثبات در بسیاری از بخشها، آنها را به انتخابی محبوب در محیطهای صنعتی تبدیل میکند.
میزهای برش پلاسما قابل حمل
اینها کوچکتر هستند و برای حمل و نقل آسان طراحی شده اند. آنها برای کارهای میدانی و پروژه های کوچکتر ایده آل هستند. در حالی که آنها اغلب ارزان تر هستند، ممکن است قدرت برش مشابه مدل های بزرگتر را ارائه ندهند. میزهای قابل حمل برای پیمانکارانی که به انعطاف پذیری در محل کار نیاز دارند و می توانند ضخامت های فلزی مختلف را در محدوده خود تحمل کنند بسیار عالی هستند.
میزهای برش پلاسما با کیفیت بالا
بالاترین سطح دقت توسط این میزهای پیشرفته ارائه می شود. آنها دارای ویژگی هایی هستند که برش های پیچیده را بر روی انواع مواد ممکن می کند. اما آنها گران تر هستند. آنها اغلب هزینه بیشتری دارند $30,000. برای مشاغلی مانند صنعت هوافضا و خودروسازی، جایی که حتی اشتباهات کوچک می تواند عواقب جدی داشته باشد، جداول پلاسما با کیفیت بالا ایده آل هستند.
میز برش پلاسما محبوب در بازار
سطح ورودی کوچک 4x4 میز پلاسما CNC
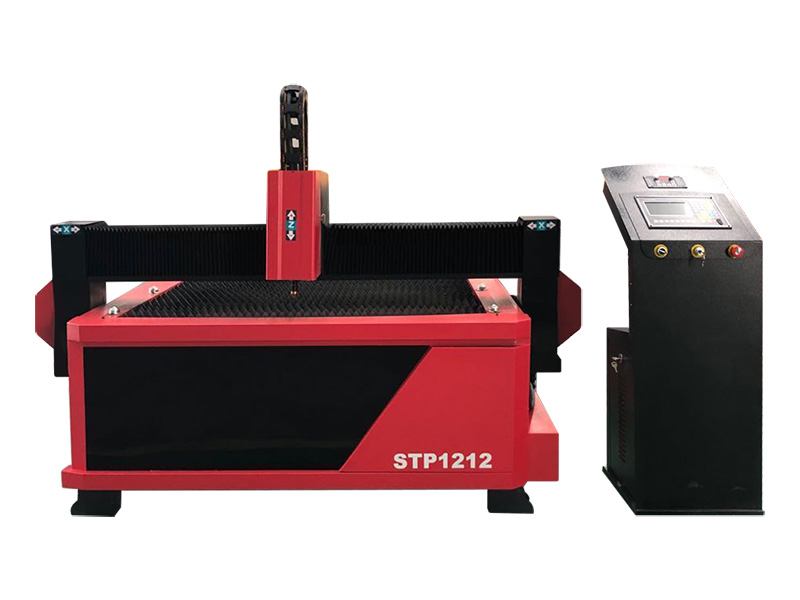
La STP1212 از جانب STYLECNC یک میز پلاسما CNC سطح ورودی با یک 4x4 منطقه کاری، که برای علاقه مندانی که به دنبال قابلیت های برش دقیق در ساخت فلز هستند، طراحی شده است. را 4x4 میز برش پلاسما دارای ساختاری ناهموار برای اطمینان از دوام و پایداری در حین کار است، در حالی که نرم افزار کاربرپسند آن را برای مبتدیان آسان می کند. به طور کلی، این میز کوچک برش پلاسما یک سرمایه گذاری عالی و مقرون به صرفه برای دست سازان و هنرمندان در نظر گرفته می شود، خواه آنها به دنبال بهبود قابلیت های فلزکاری خود باشند یا خلاقیت و بهره وری خود را در ساخت فلز افزایش دهند.
حرفه ای با رتبه برتر 4x8 میز برش پلاسما CNC
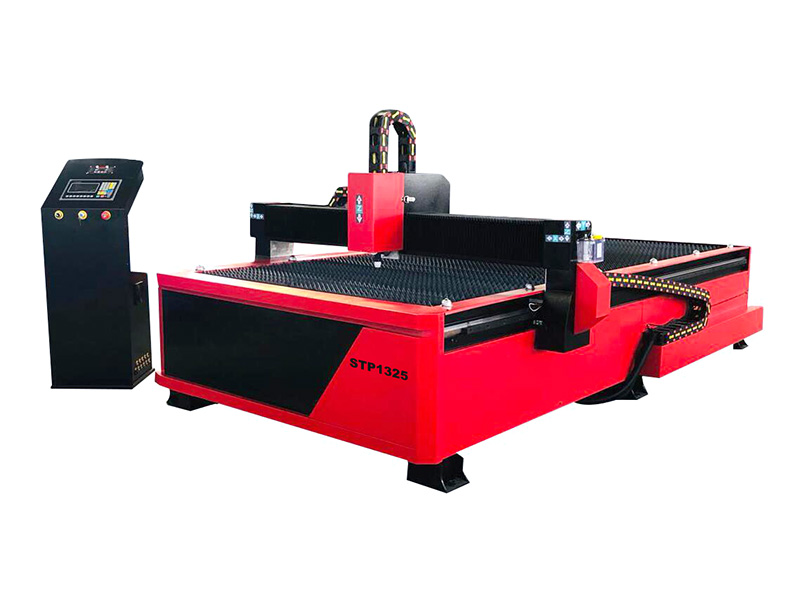
بهترین 4x8 میز برش پلاسما CNC 2024 از STYLECNC برای حرفه ای ها طراحی شده است که بر روی برش دقیق ورق فلز با یک 48" x 96" اندازه تخت از گزینه های مختلف قدرت، از جمله Hypertherm و Huayuan، با ظرفیت های برش تا حداکثر پشتیبانی می کند 40mmاین دستگاه دارای یک Starfire سیستم کنترل، کنترل اتوماتیک مشعل h8 (THC)، و FastCAM نرم افزار برای تودرتوی صرفه جویی در مواد.
طراحی دندانه اره یا میز تیغه آن ثبات را تضمین می کند، در حالی که دستگاه های چرخشی اختیاری امکان برش لوله فلزی را فراهم می کنند. این میز دقت، تطبیق پذیری و کارایی بالایی را ارائه می دهد و آن را برای صنایعی مانند ساخت، خودروسازی، دریایی و تابلوسازی ایده آل می کند. نگهداری منظم و کالیبراسیون مناسب عملکرد و بهره وری طولانی مدت را تضمین می کند.
صنعتی 5x10 میز برش پلاسما Hypertherm
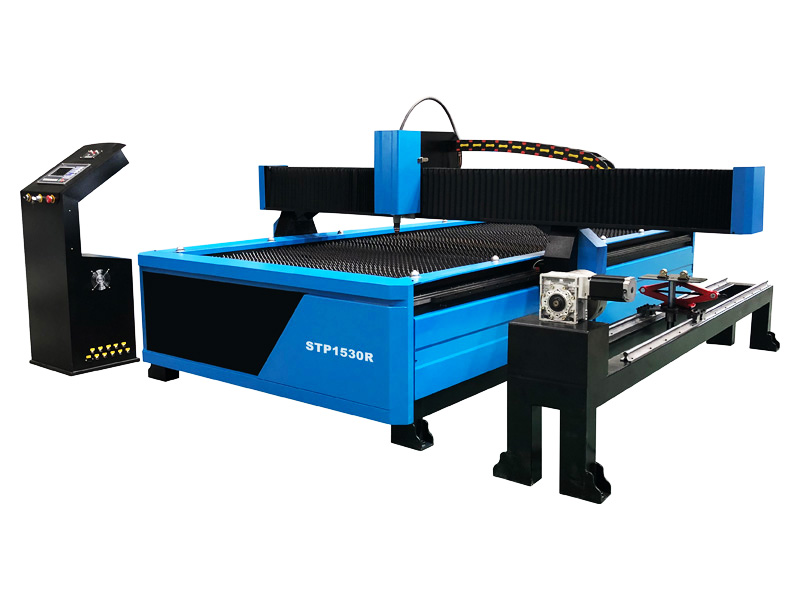
La 5x10 میز برش پلاسما هایپرترم از STYLECNC یک دستگاه با کارایی بالا است که برای برش دقیق و کارآمد فلز در تولید صنعتی طراحی شده است. این دستگاه دارای ابعاد 1500x300 است.0mm میز برش و پشتیبانی از برش چرخشی لولهها با قطر از 200mm به 600mmبا گزینههایی مانند Hypertherm Powermax (45A تا 200A) یا Huayuan، میتواند موادی تا ... را مدیریت کند. 40mm ضخیم. این دستگاه یک Starfire سیستم کنترل CNC، کنترلر h8 مشعل HYD و درایو محور Y دو موتوره با ریل های خطی تایوان Hiwin برای عملکرد روان و دقیق.
ویژگی های پیشرفته از STYLECNCمیز برش پلاسما شامل سیستم های روانکاری، استخراج خودکار بخار و تنظیمات انعطاف پذیر برای هر دو ورق و لوله است. سرعت بالا، استحکام و عملکرد قابل اعتماد آن را برای استفاده در صنایعی مانند هوافضا، ساخت و ساز و کشتی سازی مناسب می کند. برای بهبود ایمنی اپراتور، ویژگی های ایمنی مانند توقف اضطراری، نظارت بر ولتاژ، و حفاظت از اضافه بار حرارتی گنجانده شده است. در مقایسه با برش های لیزری فیبر، تولید فلز ضخیم را با هزینه کمتر با مصرف بهینه انرژی فراهم می کند.
عوامل موثر بر هزینه جداول برش پلاسما
عوامل متعددی می تواند بر هزینه میز برش پلاسما تأثیر بگذارد. درک این موارد می تواند به خریداران کمک کند دستگاه مناسب برای نیازهای خود را پیدا کنند.
• اندازه میز: میزهای بزرگتر می توانند ورقه های فلزی بزرگتری را در خود جای دهند. آنها معمولاً به دلیل اندازه و قابلیت های افزایش یافته هزینه بیشتری دارند.
• نیازمندی های قدرت: برش های پلاسما دارای قدرت های مختلفی هستند که بر سرعت و ضخامت برش تاثیر می گذارد. ماشین های با قدرت بالاتر گران تر هستند اما قابلیت های برش بیشتری را ارائه می دهند.
• اعتبار برند: برندهای معتبر اغلب برای ماشین های خود هزینه بیشتری دریافت می کنند. با این حال، آنها معمولاً کیفیت و قابلیت اطمینان بهتری را ارائه می دهند و آنها را به یک سرمایه گذاری ارزشمند تبدیل می کنند.
• ویژگی های دیگر: ویژگی هایی مانند اتوماسیون CNC، نرم افزار پیشرفته و سیستم های خنک کننده بهبود یافته می تواند قیمت را افزایش دهد. خریداران باید ارزیابی کنند که کدام ویژگی برای کار آنها ضروری است.
هزینه های اضافی برای در نظر گرفتن
در خرید میز برش پلاسما علاوه بر قیمت اولیه خرید، هزینه های دیگری نیز باید در نظر گرفته شود. درک این هزینه ها می تواند به شما در برنامه ریزی موثر بودجه کمک کند.
نرم افزار
بسیاری از ماشین ها برای کار به نرم افزار تخصصی نیاز دارند. این می تواند از $500 به $5000 بسته به قابلیت ها. نرم افزار مناسب می تواند به طور قابل توجهی روند برش را بهبود بخشد و طراحی های پیچیده تر و دقت بهتر را ممکن می سازد. سرمایه گذاری بر روی نرم افزار با کیفیت بالا تضمین می کند که بیشترین بهره را از دستگاه برش پلاسما خود ببرید.
تعمیر و نگهداری
عملکرد کافی نیاز به تعمیر و نگهداری معمول دارد. این شامل تغییر اجزای پوشیدنی مانند الکترودها و نازل ها است که هزینه های مداوم را افزایش می دهد. نگهداری از دستگاه شما نه تنها باعث دوام بیشتر آن می شود، بلکه باعث می شود به خوبی کار کند. نادیده گرفتن تعمیر و نگهداری می تواند هزینه تعمیرات را به شما تحمیل کند و باعث خرابی شود که تولید را کاهش می دهد.
مواد مصرفی
برش پلاسما به مواد مصرفی نیاز دارد که نیاز به تعویض منظم دارند. بودجهبندی برای این موارد میتواند به جلوگیری از هزینههای غیرمنتظره کمک کند. مواد مصرفی میتوانند شامل الکترود، نازل و گاز پلاسما باشند که همگی برای برش مؤثر ضروری هستند. توجه دقیق به موجودی مواد مصرفی تضمین میکند که در طول پروژههای حساس با وقفه مواجه نخواهید شد.
تجهیزات جانبی
همچنین ممکن است با لوازم جانبی اضافی مانند جعبه ابزار، گیره و تجهیزات ایمنی، قیمت کالا افزایش یابد. شما باید این موارد را در بودجه خود لحاظ کنید. برای محافظت از پرسنل در برابر خطرات احتمالی در طول فرآیند برش، تجهیزات ایمنی ضروری است. گیره ها و جعبه ابزار خوب می توانند بهره وری و هماهنگی را بهبود بخشند که به طور کلی کارایی فضای کاری را بهبود می بخشد.
آیا خرید میز برش پلاسمای دست دوم گزینه خوبی است؟
خرید میز برش پلاسمای دست دوم می تواند گزینه ای جذاب برای بسیاری از مشاغل باشد. این فرصتی را برای صرفه جویی در پول ارائه می دهد در حالی که هنوز یک قطعه ارزشمند از تجهیزات را خریداری می کنید. با این حال، مهم است که قبل از تصمیم گیری، مزایا و معایب را بسنجید.
مزایای خرید میز برش پلاسما دست دوم
• صرفه جویی در هزینه: ماشینهای دست دوم معمولاً ارزانتر از ماشینهای جدید هستند و به خریداران این امکان را میدهند تا به مدلهای با کیفیت بالاتر دسترسی داشته باشند.
• استهلاک کمتر: خرید ماشین دست دوم اغلب به معنای استهلاک کمتر است و به شما کمک می کند سرمایه گذاری بیشتری را در طول زمان حفظ کنید.
• فرصت ارتقاء: با صرفه جویی، ممکن است یک مدل پیشرفته تر یا لوازم جانبی اضافی بخرید که توانایی های کلی شما را افزایش می دهد.
معایب خرید میز برش پلاسما دست دوم
• ساییدگی و پارگی: ماشینهای مورد استفاده ممکن است نشانههایی از سایش را نشان دهند که میتواند بر عملکرد و دقت برش تاثیر بگذارد و منجر به هزینههای نگهداری غیرمنتظره شود.
• تکنولوژی قدیمی: مدلهای قدیمیتر ممکن است فاقد آخرین ویژگیها و قابلیتها باشند، که مانع بهرهوری در صنعت پرسرعت میشود.
• گارانتی محدود: ماشینهای مستعمل معمولاً با ضمانتهای محدود یا بدون ضمانت ارائه میشوند و در صورت بروز مشکل در مدت کوتاهی پس از خرید، خطر را افزایش میدهند.
قبل از خرید یک میز برش پلاسما استفاده شده، بسیار مهم است که یک بازرسی کامل انجام دهید. درک تاریخچه دستگاه، استفاده قبلی و سوابق نگهداری می تواند به شما در تصمیم گیری آگاهانه کمک کند. با وزن کردن این مزایا و معایب، می توانید تعیین کنید که آیا میز برش پلاسمای استفاده شده گزینه مناسبی برای نیازهای شما است یا خیر.
کلمات نهایی
مهم است که هنگام انتخاب بهترین میز برش پلاسما، اهداف و بودجه خود را به دقت بررسی کنید. قبل از شروع، نوع موادی را که قصد برش دادن دارید و میزان کاری را که پیشبینی میکنید، تعیین کنید. انواع سطح ورودی میزهای برش پلاسما معمولاً هزینه دارند $2000، در حالی که واحدهای صنعتی پیشرفته ممکن است هزینه بیشتری داشته باشند $100,000. بسیار مهم است که بودجه خود را ارزیابی کنید و هرگونه هزینه اضافی برای مواد مصرفی، نگهداری و نرم افزار را در نظر بگیرید.
سرمایه گذاری روی یک میز برش پلاسما به خوبی انتخاب شده می تواند به طور قابل توجهی بهره وری و کارایی را افزایش دهد. با در نظر گرفتن هزینه ها و ویژگی ها، همراه با هرگونه صرفه جویی احتمالی از خرید تجهیزات دست دوم، می توانید آگاهانه انتخاب کنید. دانستن انواع موجود و محدوده قیمت آنها به شما کمک می کند تا میزی را انتخاب کنید که نیازهای شما را برآورده کند بدون اینکه بودجه شما زیاد باشد. اگر سرمایه گذاری عاقلانه ای انجام دهید، عملیات برش شما در دراز مدت سودآور و کارآمد خواهد بود.
STYLECNC برای کسب و کار شما ارزش قائل است و همیشه سعی می کند بهترین خدمات و پشتیبانی را به شما ارائه دهد.
هیچ گارانتی محدودی توسط STYLECNC مگر اینکه دستگاه CNC شما از آن خریداری شده باشد STYLECNC یا یک توزیع کننده مجاز و همچنین یک فروشنده مجاز. لطفا برای اطلاعات گارانتی زیر را ببینید.
به عنوان یک برند برتر و سازنده دستگاه CNC در جهان، STYLECNC وعده:
1. 1-3 سال برای کل دستگاه CNC.
2. تعمیر و نگهداری طولانی مدت، بخش پس از فروش ارائه می دهد 24/7 پشتیبانی آنلاین انگلیسی
3. به جز آسیب مصنوعی، ما مسئول ارائه اتصالات به صورت رایگان در طول گارانتی هستیم.
4. پس از اتمام دوره گارانتی، فقط باید هزینه تعمیر و نگهداری واقعی را بپردازید.
5. پشتیبانی از گواهی: CE، FDA، SGS.
1. لنز فوکوس برای آلودگی: آینه فوکوس را تمیز کنید.
2. تجهیزات دستگاه حکاکی لیزری فوکوس که آیا تغییر می کند: فوکوس را دوباره تنظیم کنید.
3. مسیر نوری آفست است: مسیر نوری را با دقت تنظیم کنید.
4. عدسی انعکاسی آلوده یا آسیب دیده است: لنزهای بازتابنده را تمیز یا تعویض کنید.
5. برق لیزر روشن است: بررسی مدار منبع تغذیه لیزر به طوری که طبیعی باشد.
6. لوله لیزر آسیب دیده یا پیر شده است: لوله لیزر را تعویض کنید.
7. منبع تغذیه لیزر آسیب دیده است: برق لیزر را تعویض کنید.
8. آب خنک کننده جریان در گردش است: آب خنک را پاک کنید.
9. دمای آب خنک کننده نرمال است یا خیر: آب خنک کننده تمیز را در دمای معمولی قرار دهید.
در مورد ضعیفتر لیزری دستگاه حکاکی لیزری به شما چه می گویم؟ ما باید بدانیم که چگونه مشکلات فوق را برطرف کنیم و به پشتیبانی آنلاین ما با دستگاه حکاکی لیزری خوش آمدید.
ما میتوانیم لوازم جانبی ماشینهای روتر CNC و ماشینهای فرز CNC، از جمله ابزارهای برش (مانند آسیاب، مته، بیتها و ابزار)، نگهدارندههای ابزار، کلتهای ER، جمعکنندههای گرد و غبار، و همچنین اجزای ارتقاء دهنده مانند میزهای چرخشی یا تعویضکنندههای ابزار خودکار را به مشتریان ارائه دهیم. ما همچنین لوازم جانبی دستگاههای لیزر CNC، مانند لنزهای فوکوس، اتصالات چرخشی، رایزر، فیدرهای خودکار، استخراجکنندههای بخار و چیلرهای آب را میفروشیم. انتخاب لوازم جانبی ما برای برشهای پلاسما CNC موجود در انبار، رتبه دوم تا هیچکدام را دارد، از نوکهای برش پلاسما، مشعلها و نازلها گرفته تا سپرهای درگ، الکترودها و فیلترهای هوا. لوازم جانبی دستگاه های تراش چوب تراش CNC نیز برای خرید آنلاین در سایت موجود می باشد STYLECNCاز جمله مراکز محرکه، مراکز گردان، تیغه ها، اسکنه ها، تکیه گاه ابزار، صفحات رویی و تجهیزات ایمنی مانند محافظ های صورت و ماسک های گرد و غبار. علاوه بر این، میتوانید نرمافزارهای برنامهنویسی و شبیهسازی CNC را پیدا و خریداری کنید STYLECNC.
1. صدای چرخش دوک روتر CNC طبیعی نیست
الف درایو اشتباه تنظیم شده است.
ب بررسی کنید که آیا گردش آب خنک کننده.
ج اسپیندل مشکلاتی دارد (آسیب یاتاقان).
د اگر سر و صدا هنگام بارگیری چاقو، طبیعی است، ابزار را بدون ابزار کاری جایگزین کنید.
2. دوک روتر CNC داغ یا پر سر و صدا:
الف بررسی کنید که آیا گردش آب خنک کننده.
ب بررسی کنید که آیا بلبرینگ مشکل دارد یا خیر.
ج اگر صدای چاقو بارگذاری شده است، بدون ابزار کاری عادی، ابزار را تعویض کنید.
3. آب خنک کننده اسپیندل روتر CNC جریان ندارد:
الف بررسی کنید که پمپ خنک کننده به درستی کار می کند.
ب بررسی کنید که آیا جریان آب جریان دارد، آب از محل اتصال دوک از هم جدا شده، از یک طرف به طرف دیگر تفنگ بخار میوزد یا اتصال دهنده روی دوک با یک سوزن نفوذ میکند.
4. معکوس کردن موتور:
خروجی فاز کابل موتور در انتهای ترمینال UVW هر صرافی را بررسی کنید.
1. هنگام حکاکی لیزری با گرادیان، پدیده دوگانه.
این پدیده زمانی رخ می دهد که شیب کلمات حک شده کوچکتر، معمولا به دلیل "عریض" تنظیم شیب بیش از حد بزرگ است، باعث اشتباهات محاسباتی، لطفا مجموعه "عریض" شیب کمی.
2. اگر فقط میتوانید یک گرافیک را با یک جهت حرکت دهید، لطفاً روی «Shift» یا «Ctrl» کلیک کنید تا بازیابی شود.
3. فرمت PLT نمی تواند حکاکی شود.
2 دلیل داره یکی اینکه گرافیک بسته نیست یکی دوتایی گرافیکی. لطفاً این پدیده را با ابزارهای "تشخیص داده ها" شناسایی کنید.
4. اندازه با نمونه های حکاکی و برش لیزری یکسان نیست. مورد "مجموعه دستگاه حکاکی لیزری" را باز کنید، پالس را تنظیم کنید.
5. لبه در هنگام حکاکی لیزری نامنظم است.
لبه نامنظمی است ممکن است هنگام استفاده از نرم افزار حکاکی لیزری DSP اتفاق بیفتد، این به معنای "خراش" است، این عمدتا ناشی از فاصله مکانیکی برگشت است، این راه حل است.
الف یک جعبه (مستطیل یا مربع) بکشید، حالت کار را برای دستگاه حکاکی لیزری تنظیم کنید، مجسمه 0.5 میلی متر است، سپس اثر حکاکی لیزری را ببینید، از نظر تئوری، باید تراز شود، یعنی درهم آمیختگی های عجیب و غریب باید لبه انجام شود، حتی لبه انجام شود. همچنین باید تراز شود، فقط فرد و زوج اندکی ندارد.
ب هنگامی که "تنظیم پارامترهای حکاکی لیزری" را باز می کنید، پارامترها برای متفاوت هستند. سرعت حکاکی لیزری قابل مشاهده است، شکاف معکوس "0" است، شما باید آن را به عنوان واقعیت تنظیم کنید.
ج شما می توانید در صورت نیاز بهترین اثر حکاکی لیزری "نور تک مسیر" را انتخاب کنید. نه اینکه قرعه کشی "حکاکی دوگانه" را انتخاب کنید، اما وقتی آن را انتخاب می کنید، بازده کمتر می شود.
6. محور X یا محور Y حرکت نمی کند.
الف دکمه را هم بزنید تا DC 5V را انتخاب کنید، ولتاژ بین PULX (یا PULY) و GND را آزمایش کنید. محور Y را به عنوان مثال در نظر بگیرید، روی دکمه "بالا" یا "پایین" کلیک کنید، ولتاژ معمولی 2.8 ولت است، اگر اینطور نیست، می توانیم تأیید کنیم که کنترلر خراب است، لطفا کنترلر را تغییر دهید. اگر هست لطفا به مرحله بعد بروید.
ب ترمینال خروجی 2 درایور را تعویض کنید، سپس دکمه "بالا" یا "پایین" را فشار دهید. اگر محور X نرمال کار می کند، به این معنی است که مشکلی در موتور در محور Y وجود دارد، لطفاً یک مورد جدید را تغییر دهید. اگر محور X کار نمی کند، به این معنی است که مشکلی در راننده در محور Y وجود دارد، لطفاً شانس دهید.
7. محور X و Y Axis فقط در یک جهت کار می کنند.
الف ولتاژ بین DIRX و GND را پس از فشار دادن مولتی متر به درجه 5 ولت تست کنید. به عنوان مثال، محور X را فشار دهید، "چپ"، سپس "راست" را فشار دهید تا ببینید آیا تغییراتی در سطح بالا (> 2.8 ولت) و سطح پایین (<0.8 ولت) وجود دارد یا خیر. اگر نه، کارت کنترل خراب است و باید کارت جدید را تغییر دهید.
ب اگر با تغییر، لطفا درایور را بررسی کنید. اگر نرمال کار می کند، لطفا درایور را در Y Axis تغییر دهید.
8. NO Ray.
ولتاژ بین LAS و GND را پس از فشار دادن مولتی متر به درجه 5 ولت تست کنید. "Fixed Fire" را در کنترل پنل فشار دهید تا ببینید آیا تغییراتی در سطح بالا (>2.8V) و سطح پایین (<0.8V) وجود دارد یا خیر. اگر نه، کارت کنترل خراب است و باید کارت جدید را تغییر دهید. همچنین زمان صنوبر ثابت را 0 میلی ثانیه تنظیم کنید که در منوی PAD03 قرار دارد.
توان را از 0% ~ تنظیم کنید100%را وارد کرده و دکمه "Fixed Fire" را فشار دهید، سپس تست کنید که آیا بین DA1 و GND از 0V به 5V تغییر کرده است. اگر نه، کارت کنترل خراب است، لطفا آن را تغییر دهید. اگر هر دو با هم باشند، به این معنی است که منبع تغذیه لیزر مشکلی دارد.
1. زبری
مقطع برش لیزری خطوط عمودی را تشکیل می دهد، عمق بافت سطح برش زبری سطح برش، خطوط کم عمق تر، بخش برش صاف تر است. زبری نه تنها ظاهر لبه ها را تحت تأثیر قرار می دهد، بلکه بر ویژگی های اصطکاک نیز تأثیر می گذارد، در بیشتر موارد لازم است زبری به حداقل برسد، بنابراین هر چه بافت کم عمق تر باشد، کیفیت برش بالاتر می رود.
2. عمودی بودن
اگر ضخامت ورق بیشتر شود 10mm، عمودی بودن لبه برش بسیار مهم است. دور از فوکوس، پرتو لیزر با توجه به محل فوکوس واگرا می شود و به سمت بالا یا پایین عرض متغیر برش می دهد. لبه برش خط عمودی چند میلی متر، لبه عمودی تر، کیفیت برش بالاتر است.
3. عرض برش
عرض کرف به طور کلی بر کیفیت برش تأثیر نمی گذارد، فقط در اجزای داخلی کانتور دقت ویژه تشکیل شده است، عرض برش مهم است. این به این دلیل است که عرض برش کانتور حداقل را تعیین می کند، هنگامی که ضخامت صفحه افزایش می یابد، عرض برش نیز افزایش می یابد. بنابراین می خواهید همان دقت بالا را تضمین کنید، مهم نیست که چقدر عرض برش است، قطعه کار در منطقه پردازش دستگاه برش لیزر باید ثابت باشد.
4. خطوط
صفحه ضخیم برش با سرعت بالا، فلز مذاب در پرتو لیزر عمودی زیر برش ظاهر نمی شود، اما در سمت پرتو لیزر به بیرون پاشیده می شود. در نتیجه، خطوط منحنی در لبه برش تشکیل میشوند و خطوط به دقت توسط پرتو لیزر دنبال میشوند. به منظور اصلاح مشکل، می توان نرخ تغذیه را در پایان فرآیند برش کاهش داد.
5. برر
ایجاد فرز عامل بسیار مهمی برای تعیین کیفیت برش لیزری است، زیرا حذف فرز نیاز به کار اضافی دارد، بنابراین میزان فرز جدی است و تا چه اندازه می تواند به طور مستقیم کیفیت برش را تعیین کند.
6. رسوب مواد
دستگاه برش لیزر قبل از شروع ذوب و سوراخ شدن سطح قطعه کار با یک لایه روغن روی سطح مایع مخصوص. گازی شدن و انواع مواد، مواد نیازی به استفاده از باد برای وزش برش ندارند، اما تخلیه به سمت بالا یا پایین نیز می تواند رسوب روی سطح را تشکیل دهد.
7. افتادگی و خوردگی
افتادگی و خوردگی اثرات نامطلوبی بر سطح لبه برش دارد و ظاهر را تحت تأثیر قرار می دهد. آنها در خطای برش ظاهر می شوند که معمولاً باید از آن اجتناب شود.
8. منطقه متاثر از گرما
در برش لیزری، ناحیه نزدیک بریدگی گرم می شود. در همان زمان، ساختار فلز تغییر می کند. به عنوان مثال، برخی از فلزات را می توان سخت کرد. منطقه متاثر از گرما به عمق ناحیه ای اطلاق می شود که توسط ساختار داخلی تغییر می کند.
9. تغییر شکل
اگر برش باعث گرم شدن قطعه شود، تغییر شکل می دهد. این به ویژه در پردازش خوب اهمیت دارد، زیرا پروفیل و قطعات اتصال معمولاً فقط چند میلی متر عرض دارند. کنترل توان لیزر و استفاده از پالس های کوتاه لیزری می تواند باعث کاهش داغ شدن قطعات شود تا از تغییر شکل جلوگیری شود.
1. ماشین و کامپیوتر باید زمین خوبی داشته باشند.
2. نرم افزار برش را باز کنید، روی منوی فایل کلیک کنید، تنظیمات ارتباطی برای دریافت و ارسال بافر به 5 یا 10 تغییر می کند.
3. جایگزینی خط داده یا مادربرد.
با توجه به همان جهت دکمه پانل، دستگاه برش لیزر به نظر می رسد که در حال چرخش و معکوس است و قدرت موتور قفل نمی شود.
1. اول تمام منبع تغذیه را قطع کنید، سر فشار بالا را با پارچه نخی پاک کنید. (اسکراب ملایم)
2. لوله شکسته را قطع کنید، لوله لیزر را دوباره دریافت کنید. و همراه با کراوات.
3. خط فشار قوی (خط فشار قوی با 7 نخ نقره، یکی کمتر).
4. فن محل مرطوب با فشار بالا را پس از 30 دقیقه خشک می کند و سپس بوت می شود.
حکاکی لیزری یا برش لیزری به این صورت است که پرتو لیزر را از طریق یک آینه متمرکز به یک نقطه کوچک همگرا می کند و آن را بر روی سطح یک جسم پخش می کند. نقطه کانونی به چگالی توان بالایی می رسد. در این زمان، قسمت تابیده شده از مواد به سرعت گرم و تبخیر می شود و پرتو لیزر و مواد به طور نسبتاً خطی حرکت می کنند تا طرح های برش حکاکی لیزری محقق شود.
هنگامی که دستگاه حکاکی لیزری or دستگاه لیزر برش برای مدت طولانی کار می کند، مسیر نوری منحرف می شود، که بر اثر برش تاثیر می گذارد. تنها همکاری کامل لوله لیزر، قاب آینه منعکس کننده (A، B، C)، لنز فوکوس و دستگاه تنظیم مربوطه می تواند بهترین اثر را به دست آورد و بهترین پروژه ها را پردازش کند. این بخش اصلی استفاده است CO2 دستگاه لیزر بنابراین بررسی مسیر پرتو لیزر و تنظیم منظم آن بسیار ضروری است.
8 مرحله برای تنظیم و تراز کردن CO2 مسیر پرتو لیزر:
1. پمپ هوا را روشن کنید، جریان هوا از زیر چرخ دستی تخلیه می شود و سیم های درایوهای محور X و Y جعبه کنترل سمت راست کشیده می شوند.
2. سوئیچ دستگاه را روشن کنید، صفحه نمایش LCD روی پانل عملیات نشان می دهد "سیستم در حال راه اندازی است، لطفا صبر کنید ..." در این زمان، دستگاه در حالت تنظیم مجدد است، حدود نیم دقیقه صبر کنید، سپس LCD نمایش داده می شود: نام فایل: سرعت پردازش AAA 100% قدرت پردازش: 100/100% مقدار پردازش 1 حذف. در این زمان، دستگاه در حالت آنلاین اولیه است.
3. یک مقوای گرد بزرگتر از لنز را در جلوی عدسی بازتابی 1 و عدسی بازتابی دوم بچسبانید.
4. یک مقوای بزرگ جلوی سر لیزر تیوب قرار دهید، دکمه آتش را روی پانل عملیات فشار دهید، تیوب لیزر نور ساطع می کند و با تنظیم موقعیت جلو و عقب براکت تیوب لیزر و ضخامت لاستیک زیر تیوب وسط لنز، لیزر را در انعکاس اول تنظیم کنید.
5. با تنظیم 2 محور پیچ پشت لنز بازتابی 3، لیزر را در وسط عدسی بازتابی دوم تنظیم کنید. هنگام تنظیم عدسی بازتابی دوم، پرتو محور X باید به جلو و عقب منتقل شود، نقطهای که لیزر برخورد میکند کاملاً منطبق باشد.
6. لیزر را روی سوراخ سمت چپ سر لیزر با تنظیم 3 محور پیچ پشت لنز بازتابی 2 تنظیم کنید. وقتی سر لیزر به 4 گوشه میز کار می رود، لیزر باید به وسط سوراخ برخورد کند.
7. تنظیم فوکوس.
فاصله کانونی به فاصله (4-4) اشاره دارد.2mm) بین بالای سر مخروط زیر سر لیزر و سطح مواد.
8. با تنظیم سفتی 3 پیچ روی آینه بالای سر لیزر، می توان لیزر را در زاویه عمودی تنظیم کرد تا از عمودی بودن سطح برش هنگام برش اطمینان حاصل شود.
توجه: اگر نمی توانید پاسخ خود را در سؤالات متداول بالا بیابید، لطفاً یک سؤال جدید در فرم زیر بپرسید.
سوالت رو بپرس
پرسیدن سوالات در ماشینکاری CNC برای تقویت درک و تشویق به اکتشاف ضروری است، به افراد اجازه می دهد بینش های عمیق تری به دست آورند و فرضیات را به چالش بکشند و در نهایت یادگیری و نوآوری را تسهیل کنند.