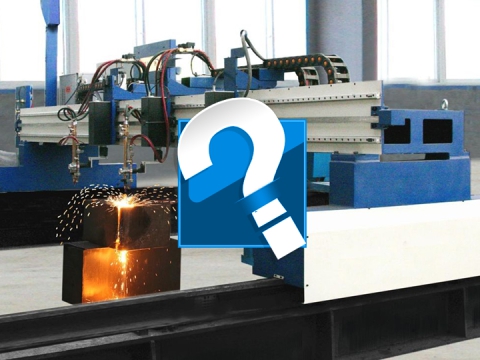
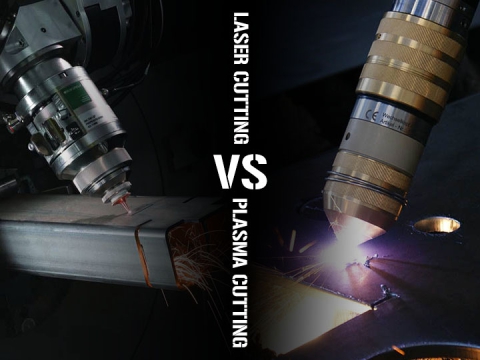
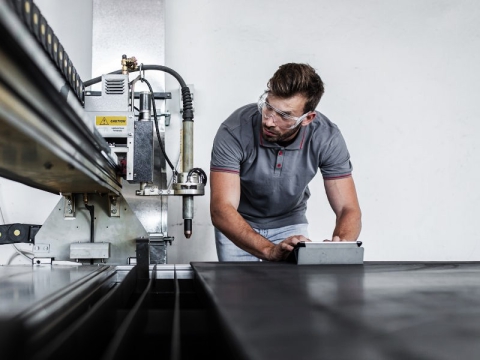
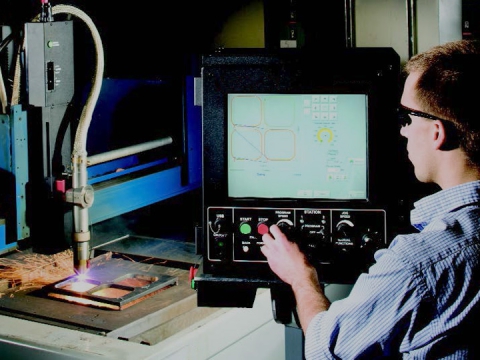
برش دهنده پلاسما یک ابزار برقی است که از فناوری برش پلاسما برای پردازش مواد فلزی استفاده می کند. با گازهای کاری مختلف، می تواند انواع فلزاتی را که برش آنها توسط اکسیژن دشوار است، به ویژه برای فلزات غیر آهنی (فولاد ضد زنگ، آلومینیوم، مس، تیتانیوم، نیکل) برش دهد. نقطه مقابل دستگاه برش پلاسما دستگاه برش شعله است و 2 روش برش متفاوت است.
برش پلاسما یک روش پردازش است که از گرمای قوس پلاسمایی با دمای بالا برای ذوب بخشی یا جزئی (و تبخیر) فلز در محل برش قطعه کار استفاده میکند و از تکانه پلاسما با سرعت بالا برای حذف فلز مذاب استفاده میکند. برای ایجاد برش برش پلاسما با گازهای کاری مختلف می تواند انواع فلزاتی را که به سختی با اکسیژن برش می دهند، به ویژه برای فلزات غیر آهنی (فولاد ضد زنگ، آلومینیوم، مس، تیتانیوم، نیکل) برش دهد. اثر برش بهتر است. مزیت اصلی آن این است که ضخامت فلز زیاد نیست. در این زمان، سرعت برش پلاسما سریع است، به خصوص هنگام برش ورق فولادی کربن معمولی، سرعت می تواند به 5-6 برابر روش برش اکسیژن برسد، سطح برش صاف است، تغییر شکل حرارتی کوچک است، و منطقه تحت تاثیر حرارت است. کمتر
برش پلاسما به طور گسترده ای در اتومبیل، لوکوموتیو، مخازن تحت فشار، ماشین آلات شیمیایی، صنایع هسته ای، ماشین آلات عمومی، ماشین آلات ساختمانی، سازه های فولادی، کشتی ها و سایر صنایع استفاده می شود.
برش پلاسما با گازهای مختلف کار می تواند انواع فلزاتی را که به سختی برش داده می شوند توسط اکسیژن، به ویژه برای فلزات غیر آهنی (فولاد ضد زنگ، آلومینیوم، مس، تیتانیوم، نیکل) برش دهد، اثر برش بهتر است. مزیت اصلی آن برش فلزات با ضخامت کم هنگام برش، سرعت برش پلاسما سریع است، به خصوص هنگام برش ورق های فولادی کربن معمولی، سرعت می تواند به 5-6 برابر روش برش اکسیژن برسد، سطح برش صاف است، تغییر شکل حرارتی کوچک است و تقریباً هیچ منطقه متاثر از گرما وجود ندارد.
دستگاه برش پلاسما تا به امروز توسعه یافته است، گاز کار موجود (گاز کار، محیط رسانای قوس پلاسما است، همچنین حامل گرما است، و در عین حال فلز مذاب در برش باید حذف شود). ویژگی های برش، کیفیت برش و سرعت قوس پلاسما همه اثرات آشکاری دارد. گازهای متداول کار قوس پلاسما عبارتند از آرگون، هیدروژن، نیتروژن، اکسیژن، هوا، بخار آب و برخی گازهای مخلوط.
در سالهای اخیر، فناوریهای جدید پلاسمای ریز یا پلاسمای با دقت بالا به طور گسترده مورد استفاده قرار گرفتهاند که نتایج بسیار خوبی به همراه داشته است. با بهبود طراحی لحظه برش، کیفیت سطح برش قطعه کار به طور قابل توجهی بهبود می یابد. عمودی لبه شفت می تواند به 0-1.5 درجه برسد که به ویژه برای بهبود کیفیت برش صفحات ضخیم مفید است. با توجه به بهبود تفنگ برش، عمر الکترود چندین بار افزایش یافته است. با این حال، فاصله بین مشعل برش و صفحه فولادی نسبتاً زیاد است و حسگر h8 روی مشعل برش باید حساسیت بیشتری داشته باشد و مشعل برش سریعتر واکنش نشان دهد. بنابراین، برش پلاسما صفحات فولادی 4-30 میلی متری روشی ایده آل است که می تواند از کاستی های کمبود اکسیژن و کمبود اکسیژن، تغییر شکل زیاد، برش جدی و سرباره جدی جلوگیری کند.
در برخی از شرکت های کوچک و متوسط و حتی در برخی از بنگاه های بزرگ، برش دستی و برش نیمه اتوماتیک رایج تر است. حجم برش فولاد در صنعت ماشین آلات بسیار زیاد است. با توسعه صنعت ماشین آلات مدرن، الزامات برای راندمان کار و کیفیت محصول برش ورق فلز نیز افزایش می یابد. بنابراین، پتانسیل بازار دستگاه های برش پلاسما CNC هنوز بسیار زیاد است و چشم انداز بازار نسبتاً خوش بینانه است.